Produsen Senyawa Poles
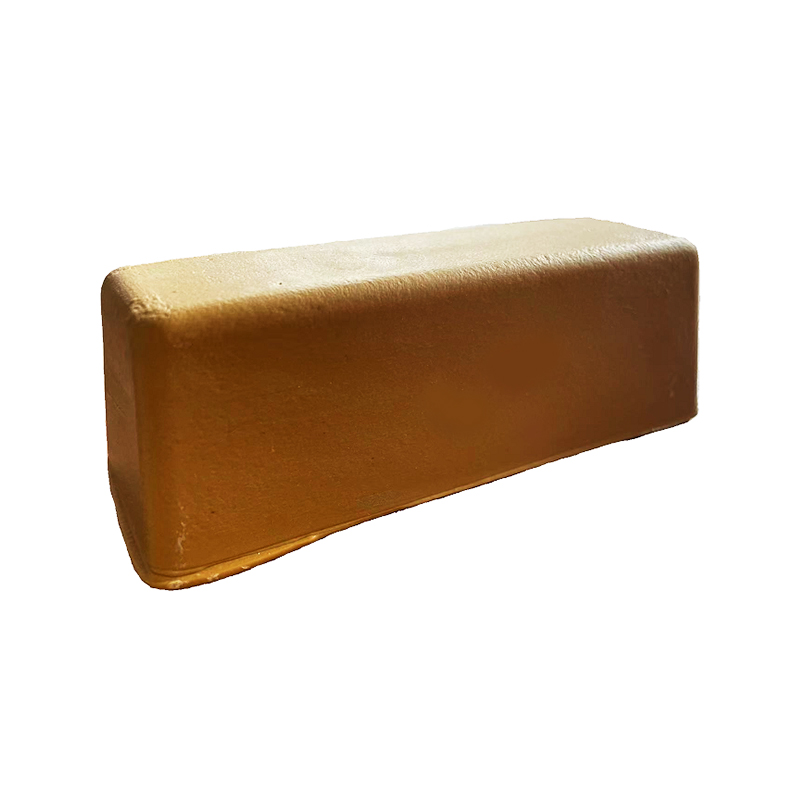
Lilin pemoles adalah kunci untuk mendapatkan hasil akhir mulai dari penggilingan kasar hingga pemolesan cermin. Diformulasikan secara ilmiah dengan gemuk dengan kemurnian tinggi dan bahan abrasif yang dipilih dengan cermat, menunjukkan daya rekat yang kuat dan kilap yang cepat, secara signifikan meningkatkan efisiensi roda pemoles dan memastikan kilap yang seragam dan dalam pada permukaan benda kerja.
I. Aplikasi Inti: Digunakan dengan berbagai roda pemoles (linen/kain udara/roda pemoles perhiasan, dll.), cocok untuk pemolesan halus sedang, pemolesan cermin, dan pencerahan gambar kawat pada benda kerja logam seperti perhiasan emas dan perak, perangkat keras, suku cadang mobil, baja tahan karat, tembaga, dan aluminium. Juga digunakan untuk memoles dan mencerahkan permukaan resin dan cat, ini merupakan bahan pelengkap yang dapat dikonsumsi dalam proses pemolesan.
Keunggulan Inti: Meningkatkan efisiensi pemolesan dan kehalusan permukaan; mudah untuk di-wax dan dibersihkan; dapat mengisi goresan kecil pada benda kerja; dapat beradaptasi dengan semua proses mulai dari pemolesan kasar hingga pemolesan cermin bila digunakan dengan roda pemoles yang berbeda; daya rekat sedang tanpa residu; mengurangi keausan roda pemoles dan melindungi permukaan benda kerja dari goresan.
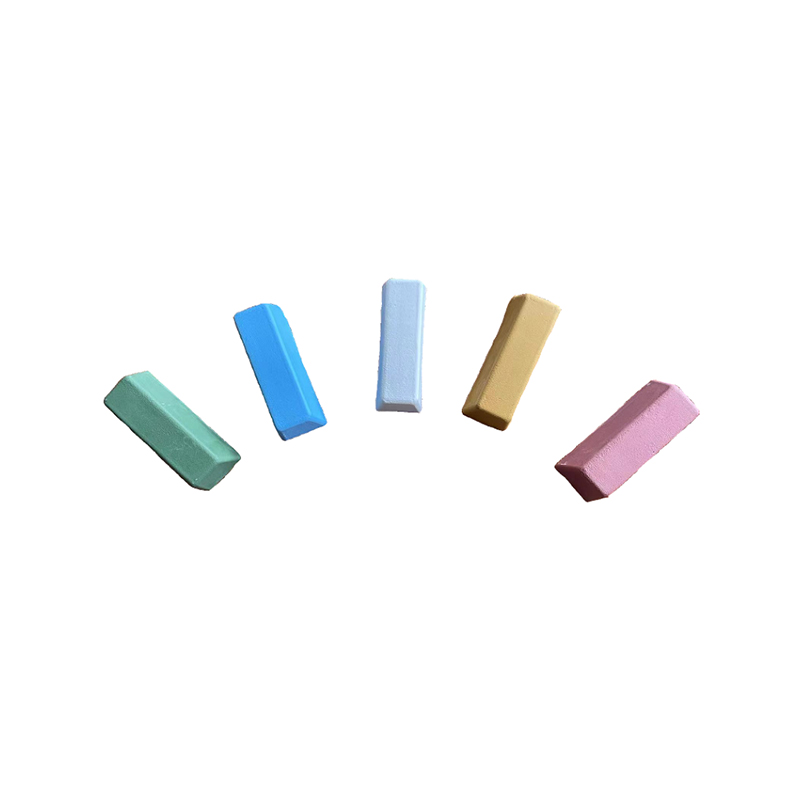
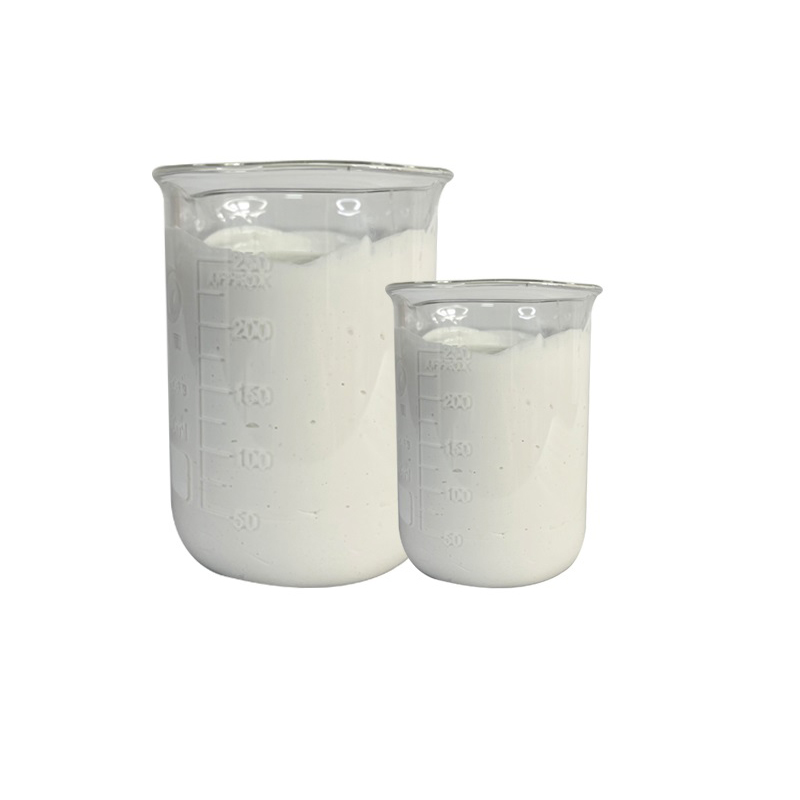
(1) Spesifikasi Fisik: Tersedia secara standar dalam blok lilin padat persegi panjang dan lilin cair. Balok lilin padat persegi panjang memiliki berat 200g/400g/500g/800g/1000g, lilin cair memiliki berat 25kg/kotak.
(2) Spesifikasi Ukuran Partikel (untuk...) Proses Pemolesan: Pemolesan Kasar (200#-500#) Pemolesan Sedang (800#-1000#) Pemolesan Halus (2000#-10000#) Angka yang lebih tinggi menunjukkan partikel abrasif yang lebih halus dan presisi pemolesan yang lebih tinggi.
Kami menawarkan rangkaian lengkap tingkatan abrasif, mulai dari hasil akhir kasar hingga cermin tinggi. Bahan abrasif dan gemuk kami bersumber dari produsen terkemuka berskala besar dan diformulasikan dengan teknik optimal. Hal ini memungkinkan lilin pemoles menempel lebih besar ke permukaan roda kain, mengurangi kontak langsung antara roda dan produk, serta memaksimalkan gesekan abrasif. Gemuk yang sesuai melumasi permukaan dan melekat pada bahan abrasif, mengurangi debu, meminimalkan dampak terhadap lingkungan, memperbaiki lingkungan kerja, dan melindungi kesehatan pekerja. Kami dapat dengan cepat memformulasikan lilin pemoles sesuai dengan kebutuhan pelanggan dan mengirimkan sampel ke pelanggan dalam waktu sesingkat mungkin, sehingga mengurangi waktu tunggu pengembangan.
Tentang
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
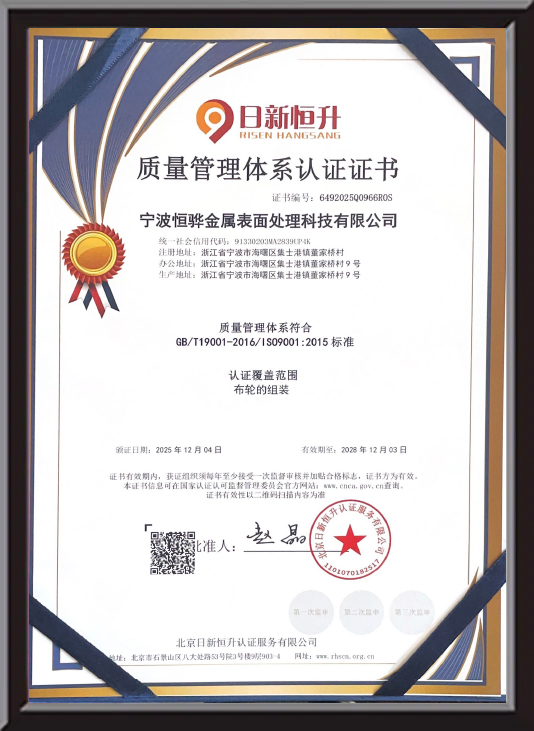
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. berlokasi di Dongjiaqiao, Jishigang, Distrik Haishu, Kota Ningbo Bo, Provinsi Zhejiang, Tiongkok. Sebagai pabrik roda poles, senyawa poles, dan bahan poles di Tiongkok pemasok krim poles perhiasanSertifikat Kehormatan
Umpan Balik Pesan
Pengetahuan Industri
Senyawa Pemoles Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. telah mengkhususkan diri dalam penelitian dan pengembangan serta produksi roda kain poles, lilin poles, roda poles cair, dan pasta poles logam.
A senyawa pemoles adalah bahan abrasif yang diformulasikan untuk menghilangkan cacat permukaan, oksidasi, dan goresan halus pada benda kerja logam, sehingga menghasilkan hasil akhir yang halus, cerah, atau seperti cermin. Juga disebut sebagai a senyawa penggosok bila diterapkan bersama dengan roda penggosok yang berputar, bahan-bahan ini merupakan bahan habis pakai yang mendasar dalam perawatan permukaan logam di seluruh manufaktur perhiasan, pemrosesan perangkat keras, produksi suku cadang otomotif, penyelesaian peralatan saniter, dan fabrikasi komponen presisi. Memilih tingkat kompon yang tepat dan memasangkannya dengan jenis roda yang sesuai akan menentukan efisiensi setiap tahap pemolesan dan kualitas permukaan akhir.
Cara Kerja Senyawa Poles
A senyawa pemoles terdiri dari tiga komponen inti: partikel abrasif, bahan pengikat (biasanya bahan dasar lilin atau minyak), dan bahan tambahan kimia yang meningkatkan tindakan pemotongan atau perlindungan permukaan. Ketika diterapkan pada roda penggosok yang berputar, senyawa tersebut berpindah ke permukaan roda dan bersentuhan dengan benda kerja logam dengan kecepatan tinggi.
Partikel abrasif — yang paling umum adalah aluminium oksida, silikon karbida, oksida kromium, atau oksida besi — mengikis permukaan logam secara mikro, sehingga secara progresif meratakan puncak dan lembah pada profil permukaan. Senyawa yang lebih kasar menghilangkan goresan yang lebih dalam dan lapisan oksidasi; senyawa yang lebih halus memperhalus permukaan untuk mendapatkan hasil akhir satin, cerah, atau cermin. Dalam alur kerja penyelesaian profesional, dua hingga tiga tahap gabungan biasanya digunakan secara berurutan, mulai dari pemotongan, pewarnaan, hingga pelapisan akhir.
Keuntungan Utama Menggunakan Senyawa Penggosok yang Tepat
- Waktu siklus lebih cepat: Senyawa penggosok yang cocok menghilangkan cacat permukaan secara efisien, mengurangi jumlah lintasan dan total waktu pemrosesan per bagian.
- Kualitas hasil akhir yang konsisten: Nilai kompon yang terstandarisasi memberikan hasil permukaan yang dapat diulang di seluruh batch produksi, hal ini penting untuk lingkungan manufaktur yang kualitasnya terkontrol.
- Umur roda yang diperpanjang: Penerapan kompon yang tepat mengurangi gesekan kering antara roda dan benda kerja, melindungi serat roda penggosok dan kompon abrasif dari degradasi dini.
- Kompatibilitas material yang luas: Formulasi senyawa tersedia untuk logam besi, baja tahan karat, aluminium, tembaga, kuningan, paduan seng, dan logam mulia — mencakup hampir semua substrat logam industri.
- Limbah rendah dan efisiensi biaya: Format senyawa batangan dan tempel memungkinkan penerapan yang presisi dan terkontrol, meminimalkan limbah material dibandingkan alternatif cair atau semprot dalam pengaturan produksi volume tinggi.
Jenis Senyawa Poles Umum dan Aplikasinya
Formulasi senyawa yang berbeda dirancang untuk logam dan tahap finishing tertentu. Tabel di bawah menguraikan jenis yang paling banyak digunakan dalam alur kerja pemolesan industri dan perhiasan:
| Jenis Senyawa | Warna | Kelas Abrasif | Logam yang Cocok | Tahap Penyelesaian |
|---|---|---|---|---|
| Batang Coklat/Hitam | Coklat / Hitam | Kasar | Baja, besi, paduan keras | Pemotongan awal, penghapusan goresan |
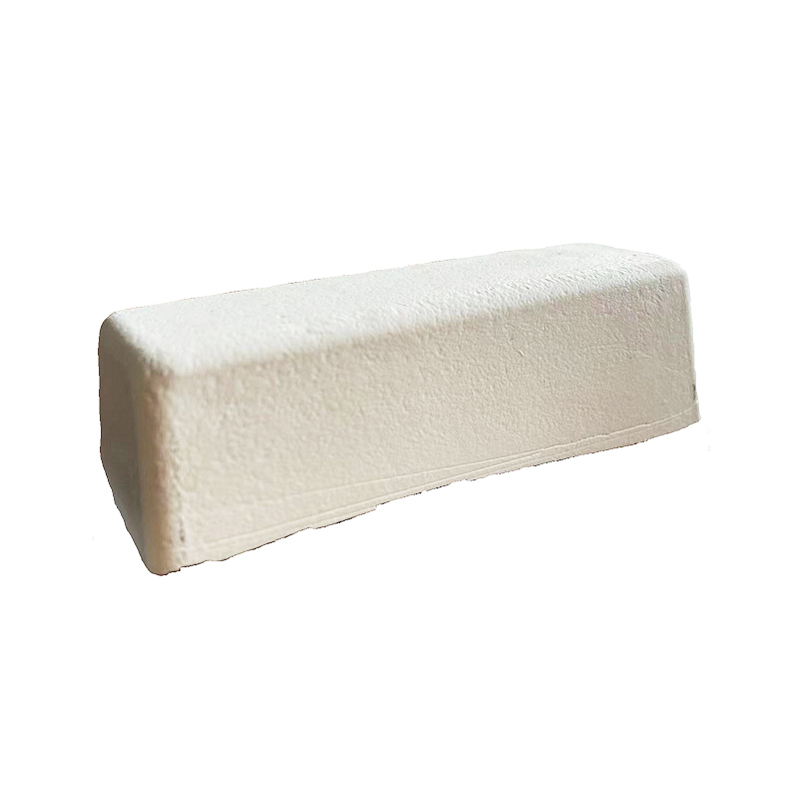
| Bilah Putih | Putih | Sedang | Aluminium, baja tahan karat | Penyelesaian pra-cermin |
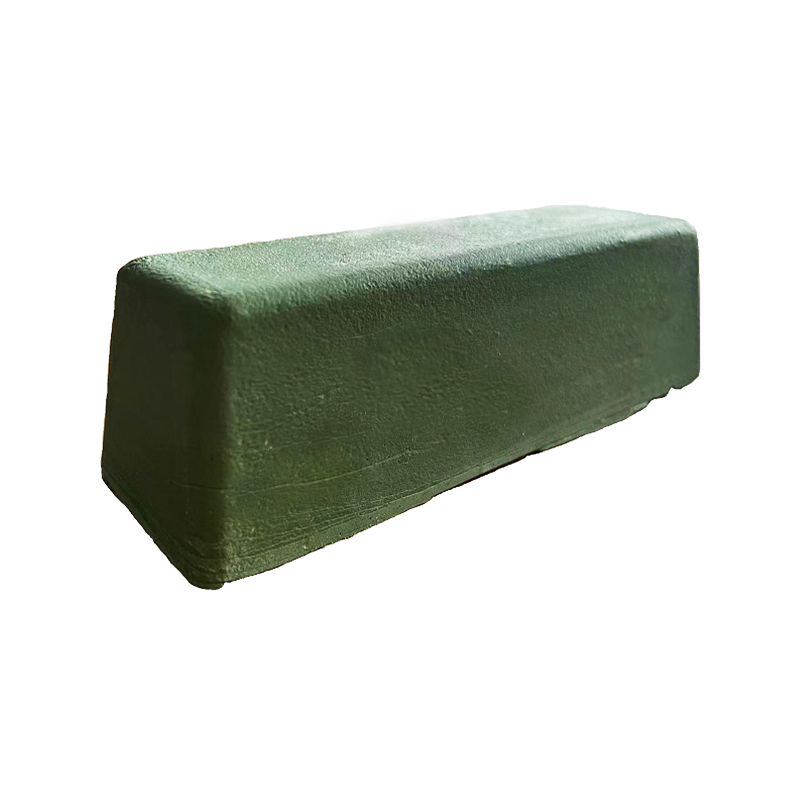
| Bilah Hijau | Hijau | Sedang-Fine | Baja tahan karat, krom | Hasil akhir yang cerah |
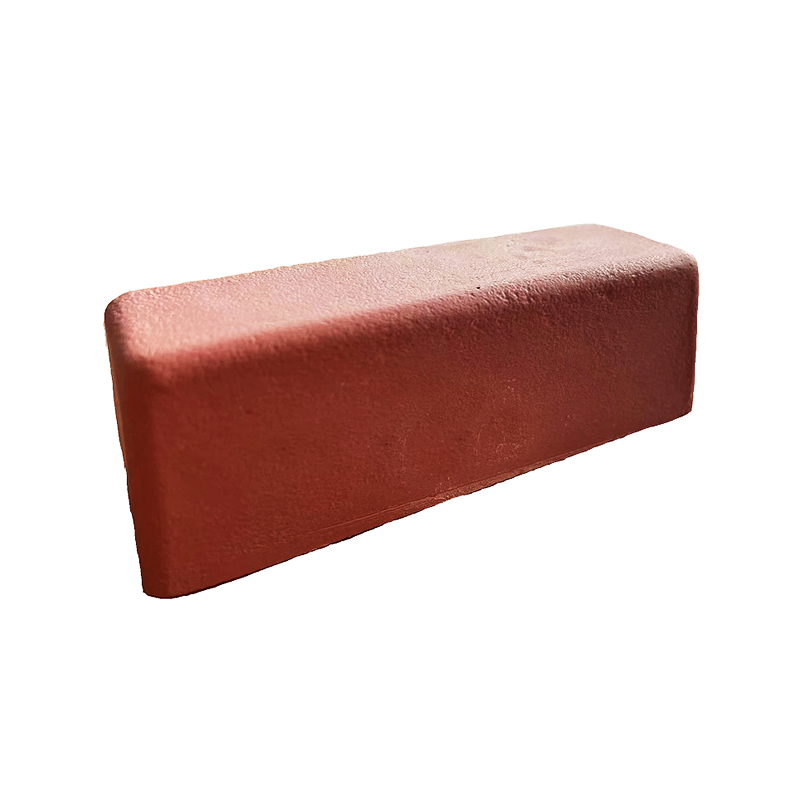
| Merah Merah | Merah | Baik | Emas, perak, tembaga, kuningan | Penggosokan warna akhir, penyelesaian cermin |
| Bilah Biru / Merah Muda | Biru / Merah Muda | Sangat Baik | Logam mulia, perhiasan | Hasil akhir yang sangat mengkilap |
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., didirikan pada tahun 2016, mengkhususkan diri dalam penelitian, pengembangan, dan produksi senyawa pemoles dan senyawa penggosok untuk industri manufaktur global. Dengan jalur produksi yang sepenuhnya otomatis yang diperkenalkan pada tahun 2020 dan jaringan distribusi aktif yang mencakup empat benua, Henghua memasok senyawa yang konsisten dan diformulasikan secara tepat, disesuaikan dengan kebutuhan spesifik pelanggan produksi perangkat keras, saniter, otomotif, dan perhiasan di seluruh dunia.
Cara Mendaftar Senyawa Pemoles Benar
Teknik pengaplikasian yang benar secara langsung mempengaruhi efisiensi kompon dan kualitas hasil akhir. Ikuti langkah-langkah berikut untuk hasil yang konsisten:
- Bawa roda penggosok ke kecepatan pengoperasian sebelum mengaplikasikan kompon.
- Sentuhkan sebentar batang atau tempelkan kompon pada permukaan roda yang berputar — 2 hingga 3 detik cukup untuk sebagian besar aplikasi. Hindari memuat secara berlebihan.
- Oleskan roda bermuatan ke benda kerja dengan tekanan sedang dan konsisten. Biarkan aksi abrasif senyawa melakukan pekerjaan tersebut daripada memaksa kontak.
- Aplikasikan kembali kompon secara berkala — biasanya setiap 30 hingga 60 detik pemolesan aktif — untuk menjaga efisiensi pemotongan.
- Bersihkan benda kerja secara menyeluruh di antara tahapan kompon untuk mencegah kontaminasi silang nilai abrasif.
Pertanyaan yang Sering Diajukan
Q1: Apa perbedaan antara senyawa pemoles dan senyawa penggosok?
Istilah ini sering digunakan secara bergantian, namun dalam praktik penyelesaian akhir profesional, senyawa pemoles biasanya mengacu pada bahan dengan kualitas lebih kasar yang digunakan untuk memotong dan menghilangkan goresan senyawa penggosok mengacu pada formulasi tingkat lebih halus yang digunakan pada tahap selanjutnya untuk mengembangkan warna, kecerahan, dan hasil akhir cermin. Keduanya merupakan produk senyawa abrasif; perbedaannya terletak pada tingkat grit dan tahap urutan finishing penerapannya.
Q2: Dapatkah senyawa yang sama digunakan pada logam yang berbeda?
Beberapa formulasi senyawa — seperti senyawa batangan putih — cukup serbaguna untuk digunakan pada berbagai logam termasuk aluminium dan baja tahan karat. Namun, senyawa yang digunakan pada logam besi tidak boleh diaplikasikan pada logam non-besi seperti tembaga, kuningan, atau logam mulia, karena kontaminasi logam dapat menyebabkan perubahan warna atau cacat permukaan. Dedikasikan roda dan kompon untuk jenis logam tertentu sedapat mungkin.
Q3: Bagaimana seharusnya senyawa pemoles disimpan?
Simpan batangan dan pasta majemuk di lingkungan sejuk dan kering, jauh dari sinar matahari langsung dan sumber panas. Panas yang berlebihan akan melunakkan senyawa berbahan dasar lilin dan mengubah konsistensinya, sedangkan kelembapan dapat menyebabkan senyawa pasta terpisah atau mengeras secara tidak merata. Simpan kadar senyawa yang berbeda dalam wadah berlabel jelas untuk mencegah pencampuran selama produksi.
Q4: Berapa banyak tahapan gabungan yang diperlukan untuk penyelesaian cermin?
Untuk sebagian besar logam, diperlukan penyelesaian cermin yang sebenarnya minimal dua sampai tiga tahap : tahap pemotongan awal dengan senyawa kasar atau sedang untuk menghilangkan goresan dan ketidakteraturan permukaan, diikuti dengan tahap pewarnaan dengan senyawa halus untuk mengembangkan kecerahan, dan tahap pelapisan akhir dengan pemerah pipi atau senyawa penggosok ultra halus untuk menghasilkan permukaan cermin yang sangat mengkilap. Melewatkan tahapan atau terburu-buru melakukan transisi di antara tahapan tersebut adalah penyebab paling umum dari hasil akhir yang tidak konsisten.
Memilih yang benar senyawa pemoles dan menerapkannya dengan benar adalah dasar dari setiap proses finishing logam yang efektif. Baik tujuannya adalah finishing satin fungsional pada perangkat keras industri atau permukaan cermin sempurna pada komponen dekoratif, tingkat kompon, jenis logam, dan roda penggosok yang sesuai pada setiap tahap penyelesaian memastikan hasil yang konsisten dan berkualitas profesional di setiap skala produksi.
Tautan Berguna
Tetap Terhubung
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Kota Jishigang, Distrik Haishu, Kota Ningbo, Provinsi Zhejiang, Tiongkok
Hak Cipta ©
Roda Poles Kustom Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Produsen Senyawa Poles Pemasok Krim Poles Perhiasan X