Apa Fungsi Senyawa Poles? Jawaban Langsung
A senyawa pemoles adalah produk berbahan dasar abrasif yang dirancang untuk menghilangkan cacat permukaan — termasuk goresan, oksidasi, noda, dan bekas ampelas tumpul — dari logam, kayu, plastik, atau bahan lainnya, sekaligus memulihkan atau meningkatkan kilap permukaan. Ia bekerja dengan menggunakan partikel abrasif halus yang tersuspensi dalam pengikat lilin dan lemak untuk melakukan abrasi mikro pada permukaan benda kerja, meratakan ketidaksempurnaan dan menghasilkan hasil akhir yang lebih halus dan lebih reflektif.
Secara praktis: jika bagian logam terlihat kusam, tergores, atau teroksidasi, senyawa pemoles akan menghilangkan lapisan atas yang rusak dan memperlihatkan permukaan bersih dan cerah di bawahnya. Tergantung pada jenis yang Anda pilih — mulai dari senyawa yang sangat halus untuk menghilangkan goresan hingga pemerah pipi yang halus untuk semir cermin — senyawa pemoles dapat mengubah permukaan dari kasar menjadi reflektif dalam proses yang terkontrol dan bertahap.
Cara Kerja Senyawa Poles: Ilmu Abrasi dan Penyelesaian
Pada intinya, senyawa pemoles berfungsi mikro-abrasi yang terkendali . Setiap senyawa mengandung tiga komponen penting yang bekerja bersama:
- Partikel abrasif — seperti aluminium oksida, kromium oksida, silika, atau bubuk berlian — yang secara fisik mengikis dan meratakan permukaan. Semakin kasar partikelnya, semakin banyak material yang dihilangkan setiap lintasannya.
- Pengikat dan pelumas — biasanya lilin, lemak, atau asam stearat — yang menahan partikel abrasif dalam suspensi, mengurangi panas akibat gesekan, dan memungkinkan senyawa menyebar secara merata ke seluruh permukaan.
- Media pembawa — seringkali berbentuk padat (bentuk batangan atau kue) atau semi padat (bentuk pasta) — yang menentukan bagaimana senyawa tersebut diaplikasikan pada roda atau bantalan penggosok.
Ketika diterapkan pada roda penggosok yang berputar dan bersentuhan dengan benda kerja, partikel abrasif dalam senyawa tersebut akan menggores lapisan permukaan yang rusak pada tingkat mikroskopis. Senyawa yang semakin halus menghilangkan goresan yang ditinggalkan pada tahap sebelumnya, dan pada akhirnya menghasilkan permukaan halus dan rata yang memantulkan cahaya secara seragam — yang kita kenal sebagai hasil akhir yang sangat mengkilap atau seperti cermin.
Tiga Tahapan Pemolesan: Pemotongan, Menengah, dan Penyelesaian
Penyelesaian akhir logam profesional menggunakan senyawa pemoles dalam serangkaian tahapan yang disengaja, masing-masing semakin halus dari yang terakhir. Melewatkan tahapan – atau menggunakan senyawa yang salah untuk tahapan tertentu – menghasilkan hasil yang tidak merata dan membuang waktu.
Tahap 1 - Pemotongan (Senyawa Tripoli)
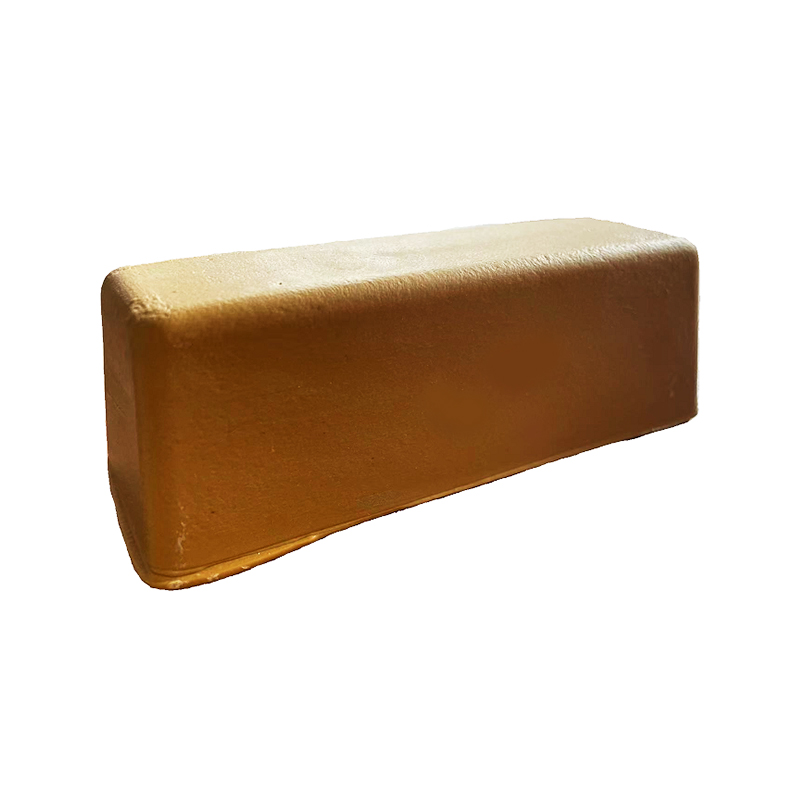
Senyawa pemotong, juga disebut Tripolis, adalah jenis yang paling abrasif. Produk ini menghilangkan goresan dalam, bekas ampelas, oksidasi, dan ketidakrataan permukaan akibat pengamplasan atau penggilingan. Hasil setelah melalui tahap pemotongan adalah permukaan halus dengan a hasil akhir satin kusam — ketidaksempurnaan hilang, namun permukaannya belum mengkilat. Tripoli coklat adalah senyawa pemotongan klasik untuk logam lunak seperti kuningan, tembaga, dan aluminium. Senyawa hitam digunakan sebagai pilihan potongan pertama pada baja tahan karat dan logam keras, yang secara efektif menghilangkan bekas amplas 320–400 grit.
Tahap 2 — Pemolesan Menengah
Senyawa perantara menjembatani kesenjangan antara tahap pemotongan dan penyelesaian akhir. Mereka menghilangkan goresan halus yang ditinggalkan oleh bahan pemotong dan mulai membuat kilap. Putih senyawa pemoles — terbuat dari aluminium oksida, alumina, dan pemerah pipi — merupakan pilihan umum untuk tahap ini pada baja tahan karat, aluminium, dan nikel, sehingga menghasilkan tindakan pemotongan dan pewarnaan dalam satu produk.
Tahap 3 — Menyelesaikan Rouge
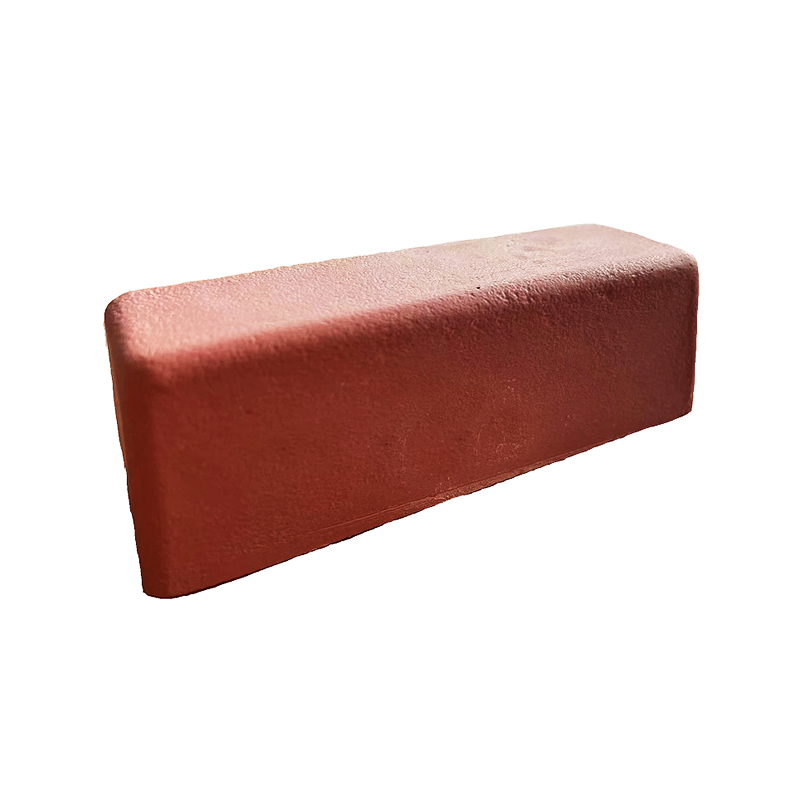
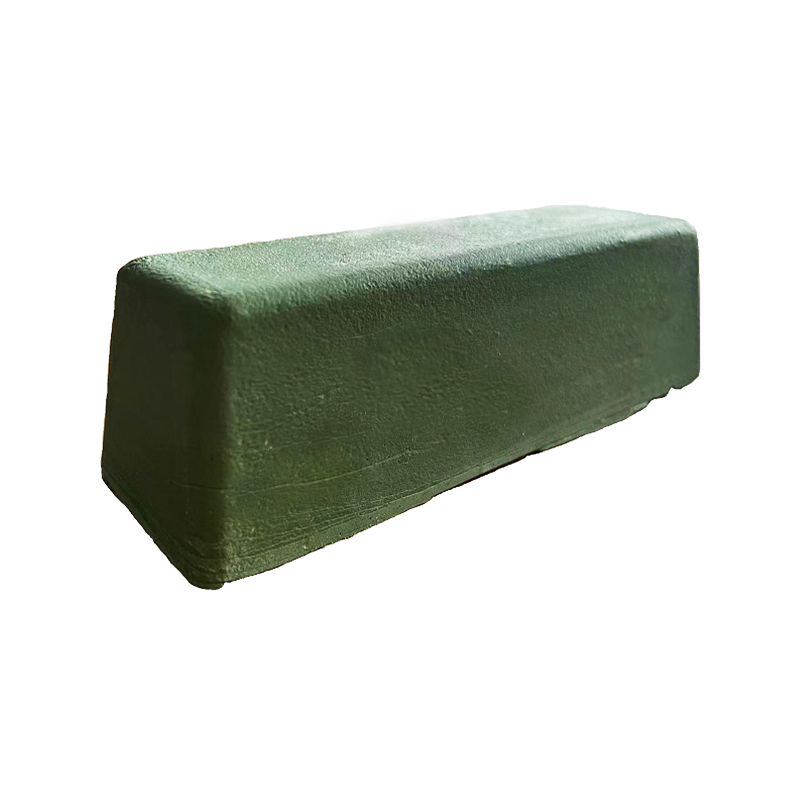
Pemerah pipi akhir adalah senyawa pemoles terbaik, yang digunakan untuk menghasilkan tingkat kilau dan kilap tertinggi. Pemerah pipi hijau, yang mengandung kromium oksida, merupakan standar industri untuk mencapai a hasil akhir seperti cermin pada baja tahan karat, krom, dan platinum . Ini meninggalkan warna yang dalam, kaya dan reflektifitas tinggi. Untuk logam lunak seperti emas, perak, dan tembaga, pemerah pipi merah adalah senyawa finishing yang lebih disukai. Pemerah pipi ungu digunakan untuk memberikan hasil akhir kilap terbaik pada baja.
Jenis Senyawa Poles Berdasarkan Warna: Kegunaan Masing-masing
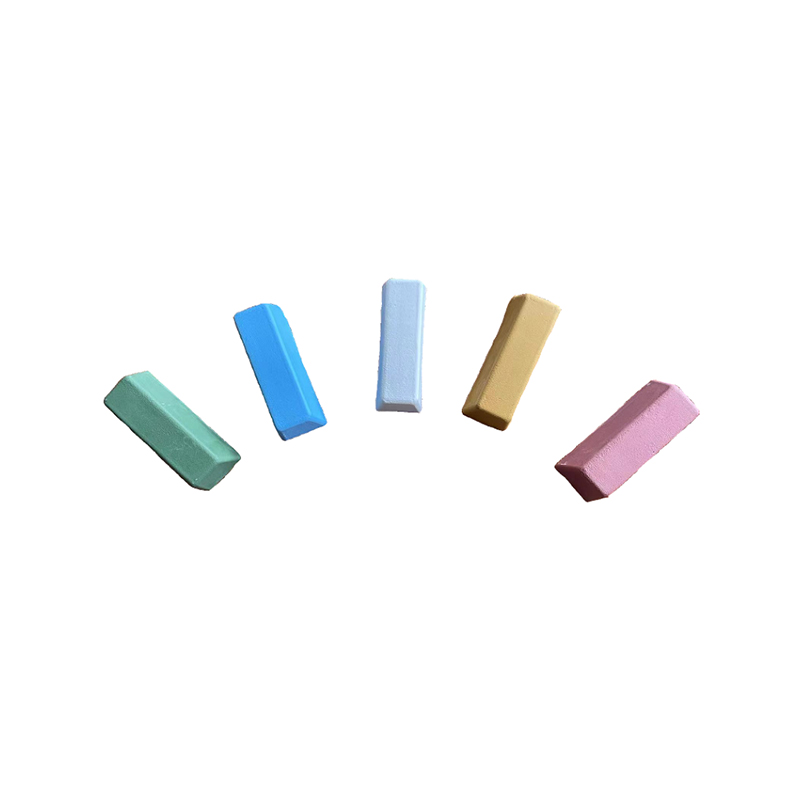
Dalam industri pengerjaan logam dan penyelesaian permukaan, senyawa pemoles biasanya diberi kode warna untuk membantu pengguna dengan cepat mengidentifikasi tingkat abrasif dan aplikasi terbaiknya. Tabel di bawah ini merangkum jenis yang paling banyak digunakan:
| Warna | Panggung | Terbaik Untuk | Kunci Abrasif |
|---|---|---|---|
| Hitam | Pemotongan (paling kasar) | Pemotongan pertama pada baja tahan karat dan logam keras | Ampelas / Silikon Karbida |
| Coklat (Tripoli) | Pemotongan | Aluminium, kuningan, tembaga, kayu | Tripoli / Silika |
| Putih | Menengah | Baja tahan karat, aluminium, nikel | Aluminium Oksida / Alumina |
| Kuning | Menengah / Finishing | Emas, platinum, logam keras; menghilangkan garis minyak dan bekas sabuk | Alumina Halus |
| Hijau | Penyelesaian | Baja tahan karat, krom, platinum — lapisan cermin | Kromium Oksida |
| Merah (Merah Muda) | Penyelesaian | Emas, perak, tembaga, perhiasan | Besi Oksida |
| Biru | Penyelesaian Halus | Akrilik, plastik, aluminium; penyelesaian tepi | Silika Halus |
Aturan penting saat mengerjakan beberapa tahapan gabungan: jangan pernah melakukan kontaminasi silang pada roda penggosok antara warna majemuk. Menggunakan roda yang diisi dengan senyawa pemotongan hitam pada tahap penyelesaian akan menimbulkan kembali goresan kasar pada permukaan yang telah dihaluskan, sehingga membatalkan pekerjaan sebelumnya sepenuhnya. Gunakan roda khusus untuk setiap jenis kompon.
Pada Bahan Apa Senyawa Poles Dapat Digunakan?
Meskipun penyelesaian akhir logam adalah aplikasi yang paling umum, senyawa pemoles diformulasikan untuk berbagai macam bidang. Kompon yang tepat bergantung pada kekerasan material dan tingkat hasil akhir yang diinginkan:
Logam
Ini adalah domain utama senyawa pemoles. Baja tahan karat, aluminium, kuningan, tembaga, perunggu, nikel, krom, emas, perak, dan platinum semuanya merespons dengan baik terhadap perawatan senyawa pemoles. Logam yang lebih keras (baja tahan karat, krom) memerlukan senyawa pemotongan yang lebih agresif terlebih dahulu, sedangkan logam yang lebih lunak (emas, tembaga, kuningan) sering kali dapat langsung dipindahkan ke tahap perantara atau penyelesaian.
Kayu
Senyawa tripoli coklat dapat digunakan pada permukaan kayu untuk menghasilkan hasil akhir yang berkilau, terutama pada kayu keras yang padat. Hal ini biasa terjadi pada penyelesaian gagang pisau dan pembuatan instrumen.
Plastik dan Akrilik
Senyawa pemoles biru dan senyawa merah muda tanpa goresan dirancang khusus untuk plastik dan akrilik. Bahan ini mengembalikan kejernihan lapisan akrilik yang tergores dan memberikan hasil akhir yang bersih pada permukaan plastik tanpa menghilangkan material secara agresif yang dapat menyebabkan perpeloncoan.
Kaca
Senyawa pemoles khusus yang mengandung serium oksida digunakan untuk memoles kaca — menghilangkan goresan ringan pada jendela, kacamata, dan layar. Senyawa ini berbeda dengan senyawa pemoles logam dan tidak boleh diganti.
Metode Aplikasi Kompon Poles: Tangan vs. Mesin
Cara pengaplikasian senyawa pemoles sangat mempengaruhi kecepatan dan kualitas hasil akhir. Penerapan tangan dan mesin merupakan teknik yang sah, masing-masing cocok untuk tugas yang berbeda:
Penggosok Mesin (Paling Umum untuk Penyelesaian Logam)
Dalam perawatan permukaan logam komersial dan industri, senyawa pemoles diterapkan pada roda penggosok yang berputar — kapas, sisal, flanel, atau denim — yang dipasang pada penggiling bangku atau mesin bubut pemoles. Batang majemuk ditekan pada roda pemintal untuk memuatnya, kemudian benda kerja dikontakkan dengan roda yang dibebani. Ini jauh lebih cepat daripada memoles tangan dan menghasilkan hasil yang lebih konsisten dan bertaraf profesional. Bahan roda yang berbeda dipadukan dengan jenis kompon tertentu: roda sisal untuk pemotongan berat, roda saluran udara katun untuk tahap perantara, dan roda flanel longgar untuk penyelesaian akhir cermin.
Pemolesan Tangan
Untuk bagian yang halus, geometri yang rumit, atau perbaikan skala kecil, pemolesan tangan dengan kain dan bahan pemoles berbentuk pasta akan memberikan hasil yang presisi dan terkontrol. Senyawa ini diaplikasikan dalam gerakan melingkar atau maju mundur dengan tekanan sedang. Meskipun lebih lambat dibandingkan penggosokan mesin, pemolesan tangan memungkinkan operator memfokuskan tekanan kompon tepat di tempat yang diperlukan.
Finishing Getaran dan Tumbler
Untuk pemrosesan batch komponen logam kecil - pengencang, bagian perhiasan, perangkat keras - senyawa pemoles digunakan dalam mesin penyelesaian getaran dan gelas barel. Suku cadang dimasukkan ke dalam mesin bersama dengan media dan kompon abrasif, dan getaran atau putaran mesin secara bertahap memoles semua permukaan secara bersamaan tanpa penanganan manual pada setiap bagian.
Bentuk Senyawa Poles: Batangan, Tempel, dan Cair
Senyawa pemoles tersedia dalam tiga bentuk fisik utama, masing-masing disesuaikan dengan metode aplikasi dan lingkungan berbeda:
- Batangan atau kue padat — Bentuk paling umum untuk buffing mesin. Batangan ditekan pada roda penggosok yang berputar untuk memindahkan senyawa ke permukaan roda. Mudah ditangani, disimpan, dan diterapkan di lingkungan produksi.
- Senyawa tempel atau lilin — Lebih cocok untuk aplikasi tangan dan permukaan rumit di mana batang tidak dapat dimuat dengan mudah. Senyawa pasta juga dapat digunakan dalam bentuk bak atau wadah untuk sistem penyaluran otomatis.
- Senyawa cair — Bentuk terbaik, biasanya digunakan pada tahap finishing terakhir atau untuk pemolesan otomotif dan kaca. Diaplikasikan dengan bantalan busa atau kain, senyawa cair menyebar secara merata dan mudah dikendalikan pada permukaan datar yang besar.
Henghua Metal: Senyawa Poles Profesional untuk Penggunaan Industri dan Komersial
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. (cnhenghuametal.com) adalah produsen yang berbasis di Tiongkok yang mengkhususkan diri pada bahan perawatan permukaan logam, dengan senyawa pemoles sebagai salah satu lini produk utamanya selain roda penggosok, roda penutup, bahan abrasif, dan amplas.
Rangkaian senyawa pemoles Henghua mencakup spektrum penuh tahap penyelesaian, termasuk:
- Lilin penggosok padat dan senyawa penggilingan dalam warna biru, kuning, dan hijau — mencakup tahap pemotongan, peralihan, dan penyelesaian untuk baja tahan karat, aluminium, tembaga, dan logam lainnya.
- Senyawa pemoles berwarna putih untuk penyelesaian cermin dan penghilangan oksidasi pada baja tahan karat, dengan formulasi batangan dan pasta tersedia.
- Batang majemuk hijau semir cermin super diformulasikan secara khusus untuk mendapatkan hasil akhir cermin mengkilap pada baja tahan karat, aluminium, dan tembaga — banyak digunakan pada peralatan dapur, perlengkapan perangkat keras, dan komponen presisi.
- Senyawa khusus termasuk poles tongkat golf dan senyawa pasta penghilang karat untuk aplikasi industri yang ditargetkan.
Sebagai pemasok yang terintegrasi dalam penelitian, produksi, dan pemasaran, Henghua melayani pelanggan yang membutuhkan formulasi senyawa yang konsisten di seluruh pesanan volume tinggi, dan menawarkan penyesuaian OEM untuk pembeli dengan penilaian abrasif, komposisi pengikat, atau persyaratan pengemasan tertentu. Senyawa pemolesnya dirancang untuk dipasangkan secara langsung dengan rangkaian roda penggosok — katun, sisal, flanel, denim, dan roda penggosok yang dijahit — memberikan solusi perawatan permukaan lengkap dari satu pemasok.
Kesalahan Umum Saat Menggunakan Senyawa Poles
Bahkan dengan senyawa yang tepat di tangan, teknik yang buruk menghasilkan hasil yang mengecewakan. Hindari kesalahan yang sering dilakukan berikut ini:
- Dimulai dengan finishing compound pada permukaan yang tergores. Pemerah pipi akhir tidak dirancang untuk menghilangkan goresan yang dalam — karena terlalu halus. Selalu mulai dengan senyawa pemotongan yang sesuai dengan tingkat kerusakan permukaan yang ada.
- Roda penggosok yang mengkontaminasi silang. Memuat roda finishing dengan bahan pemotong — bahkan secara tidak sengaja — akan menyebabkan kembali abrasi kasar pada tahap penyelesaian. Jaga agar setiap roda didedikasikan untuk satu jenis kompon.
- Menerapkan terlalu banyak senyawa sekaligus. Pemuatan kompon yang tipis dan merata pada roda penggosok memberikan hasil yang lebih baik dibandingkan roda yang memuat lebih banyak, yang dapat mengotori kompon, menghasilkan panas berlebih, dan membuat cakupan tidak merata.
- Menggunakan tekanan berlebihan. Menerapkan terlalu banyak tekanan pada roda penggosok akan memperlambat putaran roda, menghasilkan panas berlebih, dan dapat membakar atau melengkungkan logam dan plastik yang lebih lunak. Biarkan kompon dan kecepatan roda yang bekerja.
- Melewatkan langkah pembersihan antar tahap. Residu dari satu tahap senyawa harus dibersihkan sebelum mengaplikasikan senyawa berikutnya. Membawa partikel senyawa pemotongan ke tahap penyelesaian akan menimbulkan kembali goresan yang lebih kasar dan menggagalkan tujuan pementasan.
- Memilih senyawa yang salah untuk substrat. Penggunaan senyawa yang diformulasikan untuk logam keras pada logam lunak (atau sebaliknya) memberikan hasil yang buruk dan dapat merusak benda kerja. Selalu cocokkan spesifikasi kompon dengan bahan yang akan diselesaikan.
Memilih Senyawa Poles yang Tepat: Panduan Keputusan Praktis
Gunakan pertanyaan berikut untuk memilih senyawa pemoles yang tepat untuk tugas apa pun:
- Apa substratnya? Logam keras (baja tahan karat, krom) → mulai dengan kompon hitam atau putih. Logam lunak (aluminium, kuningan, tembaga) → mulai dengan tripoli coklat. Plastik atau akrilik → gunakan warna biru atau merah muda tanpa goresan. Kayu → gunakan tripoli coklat.
- Seberapa parah kerusakan permukaannya? Goresan dalam atau oksidasi berat → dimulai dengan kompon pemotong. Hanya hasil akhir yang sedikit ternoda atau kusam → dimulai pada tahap peralihan atau penyelesaian.
- Tingkat akhir apa yang diperlukan? Hasil akhir satin/sikat → pemotongan atau kompon perantara saja. Kilauan tinggi → maju melalui semua tahapan hingga pemerah pipi akhir. Lapisan cermin → selesaikan urutan penuh dan akhiri dengan pemerah pipi hijau atau ungu pada baja tahan karat.
- Apa metode aplikasinya? Penggosokan mesin → kompon batangan padat. Pemolesan tangan atau geometri kompleks → pasta kompon. Permukaan datar besar (otomotif, kaca) → kompon cair.
Sebuah kualitas senyawa pemoles , diterapkan dengan benar dalam urutan yang benar, mengubah permukaan yang kusam, tergores, atau teroksidasi menjadi permukaan yang halus, cerah, dan diselesaikan secara profesional — baik untuk komponen industri presisi, karya logam arsitektur, barang perhiasan, atau permukaan otomotif. Senyawa ini tidak hanya sekedar membersihkan; itu secara aktif membentuk kembali permukaan pada tingkat mikroskopis , menghilangkan kerusakan dan mengungkapkan kualitas bawaan material di bawahnya.