Jawaban Langsung: Apa Arti Grit pada Amplas
Pasir pada amplas mengacu pada jumlah partikel abrasif per inci persegi permukaan kertas, dengan angka yang lebih rendah seperti 40 hingga 80 grit mewakili bahan abrasif yang lebih kasar dan agresif dan angka yang lebih tinggi seperti 1000 hingga 3000 grit mewakili bahan abrasif yang lebih halus dan halus. Ketika jumlah grit meningkat, partikel abrasif menjadi lebih kecil dan lebih rapat, sehingga menghasilkan goresan yang semakin halus hingga permukaan mencapai titik di mana amplas saja tidak dapat lagi memperbaiki hasil akhir. Pada tahap ini, krim pemoles mengambil alih untuk menghilangkan sisa goresan mikroskopis dan menghasilkan kilau seperti cermin yang reflektif.
- Pasir Kasar 40 hingga 80 Menghilangkan material dengan cepat, digunakan untuk membentuk dan menghilangkan karat
- Pasir Halus 400 hingga 1000 Menghaluskan permukaan sebagai persiapan untuk aplikasi krim pemoles
- Pasir Ultra Halus 1500 plus Menjembatani kesenjangan antara pengamplasan dan penggosokan krim pemolesan akhir
Memahami Skala Grit dan Mengapa Itu Penting
Nomor grit amplas mengikuti skala standar, yang paling umum adalah standar CAMI yang digunakan di Amerika Utara atau standar FEPA yang digunakan secara internasional, keduanya mengklasifikasikan ukuran partikel abrasif menggunakan peringkat numerik. Angka grit yang lebih rendah menunjukkan partikel yang lebih besar dan tajam yang mampu menghilangkan material dengan cepat, sedangkan angka grit yang lebih tinggi menunjukkan partikel yang lebih kecil yang meninggalkan pola goresan yang semakin dangkal pada permukaan yang sedang dikerjakan.
Kemajuan ini penting karena setiap tingkat grit dirancang untuk menghilangkan goresan yang ditinggalkan oleh grit kasar sebelumnya , secara bertahap menyempurnakan permukaan. Melewatkan tingkat grit yang terlalu agresif sering kali meninggalkan pola goresan yang terlihat bahkan a krim pemoles tidak dapat dihapus sepenuhnya, karena senyawa pemoles diformulasikan untuk menghilangkan ketidaksempurnaan permukaan yang sangat halus saja, bukan bekas pengamplasan yang dalam.
Mengapa Amplas Sendiri Memiliki Batasan Praktis
Bahkan amplas terbaik yang tersedia secara komersial, biasanya sekitar 3000 hingga 5000 grit, masih meninggalkan goresan linier mikroskopis saat diperbesar. Lapisan akhir cermin yang sebenarnya memerlukan metode pengikisan abrasif yang berbeda, yang mana krim pemoles menjadi sangat penting, karena krim pemoles menahan partikel abrasif yang sangat halus dalam media pembawa yang dapat menjangkau ketidakrataan permukaan sehingga amplas tidak dapat menghaluskan sepenuhnya.
Membandingkan Tahapan Grit Amplas dengan Aplikasi Krim Poles
Tabel di bawah menguraikan perkembangan umum dari amplas kasar hingga penggunaan krim pemoles akhir, yang menunjukkan bagaimana setiap tahapan dibangun hingga mencapai permukaan akhir.
| Panggung | Kisaran Pasir | Tujuan | Hasil Permukaan |
|---|---|---|---|
| Pengamplasan Kasar | 40 hingga 120 | Hapus karat, bentuk logam, lepaskan lapisan lama | Permukaan kasar dan tergores |
| Pengamplasan Sedang | 150 hingga 320 | Menghaluskan goresan kasar | Tekstur semi halus dan matte |
| Pengamplasan Halus | 400 hingga 800 | Sempurnakan permukaan sebelum finishing | Permukaan halus dan kemilau rendah |
| Pengamplasan Sangat Halus | 1000 hingga 3000 | Siapkan permukaan untuk dipoles | Hampir mulus, siap untuk digabungkan |
| Penggosok Krim Pemoles | Tidak berlaku | Hapus sisa goresan mikro | Lapisan cermin yang cerah dan reflektif |
Melewatkan langsung dari grit kelas menengah ke krim pemoles biasanya akan meninggalkan kabut atau garis goresan halus yang terlihat krim pemoles is formulated to correct surface finish, not to remove significant material seperti yang dilakukan amplas dengan grit rendah.
Faktor Kunci Yang Menentukan Pendekatan Finishing yang Tepat
Memilih urutan grit yang benar dan mengetahui kapan harus beralih ke krim pemoles bergantung pada beberapa faktor praktis yang berkaitan dengan bahan dan hasil yang diinginkan.
1 Kekerasan dan Jenis Bahan
Logam yang lebih lunak seperti aluminium atau kuningan biasanya memerlukan grit awal yang kurang agresif dan transisi ke krim pemoles lebih cepat dibandingkan logam yang lebih keras seperti baja tahan karat, yang seringkali memerlukan urutan pengamplasan yang lebih lama sebelum permukaannya siap untuk penggosokan akhir.
2 Tingkat Akhir yang Diinginkan
Hasil akhir satin atau kuas mungkin hanya memerlukan pengamplasan hingga 400 atau 600 grit tanpa krim pemoles sama sekali, sedangkan hasil akhir cermin yang sebenarnya umumnya memerlukan pengamplasan setidaknya 1000 hingga 2000 grit sebelum aplikasi krim pemoles menjadi efektif.
3 Ukuran Partikel Abrasif dalam Krim Poles
Krim pemoles itu sendiri mengandung partikel abrasif mikroskopis, sering kali diukur dalam mikron daripada angka grit, dengan formulasi yang lebih halus digunakan untuk penggosokan cermin akhir dan formulasi yang lebih kasar digunakan untuk tahap pemotongan senyawa awal sebelum penyelesaian akhir.
Bagaimana Merencanakan Alur Kerja Krim Pengamplasan dan Pemolesan
Mengikuti urutan terstruktur mulai dari amplas hingga krim pemoles akan menghasilkan hasil yang konsisten dan profesional sekaligus menghindari pemborosan waktu dan bahan.
- Nilai kondisi permukaan awal untuk menentukan titik awal butiran kasar yang sesuai
- Maju melalui grit perantara tanpa melewatkan lebih dari dua langkah sekaligus
- Ampelas hingga tingkat grit praktis terbaik sebelum beralih ke krim pemoles
- Oleskan krim pemoles dengan roda atau kain penggosok bersih dengan tekanan ringan dan merata
- Periksa permukaan di bawah cahaya terang untuk memeriksa sisa bekas goresan sebelum finishing
Ahli pelapis logam berpengalaman biasanya memperhatikan hal itu setiap tingkat grit yang dilewati kira-kira menggandakan waktu penggosokan krim pemoles diperlukan untuk menghilangkan sisa pola goresan, membuat perkembangan grit yang lengkap menjadi lebih efisien waktu secara keseluruhan.
Praktik Terbaik untuk Mengoleskan Krim Pemoles Secara Efektif
Teknik yang tepat saat melamar krim pemoles memastikan senyawa abrasif berfungsi sebagaimana mestinya tanpa menimbulkan cacat permukaan baru.
- Gunakan Aplikator yang Bersih Roda penggosok yang kotor dapat memunculkan kembali partikel kasar yang menggores permukaan
- Berikan Tekanan Ringan dan Merata Tekanan berlebihan menghasilkan panas yang dapat merusak permukaan logam tipis
- Bekerja di Bagian Kecil Penggosokan terfokus menghasilkan kilap yang lebih konsisten di seluruh permukaan
- Ganti Roda Antar Tahapan Gabungan Roda terpisah untuk memotong dan menyelesaikan krim pemoles mencegah kontaminasi silang
- Bersihkan Residu Secara Menyeluruh Residu senyawa yang tersisa dapat menumpulkan tampilan akhir jika tidak dibersihkan
Standar yang Dirujuk dalam Pekerjaan Abrasive dan Finishing
Amplas dan krim pemoles produk yang digunakan dalam finishing logam profesional biasanya direferensikan berdasarkan sistem penilaian yang sudah ada untuk memastikan kinerja abrasif yang konsisten.
Standar Pasir FEPA
Standar Federasi Produsen Abrasive Eropa mendefinisikan distribusi ukuran partikel untuk bahan abrasif berlapis, memberikan titik referensi yang konsisten untuk membandingkan peringkat grit amplas di berbagai produsen.
Standar Pasir CAMI
Standar Coated Abrasive Produsen Institute banyak digunakan di Amerika Utara dan mengklasifikasikan butiran amplas berdasarkan ukuran partikel, meskipun penomorannya mungkin sedikit berbeda dari peringkat FEPA pada ukuran partikel yang setara.
Mencari Krim Poles yang Andal untuk Pekerjaan Finishing
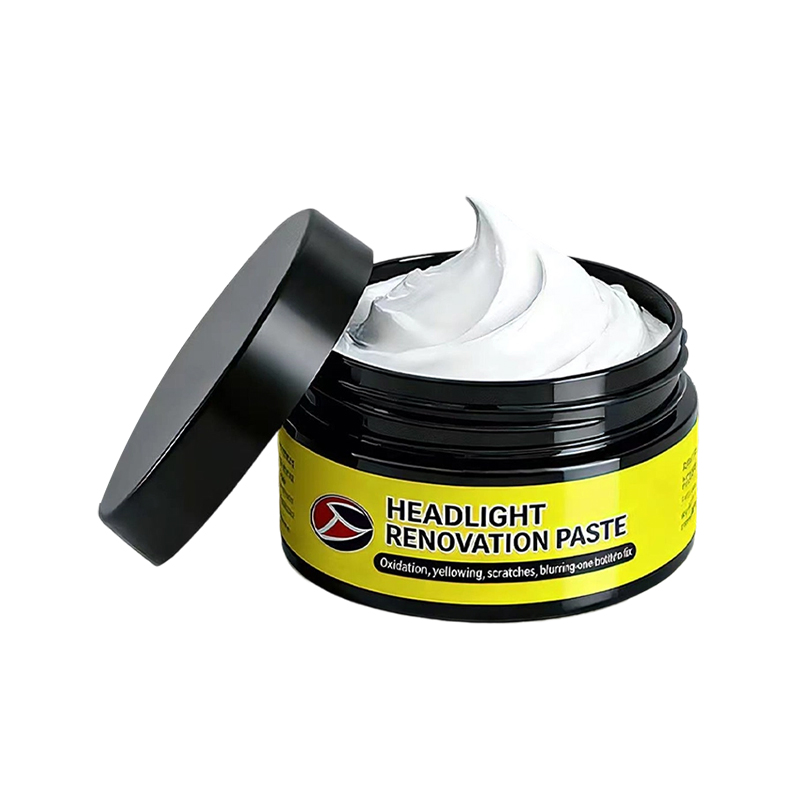
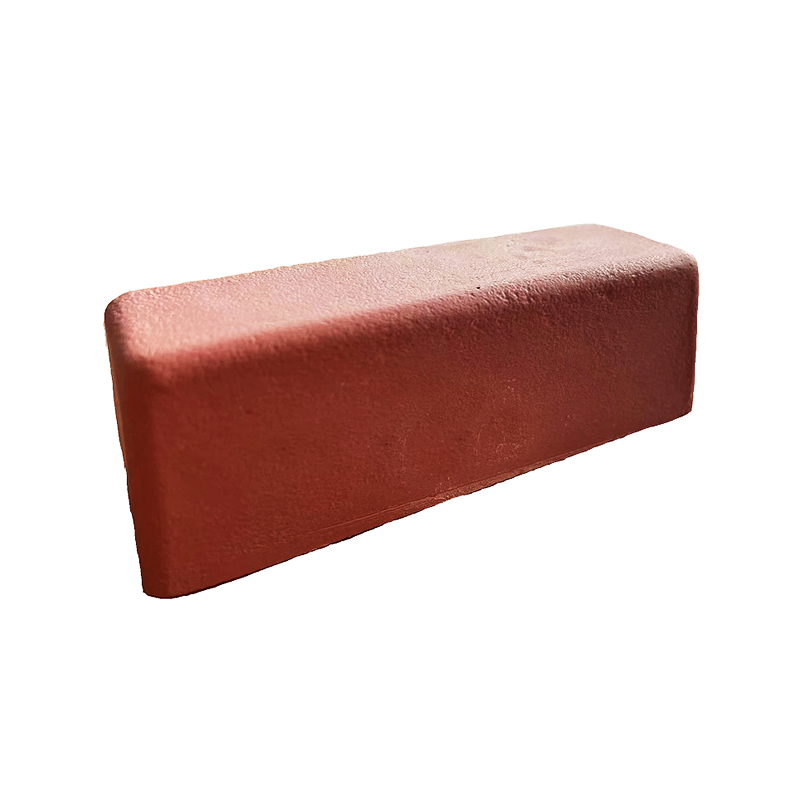
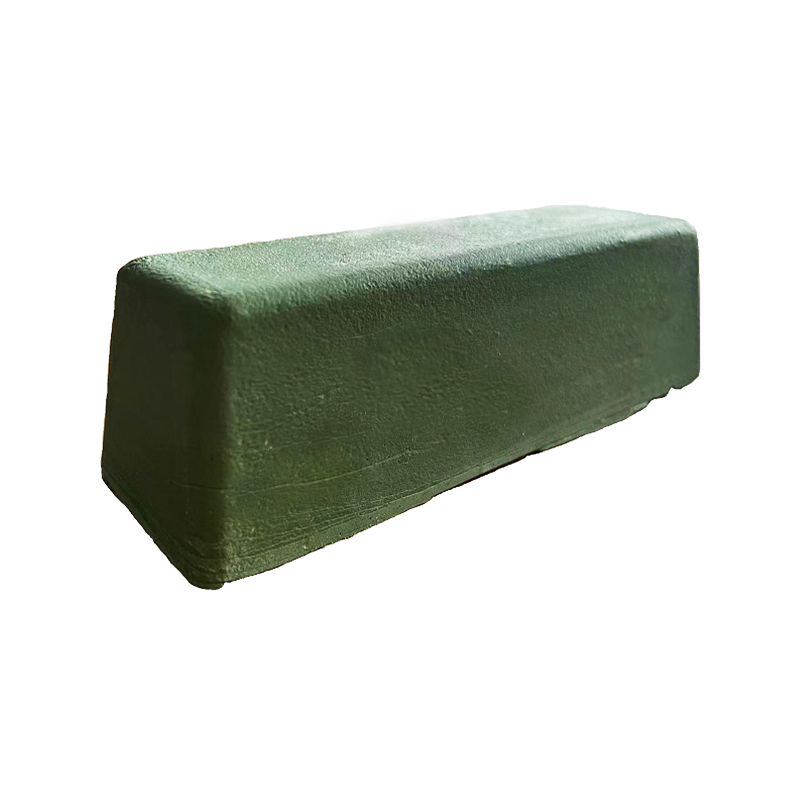
Saat mencari krim pemoles untuk aplikasi penyelesaian akhir profesional atau industri, konsistensi dalam ukuran dan formulasi partikel abrasif secara langsung memengaruhi seberapa dapat diprediksi kinerja senyawa tersebut di berbagai jenis logam dan batch produksi. Meminta data teknis tentang penilaian partikel dan kompatibilitas roda penggosok yang direkomendasikan membantu pembeli memilih krim pemoles yang tepat untuk tahap penyelesaian spesifik mereka.
Karena itu, para finisher juga harus mempertimbangkan kecepatan pemotongan majemuk versus tingkat kilap akhir formulasi krim pemoles yang lebih kasar memotong lebih cepat tetapi membutuhkan senyawa akhir setelahnya untuk mencapai kejernihan cermin yang sesungguhnya.
Pemasok yang menawarkan rangkaian lengkap formulasi krim pemoles, mulai dari senyawa pemotongan hingga tingkat penyelesaian akhir, memungkinkan operasi penyelesaian akhir logam untuk menstandarkan seluruh proses penggosokan sambil mengambil setiap tahap alur kerja penyelesaian dari satu lini produk yang konsisten.