Sabuk Pengamplasan Zirkonia Alumina dan Keramik Umumnya Terbaik untuk Logam, Namun Roda Penutup Seringkali Mengungguli Sabuk pada Permukaan Melengkung atau Tidak Rata
Untuk sebagian besar tugas pengerjaan logam, a zirkonia alumina atau sabuk pengamplasan keramik menghasilkan penghilangan stok tercepat dan masa pakai terlama pada baja, baja tahan karat, dan aluminium. Namun, sabuk pengamplasan tidak selalu merupakan alat yang tepat untuk setiap pekerjaan. Jika benda kerja mempunyai permukaan yang dilas, melengkung, bertepi, atau berkontur, a roda penutup sering kali mengungguli sabuk datar karena penutup abrasifnya yang tumpang tindih menyesuaikan dengan bentuk yang tidak beraturan namun tetap menghasilkan penghilangan material yang konsisten. Panduan selanjutnya ini menguraikan jenis butiran abrasif, pemilihan grit, dan situasi spesifik di mana peralihan dari sabuk ke roda penutup menghasilkan hasil akhir yang lebih baik dalam waktu yang lebih singkat.
Mengapa Jenis Butir Abrasive Lebih Penting Daripada Merek Sabuk
Satu-satunya faktor terbesar yang menentukan seberapa baik kinerja sabuk pengamplasan pada logam adalah mineral abrasif yang terikat pada permukaannya, bukan bahan pendukung atau kualitas pembuatan sabuk secara keseluruhan. Jenis butiran yang berbeda akan patah dan diasah sendiri pada tingkat yang berbeda, yang secara langsung memengaruhi kecepatan potong dan umur belt saat mengerjakan baja, baja tahan karat, atau logam non-besi.
Zirkonia Alumina
Butir zirkonia alumina terus-menerus retak sehingga tepian tajamnya terlihat segar, sehingga cocok untuk menghilangkan endapan dalam jumlah besar pada baja karbon dan baja tahan karat. Biasanya tahan lebih lama dibandingkan aluminium oksida standar di bawah tekanan berat, menjadikannya pilihan pertama yang umum untuk penggilingan las dan deburring berat.
Keramik Alumina
Butiran keramik direkayasa pada tingkat mikrokristalin agar dapat mengasah sendiri secara terus-menerus, sehingga menghasilkan masa pakai terlama dibandingkan jenis butiran pada umumnya dan kinerja terbaik di bawah panas tinggi yang dihasilkan selama penggilingan logam agresif. Biayanya lebih mahal per belt namun sering kali mengurangi total pengeluaran abrasif selama proses produksi karena lebih sedikit belt yang dikonsumsi.
Aluminium Oksida
Aluminium oksida standar adalah pilihan yang paling ekonomis dan memiliki kinerja yang cukup baik pada pengamplasan logam tugas ringan, lintasan finishing, dan logam yang lebih lunak seperti aluminium atau kuningan di mana penghilangan stok secara agresif tidak menjadi prioritas.
Mencocokkan Grit dengan Tahap Pengerjaan Logam
Memilih urutan grit yang benar akan mencegah terbuangnya waktu dan mengurangi risiko meninggalkan pola goresan yang terlihat sehingga memerlukan penyelesaian akhir ekstra untuk menghilangkannya. Sebagian besar toko fabrikasi logam bergerak melalui perkembangan kasar ke halus daripada langsung menuju ke butiran halus.
- Pasir kasar, kira-kira 36 hingga 60, menghilangkan lasan, kerak gilingan, dan cacat permukaan yang berat dengan cepat.
- Pasir sedang, kira-kira 80 hingga 120, memadukan bekas gerinda dan mempersiapkan permukaan untuk finishing.
- Pasir halus, kira-kira 150 hingga 240, menghasilkan permukaan pra-pemolesan halus yang siap untuk pelapisan atau pemolesan akhir.
Melewatkan lebih dari satu langkah grit dalam perkembangan ini biasanya meninggalkan goresan yang dalam dari lintasan yang lebih kasar masih terlihat di bawah lintasan yang lebih halus, sehingga memaksa pengerjaan ulang yang memakan waktu lebih lama dibandingkan mengikuti urutan penuh.
Membandingkan Opsi Abrasive Umum untuk Pekerjaan Logam
Tabel di bawah ini membandingkan karakteristik kinerja umum pada jenis abrasif yang paling umum digunakan pada logam, termasuk di mana sabuk pengamplasan ideal dan di mana peralihan ke roda penutup menghasilkan hasil yang lebih baik.
Ketika sebuah Roda Penutup Adalah Pilihan yang Lebih Baik Daripada Sabuk Pengamplasan
Sabuk pengamplasan bekerja paling baik pada bahan datar atau melengkung lembut yang menempel pada roda atau pelat kontak yang konsisten. Setelah geometri benda kerja menjadi tidak beraturan, a roda penutup biasanya memberikan hasil akhir yang lebih rata karena penutup abrasif yang dipasang secara individual melentur secara independen mengikuti kontur, lekukan pipa, dan sambungan las yang tidak dapat dijangkau secara merata oleh sabuk kaku.
Pencampuran Las pada Stok Bulat atau Tidak Beraturan
Pada tabung bundar, alat kelengkapan pipa, dan komponen cor, penutup fleksibel dari roda penutup membungkus kelengkungan dan memadukan manik-manik las dengan mulus tanpa titik datar yang dapat ditinggalkan oleh sabuk pada permukaan bulat.
Deburing Tepi dan Sudut
Tepi dan sudut yang tajam sulit untuk diampelas secara merata dengan sabuk tanpa membulatkannya secara tidak rata atau mencungkil permukaan sekitarnya. Penutup individual pada roda penutup menghasilkan kerusakan tepi yang lebih terkontrol dan konsisten.
Mengurangi Penumpukan Panas pada Lembaran Logam Tipis
Karena hanya sebagian kecil dari roda penutup yang bersentuhan dengan permukaan setiap saat, maka konsentrasi panas yang dihasilkan lebih sedikit dibandingkan sabuk yang bekerja dengan kontak seluruh permukaan secara konstan, sehingga menurunkan risiko lengkungan atau perubahan warna lembaran logam tipis selama proses finishing.
Konstruksi Roda Penutup dan Opsi Grit
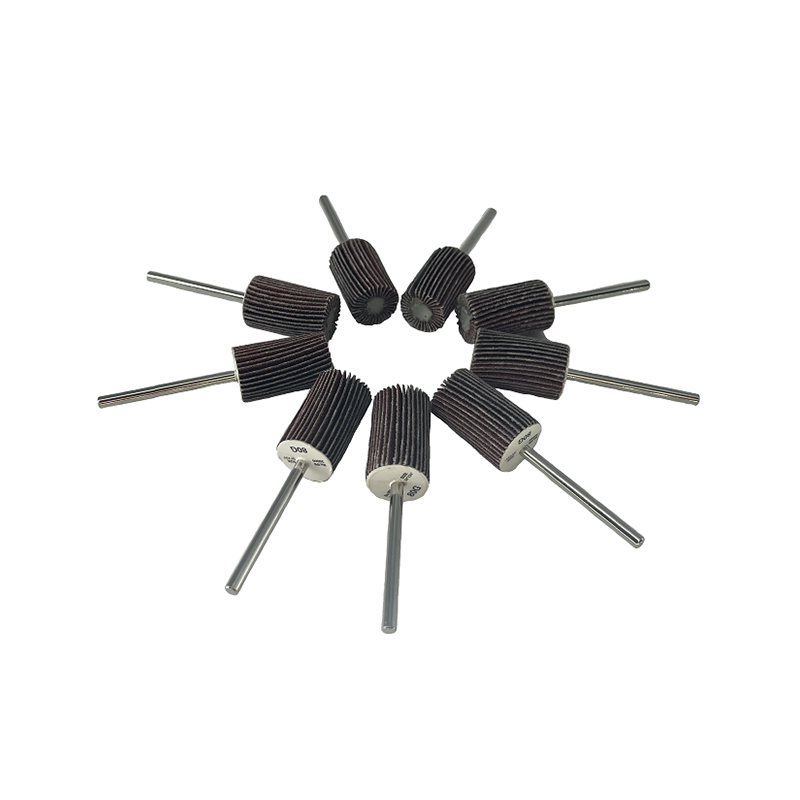
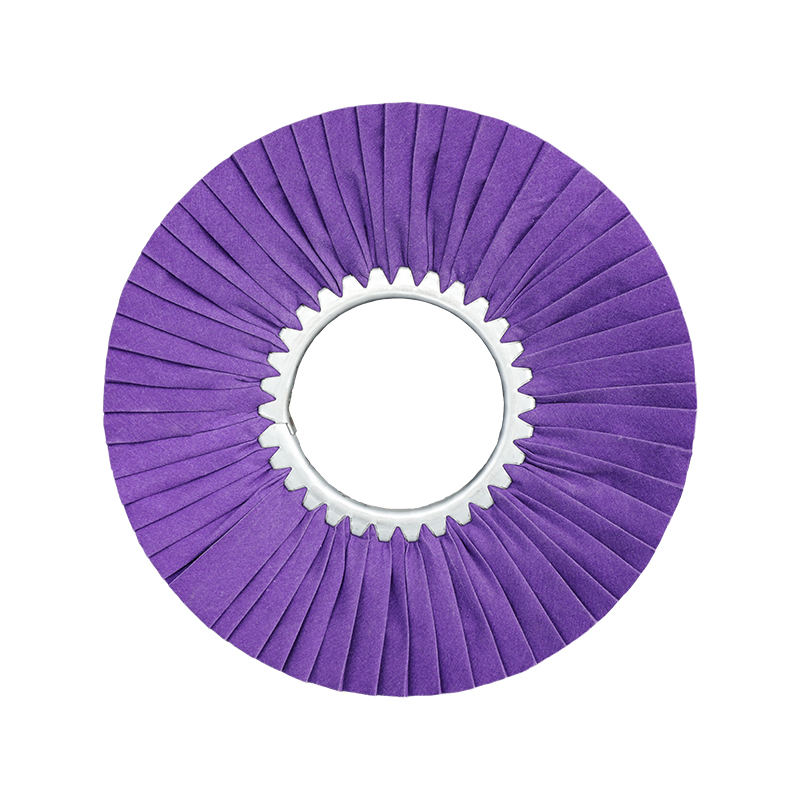
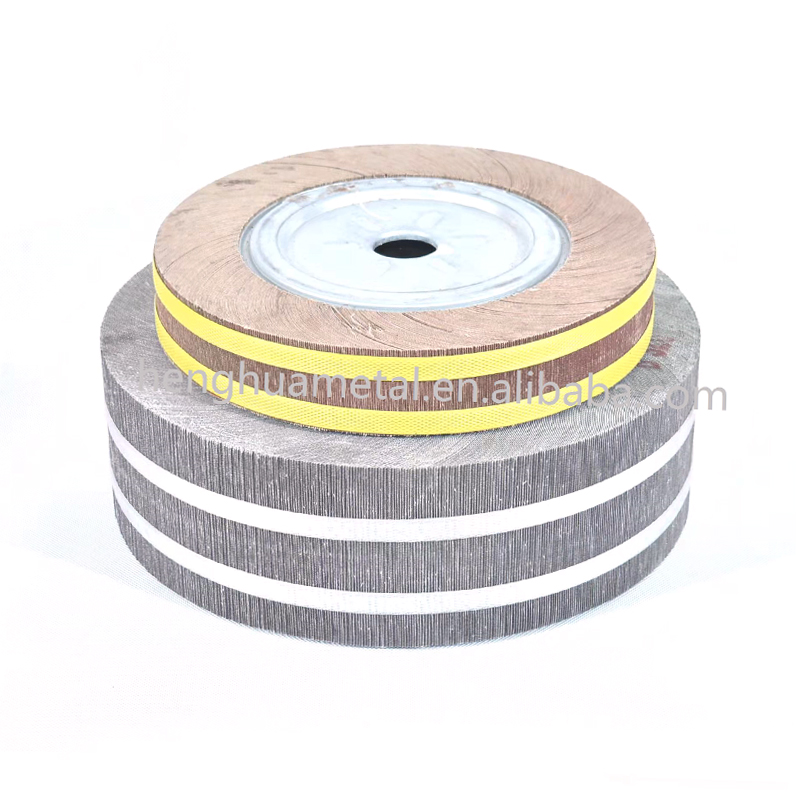
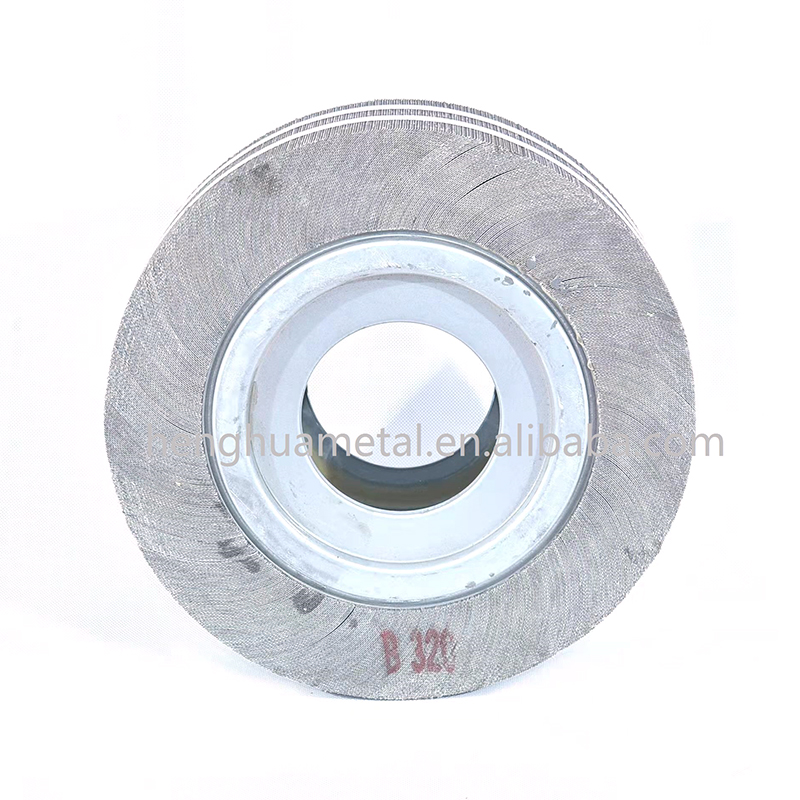
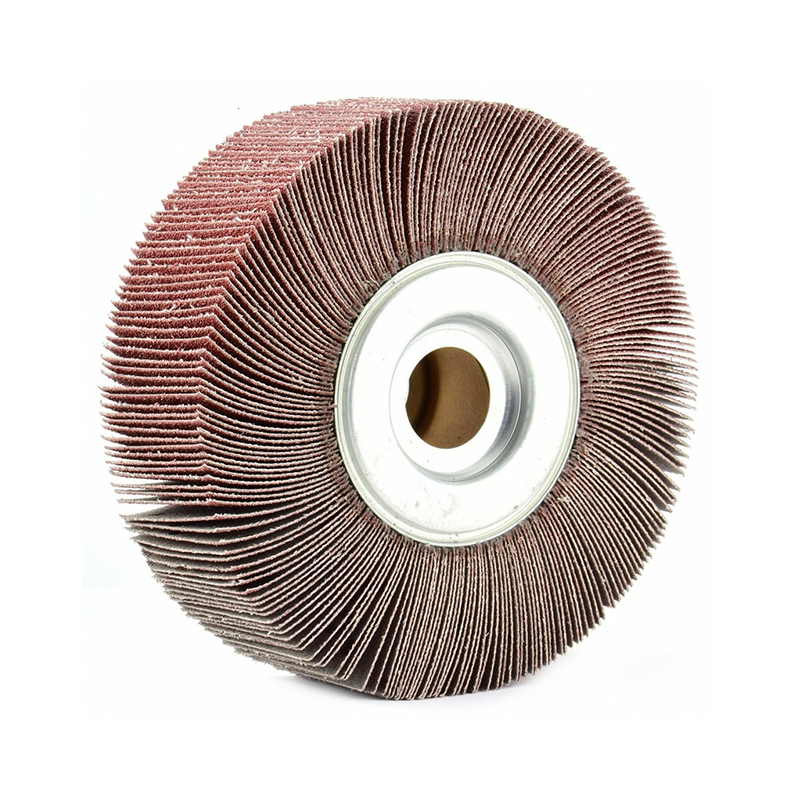
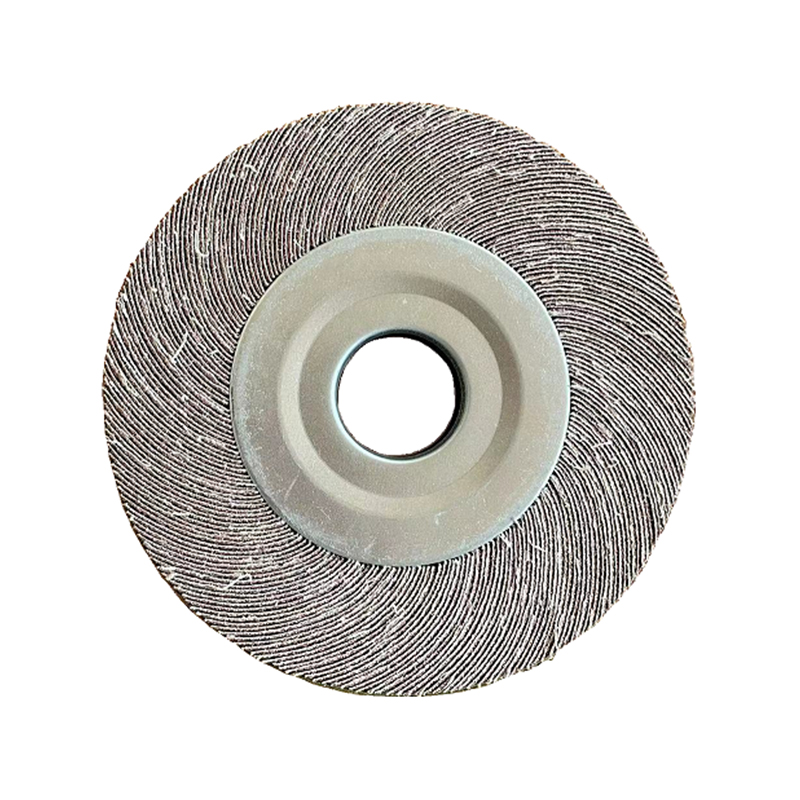
A roda penutup terdiri dari penutup kain abrasif yang tumpang tindih dan dipasang secara radial di sekitar hub atau betis pusat. Saat penutup luar menjadi aus saat digunakan, bahan abrasif baru terus-menerus terekspos di bawahnya, yang menjaga kinerja pemotongan tetap konsisten sepanjang masa pakai roda, bukannya menurun tajam seiring dengan keausan permukaan, seperti yang sering terjadi pada sabuk pengamplasan yang aus.
- Roda penutup kasar, sekitar 40 hingga 60 grit, menangani penggilingan las awal dan pelepasan kerak berat.
- Roda penutup sedang, sekitar 80 hingga 120 grit, menghaluskan dan menghaluskan permukaan setelah penggilingan kasar.
- Roda penutup halus, sekitar 180 hingga 320 grit, menyiapkan logam untuk aplikasi pemolesan atau pelapisan.
- Roda penutup tersedia dalam format gaya cakram datar, dipasang di spindel, dan tidak dipasang agar sesuai dengan penggiling sudut, penggiling bangku, dan pengaturan yang dipasang di bor.
Tip Praktis untuk Umur Abrasif yang Lebih Lama pada Logam
Terlepas dari apakah bengkel tersebut menjual belt atau roda penutup, beberapa kebiasaan pengoperasian secara konsisten memperpanjang umur abrasif dan meningkatkan kualitas hasil akhir pada logam.
Kontrol Tekanan Kontak
Menerapkan tekanan berlebihan tidak mempercepat penghilangan material secara proporsional, hal ini terutama menghasilkan panas dan mempercepat keausan abrasif. Membiarkan butiran abrasif melakukan pemotongan pada tekanan sedang dan konsisten akan menghasilkan hasil akhir yang lebih rata dan masa pakai produk yang lebih lama.
Sesuaikan Kecepatan dengan Material
Menjalankan bahan abrasif terlalu cepat pada logam yang lebih lunak seperti aluminium dapat menyebabkan pembebanan, dimana partikel logam menyumbat permukaan abrasif dan mengurangi efisiensi pemotongan. Mengurangi kecepatan sedikit pada paduan yang lebih lembut biasanya meningkatkan ketahanan akhir dan abrasif.
Jaga Pekerjaan Tetap Dingin
Menjeda secara berkala untuk membiarkan benda kerja menjadi dingin akan mencegah perubahan warna akibat panas pada baja tahan karat dan mengurangi kemungkinan melengkungnya lembaran logam ukuran tipis selama sesi penyelesaian yang lama.
Memilih Antara Sabuk Pengamplasan dan Roda Penutup untuk Proyek Anda
Singkatnya, sabuk pengamplasan alumina zirkonia atau keramik tetap menjadi pilihan terkuat untuk menghilangkan sisa logam pada permukaan datar dan bervolume tinggi, sementara roda penutup umumnya merupakan perkakas yang lebih baik jika benda kerja memiliki lengkungan, tepian, lasan, atau material tipis yang sensitif terhadap panas. Banyak toko fabrikasi logam yang menyediakan kedua format abrasif dan memilih di antara keduanya berdasarkan geometri spesifik setiap pekerjaan daripada mengandalkan satu jenis abrasif untuk setiap tugas.
Saat membandingkan pemasok sabuk pengamplasan dan roda penutup, ada baiknya memeriksa apakah jenis butiran abrasif, kepadatan penutup, dan bahan pendukung ditentukan dengan jelas, karena rincian ini menentukan kinerja pemotongan sebenarnya jauh lebih andal daripada harga saja. Pabrikan yang menawarkan kedua lini produk secara berdampingan memudahkan untuk mencocokkan format abrasif yang tepat untuk setiap tahap proyek pengerjaan logam tanpa berpindah pemasok.