Pabrik Bahan Poles
Tentang
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
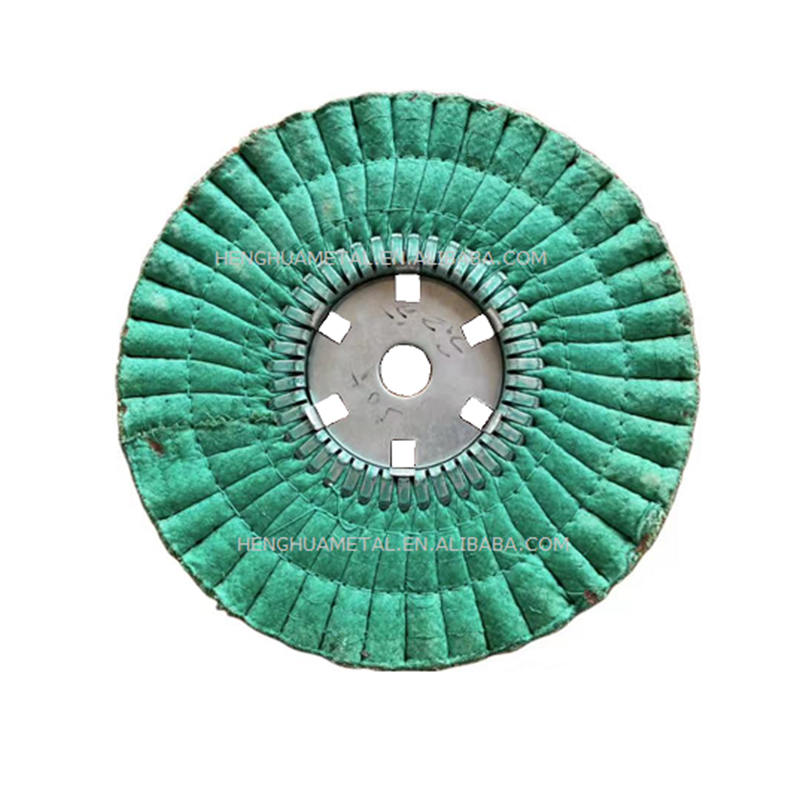
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. berlokasi di Dongjiaqiao, Jishigang, Distrik Haishu, Kota Ningbo Bo, Provinsi Zhejiang, Tiongkok. Sebagai pabrik roda poles, senyawa poles, dan bahan poles di Tiongkok pemasok roda buffing sisal industriSertifikat Kehormatan
Umpan Balik Pesan
Pengetahuan Industri
Produk Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. telah mengkhususkan diri dalam penelitian dan pengembangan serta produksi roda kain poles, lilin poles, roda poles cair, dan pasta poles logam.
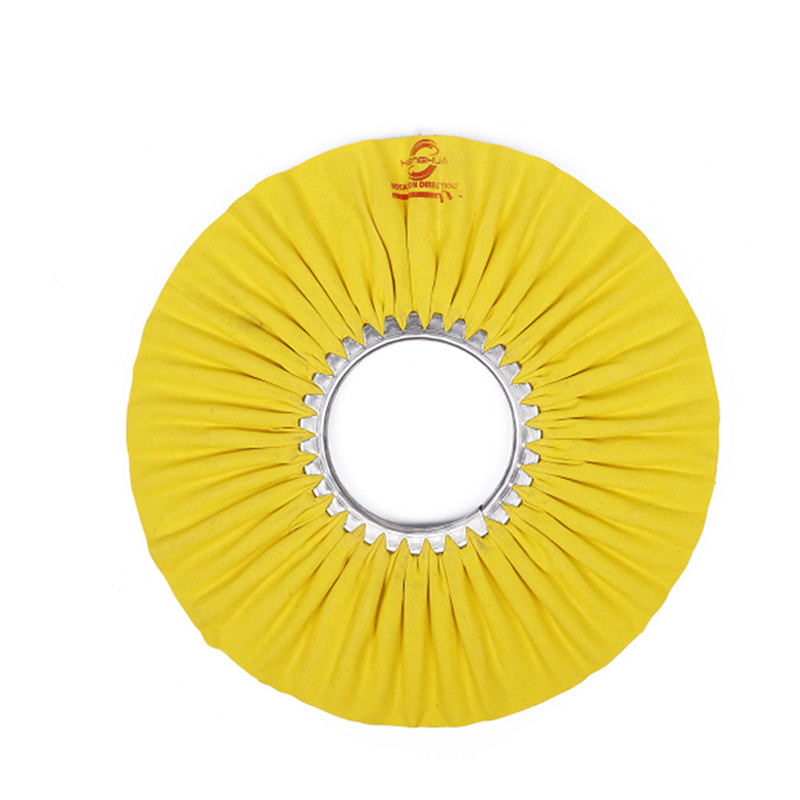
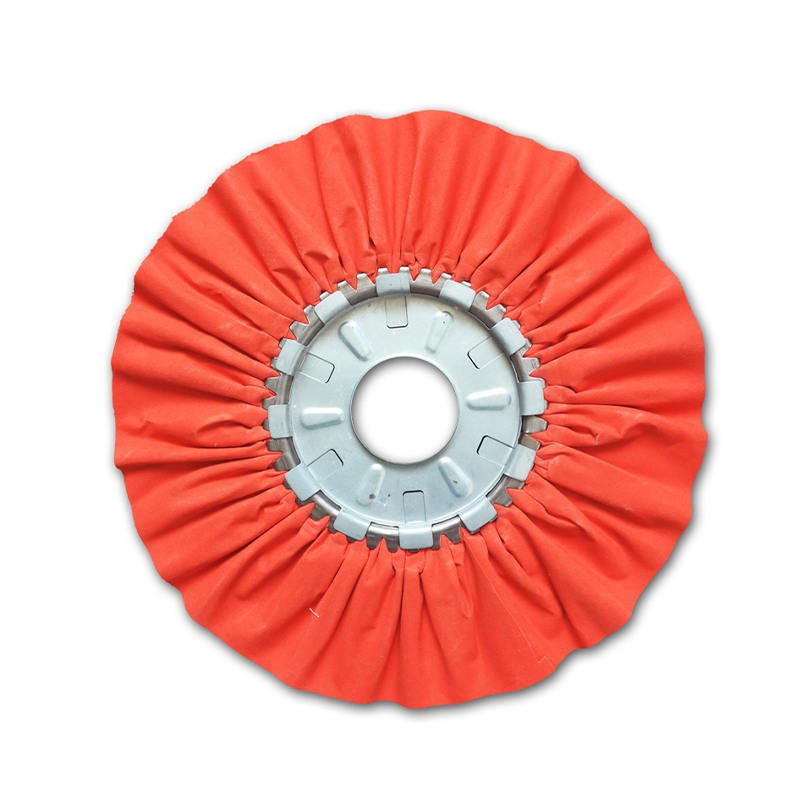
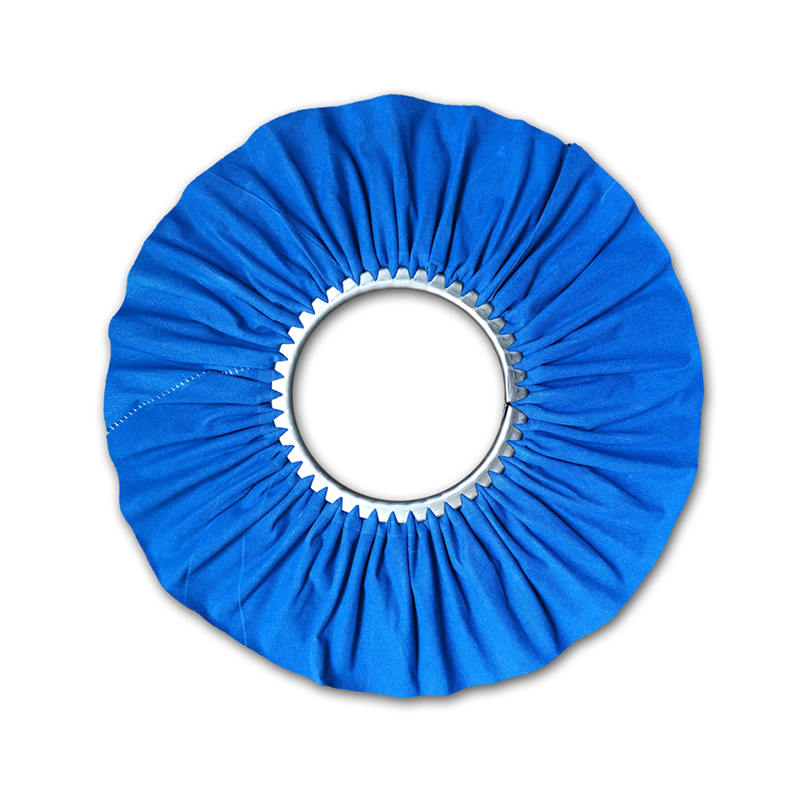
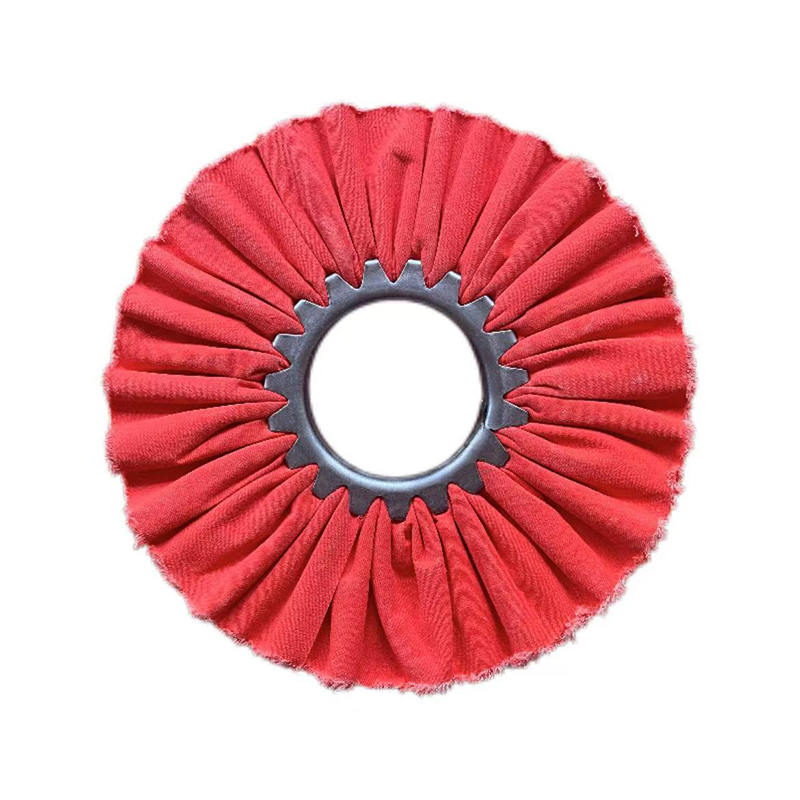
A roda pemoles adalah alat inti dalam setiap proses penyelesaian permukaan logam — namun kinerjanya bergantung sepenuhnya pada senyawa pemoles dipasangkan dengannya dan pilihan yang lebih luas bahan pemoles disesuaikan dengan benda kerja dan target akhir. Bersama-sama, ketiga elemen ini membentuk sistem lengkap yang menentukan apakah permukaan akhir memenuhi spesifikasi optik, fungsional, atau dekoratif. Halaman ini membahas cara kerja setiap komponen, keunggulan sistem pemolesan yang serasi, dan jawaban atas pertanyaan paling umum dari pembeli dan teknisi manufaktur.
Cara Kerja Roda Poles
Roda pemoles beroperasi dengan memutar pada kecepatan tinggi sementara permukaannya — biasanya kain, sisal, kain kempa, atau serat komposit — membawa senyawa pemoles abrasif pada benda kerja. Partikel abrasif dalam senyawa melakukan pemotongan mikro: partikel tersebut menghilangkan ketidakrataan permukaan mikroskopis akibat penggilingan atau pemesinan, sehingga secara progresif mengurangi kekasaran permukaan (nilai Ra) hingga target penyelesaian tercapai.
Prosesnya biasanya berjalan dalam dua atau tiga tahap. SEBUAH senyawa pemotongan pada roda sisal atau jahitan spiral menghilangkan goresan yang lebih kasar terlebih dahulu; sebuah senyawa akhir pada roda kain yang lebih lembut lalu haluskan permukaannya menjadi lapisan cermin atau satin. Kekerasan roda, kecepatan putaran (biasanya antara 1.200 dan 3.600 RPM bergantung pada material), dan tingkat abrasif senyawa dikalibrasi bersama agar sesuai dengan spesifikasi target Ra untuk setiap substrat.
Keuntungan Utama dari Sistem Bahan Poles yang Cocok
- Kualitas permukaan akhir yang konsisten: Memasangkan jenis roda pemoles yang tepat dengan senyawa yang diformulasikan khusus akan mengurangi varian Ra di seluruh batch, yang sangat penting untuk perangkat keras dekoratif, instrumen medis, dan komponen yang bersentuhan dengan makanan.
- Mengurangi langkah pemrosesan: Sistem bahan pemoles yang serasi dapat menggabungkan tiga tahap penggilingan menjadi dua tahap pemolesan, sehingga memangkas waktu siklus hingga 30% pada lini produksi bervolume tinggi.
- Biaya konsumsi per bagian yang lebih rendah: Pencocokan kompon-ke-roda yang benar mencegah keausan dini roda dan limbah majemuk, memperpanjang masa pakai roda dan mengurangi biaya per bagian yang dipoles.
- Formulasi yang ramah lingkungan: Senyawa pemoles modern yang dirancang untuk aplikasi yang larut dalam air atau VOC rendah mengurangi polusi udara bengkel dan mematuhi standar lingkungan pasar ekspor.
Jenis Roda Poles dan Aplikasinya
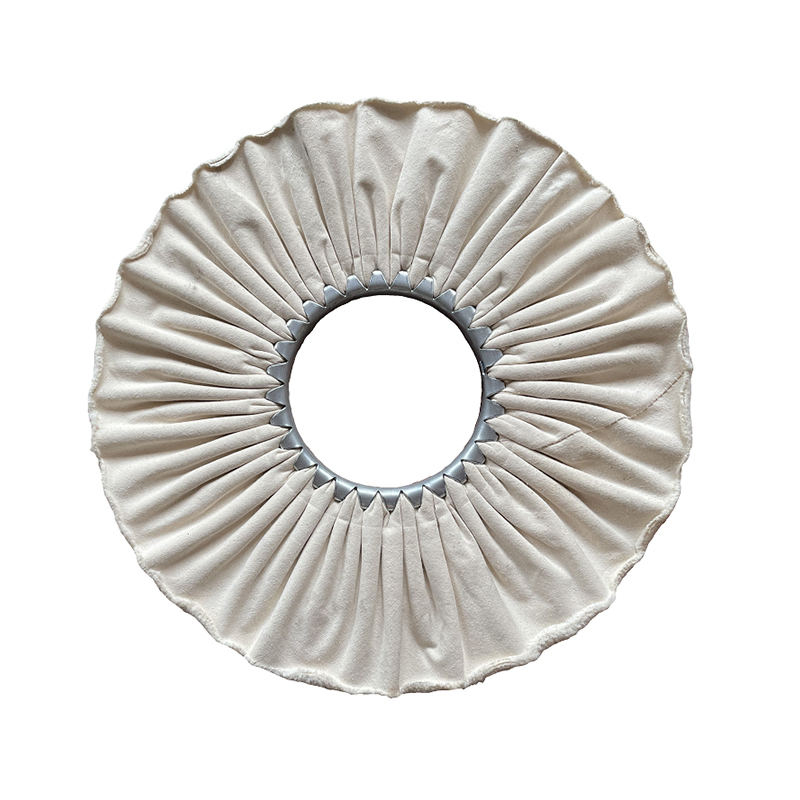
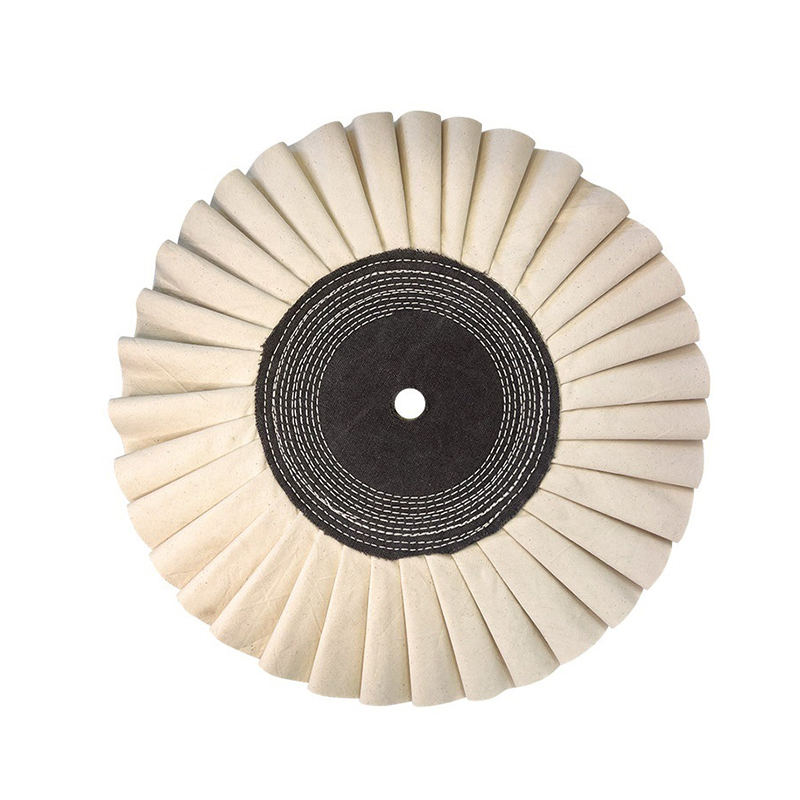
Memilih konstruksi roda yang tepat adalah keputusan pertama dalam spesifikasi bahan pemoles. Tabel di bawah ini merangkum jenis roda yang paling umum dan kasus penggunaannya yang direkomendasikan.
| Tipe Roda | Bahan | Aplikasi Terbaik | Kelas Majemuk Khas |
|---|---|---|---|
| Roda Sisal | Serat sisal alami | Pemotongan berat pada baja, pengecoran besi | Kompon pemotongan kasar/sedang |
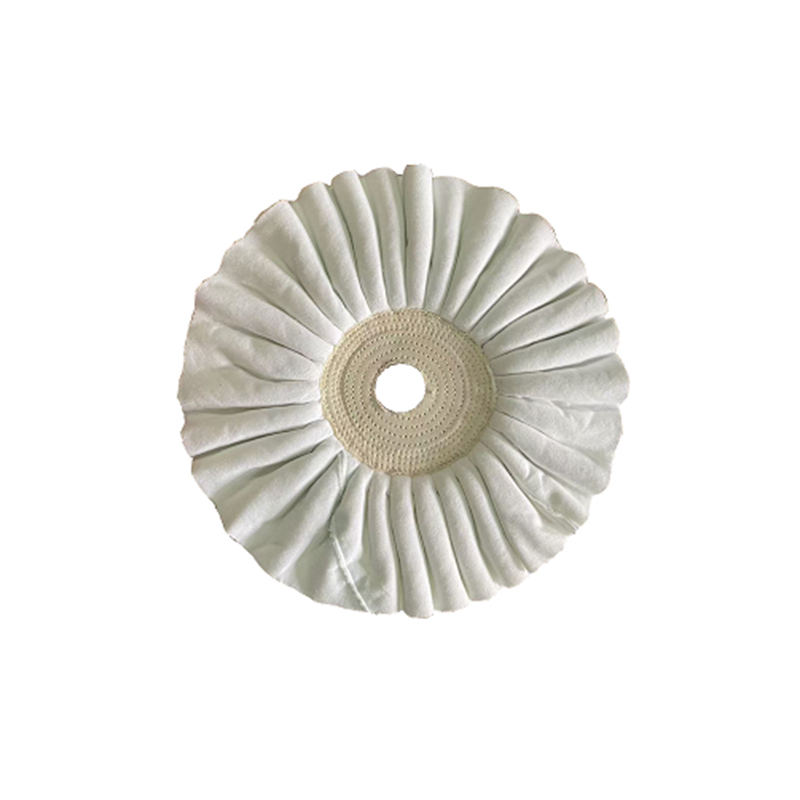
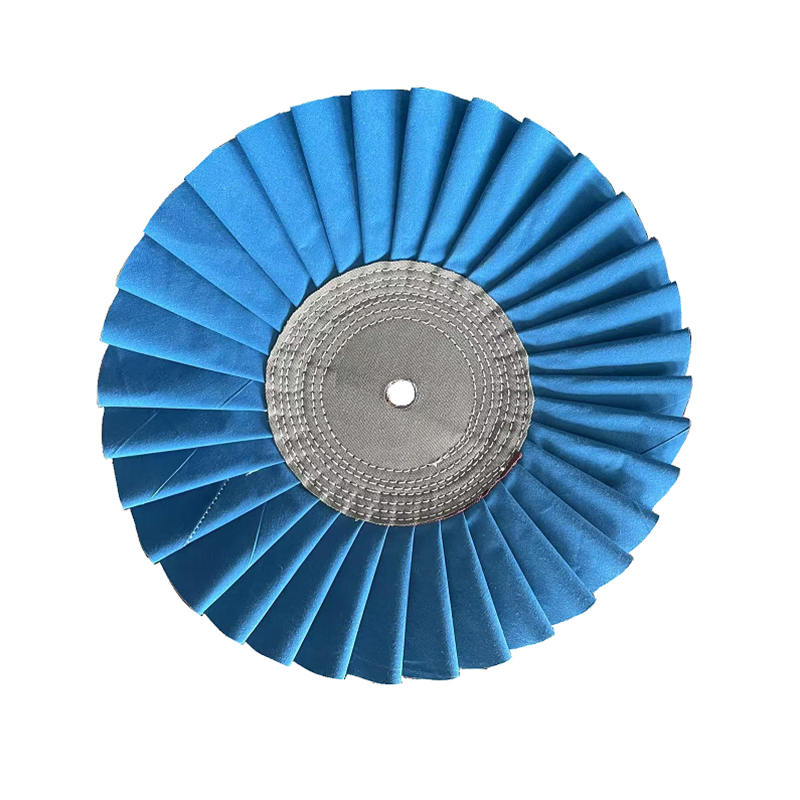
| Kain Jahit Spiral | Bahan katun muslin, dijahit berlapis-lapis | Pemotongan menengah pada kuningan, aluminium | Senyawa pemotongan sedang |
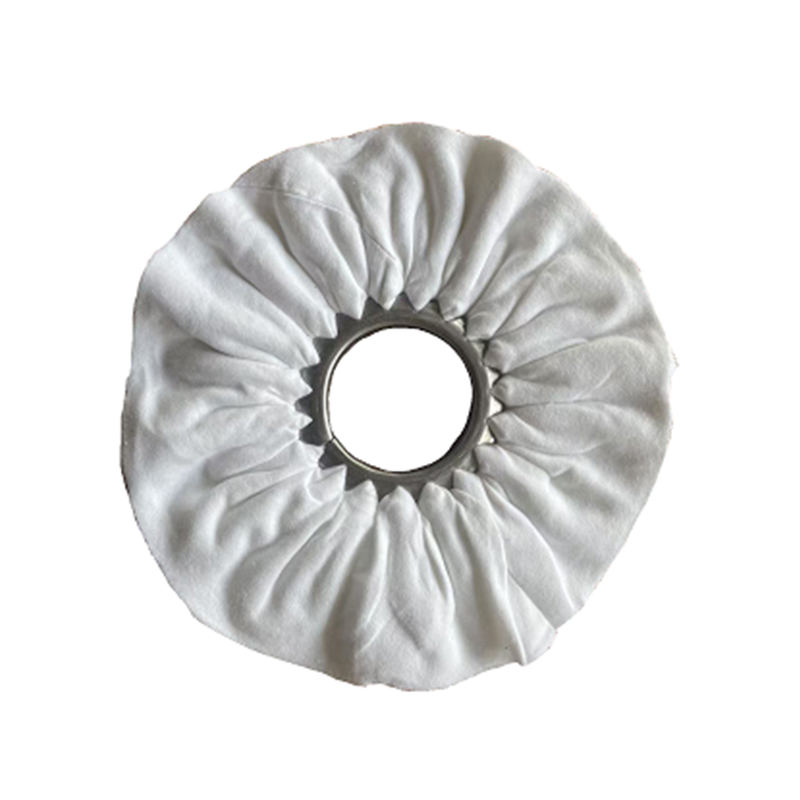
| Kain Lipat Longgar | Bahan katun lembut, konstruksi longgar | Penggosokan warna akhir, penyelesaian cermin | Finishing halus/warna majemuk |
| Roda Merasa | Bahan wol terkompresi | Permukaan optik, bagian presisi datar | Senyawa pemoles ultra-halus |
Formulasi dan Seleksi Senyawa Poles
Senyawa pemoles terdiri dari partikel abrasif (biasanya aluminium oksida, kromium oksida, atau silikon karbida), pengikat (minyak, lilin, atau bahan dasar yang larut dalam air), dan aditif kinerja yang mengontrol pembentukan panas dan pelumasan permukaan selama pemotongan. Ukuran partikel abrasif — diukur dalam mikron — secara langsung menentukan tingkat penghilangan goresan permukaan dan nilai Ra akhir yang dapat dicapai.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., didirikan pada tahun 2016, telah didedikasikan untuk penelitian, pengembangan, dan inovasi senyawa pemoles dan bahan pemoles terkait yang dirancang untuk industri manufaktur global. Melalui investasi proses yang berkesinambungan — termasuk pengenalan lini produksi pengalengan otomatis pada tahun 2020 — perusahaan memastikan konsistensi abrasif batch-to-batch, yang secara langsung mengurangi varian permukaan akhir pada lini produksi bervolume tinggi.
Untuk pencocokan media, aturan umumnya adalah: logam yang lebih keras memerlukan bahan abrasif yang lebih keras pada kecepatan yang lebih rendah , sedangkan logam non-besi lunak (aluminium, kuningan, tembaga) memiliki kinerja lebih baik dengan tingkat abrasif yang lebih lembut pada kecepatan sedang untuk menghindari penumpukan material pada permukaan roda.
Pertanyaan yang Sering Diajukan
Q1: Bisakah saya menggunakan yang sama senyawa pemoles pada logam yang berbeda?
Tidak dapat diandalkan. Setiap substrat logam memiliki kekerasan dan sensitivitas termal yang berbeda. Senyawa yang diformulasikan untuk baja tahan karat mengandung partikel abrasif yang lebih keras yang dapat menggores aluminium lunak dan meninggalkan residu pada pori-pori kuningan. Untuk lini produksi bahan campuran, gunakan senyawa khusus substrat dan sediakan roda pemoles terpisah untuk setiap bahan untuk mencegah kontaminasi silang.
Q2: Bagaimana saya tahu kapan roda pemoles perlu diganti?
Indikator-indikator utama meliputi: berkurangnya kecepatan pemotongan (waktu siklus lebih lama untuk target Ra yang sama), lapisan kaca yang terlihat pada permukaan roda dimana kompon tidak lagi dimuat dengan benar, permukaan akhir yang tidak rata pada benda kerja, atau pengurangan diameter roda yang terukur melebihi 20% dari ukuran aslinya. Roda yang mengkilap terkadang dapat diperbaiki dengan menyapu permukaannya menggunakan meja rias roda, namun roda yang sudah sangat aus harus diganti daripada dibalut berulang kali.
Q3: Apa perbedaan antara kompon pemotong dan kompon finishing?
A senyawa pemotongan mengandung partikel abrasif yang lebih kasar (biasanya berkisar 20–80 mikron) yang dirancang untuk menghilangkan goresan, bekas pemesinan, dan oksidasi dengan cepat. SEBUAH senyawa akhir (juga disebut senyawa pewarna atau penggosok) menggunakan partikel yang jauh lebih halus (di bawah 10 mikron) untuk menghaluskan permukaan yang tersisa pada tahap pemotongan menjadi cermin atau hasil akhir yang sangat mengkilap. Hanya menggunakan bahan finishing pada permukaan yang sangat tergores tidak akan memberikan hasil yang bagus — tahap pemotongan tidak dapat dilewati.
Q4: Apakah senyawa pemoles yang larut dalam air cocok untuk jalur produksi otomatis?
Ya, dan produk ini semakin disukai untuk jalur otomatis karena pembersihan komponen lebih mudah, emisi VOC lebih rendah, dan kompatibilitas dengan sistem pembersihan pasca-proses berbasis air. Keuntungannya adalah umur kompon yang sedikit lebih pendek pada roda dibandingkan dengan formulasi berbahan dasar lilin di lingkungan dengan kelembapan rendah. Untuk pemolesan otomatis bervolume tinggi, disarankan untuk menggunakan senyawa pemoles yang larut dalam air dengan aditif penghambat korosi untuk mencegah karat pada substrat besi antara tahap pemrosesan dan pencucian.
Tautan Berguna
Tetap Terhubung
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Kota Jishigang, Distrik Haishu, Kota Ningbo, Provinsi Zhejiang, Tiongkok
Hak Cipta ©
Roda Poles Kustom Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Produsen Roda Sisal Pemasok Roda Buffing Sisal Industri X