Inilah kejadian yang lebih sering terjadi di toko finishing logam dari yang seharusnya. Operator pemoles mengganti garis penggosok dari bagian baja tahan karat ke bagian aluminium, menyimpan senyawa yang sama di bangku cadangan, dan permukaan menjadi abu-abu, berlumuran, atau bergaris-garis, bukannya cerah. Masalahnya bukan pada bagiannya, begitu pula mesinnya. Senyawa tersebut adalah. Senyawa pemoles aluminium bukanlah pasta umum: ini adalah campuran seimbang antara butiran abrasif, pengikat, dan pelumas yang harus sesuai dengan kelembutan logam, kekerasan roda, dan hasil akhir yang Anda kejar. Lakukan kombinasi tersebut dengan benar, dan lapisan cermin pada aluminium akan dapat diulang. Lakukan kesalahan, dan setiap batch adalah pertaruhan.
Mengapa Senyawa Poles Aluminium Membutuhkan Pendekatan Berbeda
Aluminium murni meleleh pada suhu sekitar 660 °C, namun masalah praktis bagi pemoles bukanlah melelehnya melainkan kenyal. Saat roda penggosok menekan aluminium, lapisan permukaan akan memanas dan berubah bentuk sebelum butiran abrasif dapat terpotong dengan rapi. Pasir yang terlalu kasar akan merusak permukaan. Roda yang terlalu keras mendorong swarf kembali ke bagiannya. Senyawa yang terlalu agresif akan meninggalkan noda keruh yang selalu terlihat saat anodisasi.
Kesimpulan produksinya sangat jelas: aluminium membutuhkan senyawa yang dapat dipotong dengan tekanan ringan, membawa pengikat pelumas yang cukup untuk menjaga zona kontak tetap dingin, dan tidak meninggalkan residu yang memerlukan pembersihan ekstra. Itulah sebabnya departemen finishing tidak memperlakukan kompon pemoles sebagai komoditas. Mereka menetapkan satu produk untuk 6061 lembar, satu lagi untuk die-cast ADC12, dan satu lagi untuk velg tempa. Aluminium die-cast mentoleransi senyawa yang sedikit lebih agresif; lembaran yang digulung cepat luntur dan membutuhkan butiran yang lebih halus. Senyawa tersebut menyerap sebagian besar penyesuaian itu.
Apa yang Ada di Dalam Senyawa Poles Aluminium
Senyawa konvensional terbuat dari partikel abrasif yang tersuspensi dalam pengikat lemak dan lilin seperti sabun. Di bawah gesekan, pengikat meleleh dan memindahkan lapisan abrasif baru ke roda yang berputar. Bahan abrasif melakukan pemotongan; pengikat mengontrol suhu, melumasi, dan menghilangkan swarf. Untuk aluminium, aluminium oksida leburan adalah bahan abrasif standar — aluminium oksida coklat untuk menghilangkan endapan dengan cepat, aluminium oksida putih untuk tindakan yang lebih dingin dan bersih. Senyawa silikon karbida memang ada, tetapi senyawa tersebut terpotong secara agresif dan biasanya hanya digunakan pada paduan yang lebih keras.
Pengkodean warna adalah jalan pintas dalam industri penyelesaian akhir untuk menyortir senyawa di bangku cadangan. Bagan di bawah menunjukkan bagaimana warna umum terbaca pada garis aluminium:
| Senyawa | Karakter abrasif | Pekerjaan umum pada aluminium |
|---|---|---|
| Kuning | Aluminium oksida sedang | Hasil akhir yang tajam dan cerah pada 6061 dan 5052 |
| Merah | Aluminium oksida halus | Pewarnaan akhir dan hiasan dekoratif |
| Putih | Aluminium oksida yang sangat halus | Cermin selesai sebelum pelapisan bening atau anodisasi |
| Hijau | Silikon karbida halus/krom oksida | Hasil akhir satin dan disikat; kurang umum pada lembaran lunak |
| Senyawa cair | Tergantung formulasi | Jalur otomatis dengan dosis semprotan atau rol |
Untuk banyak bagian aluminium, a senyawa penggosok kuning adalah pekerja keras sehari-hari: ia memotong cukup cepat untuk menghilangkan garis-garis tipis pemesinan dan meninggalkan dasar yang bersih sehingga kompon putih atau merah berubah menjadi cermin pada lintasan berikutnya.
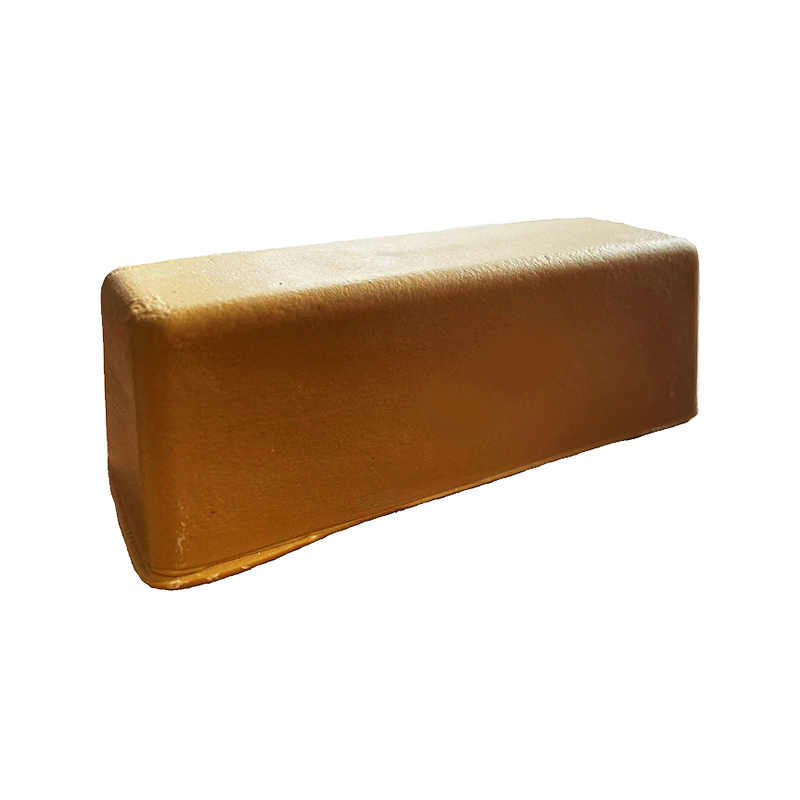 Senyawa Penggosok Kuning Kasar untuk Pra-Pemolesan Aluminium Senyawa alumina tinggi ini menghilangkan goresan dalam, gerinda, dan lapisan oksida pada tahap pemolesan pertama, sehingga menghasilkan dasar yang rata untuk senyawa yang lebih halus selanjutnya. Lihat Produk →
Pemotongan dan Pewarnaan: Logika Dua Tahap Penggosokan Aluminium
Finishing aluminium profesional memisahkan proses menjadi dua tahap yang sengaja berbeda. Pada tahap pemotongan, senyawa yang lebih kasar menghilangkan bekas pemesinan, goresan, dan warna panas. Pada tahap pewarnaan, senyawa yang lebih halus menghaluskan permukaan hingga berkilau seragam dan bersih. Menjalankan kedua tahapan dalam satu langkah menghasilkan kompromi: permukaannya masih tergores, atau dipoles terlalu lama sehingga hasil akhirnya menjadi bergelombang.
Pada lini produksi, kedua tahapan tersebut merupakan pekerjaan yang berbeda, masing-masing memiliki roda dan komponnya sendiri:
- Pemotongan: senyawa aluminium oksida sedang pada sisal atau roda kain yang mengeras, tekanan sedang, satu atau dua lintasan terkontrol.
- Pewarnaan: kompon halus berwarna putih atau merah pada roda kain lembut, tekanan ringan, hingga permukaan memantulkan secara merata di bawah cahaya miring.
- Inspeksi: periksa di bawah lampu penggaruk; noda dan bercak kabur di sini hampir selalu berarti ketidakcocokan gabungan, bukan kesalahan operator.
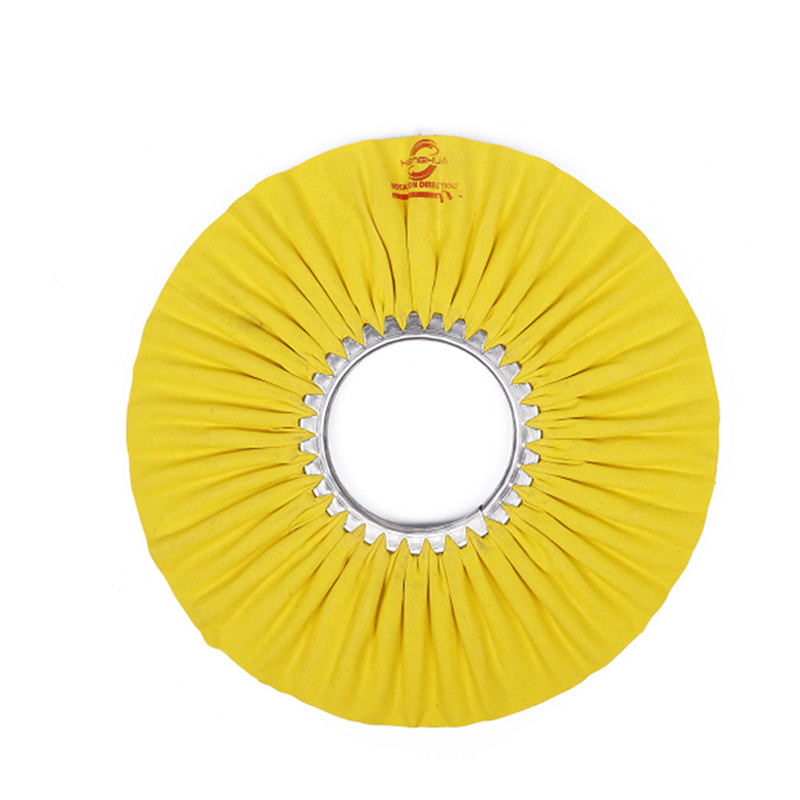
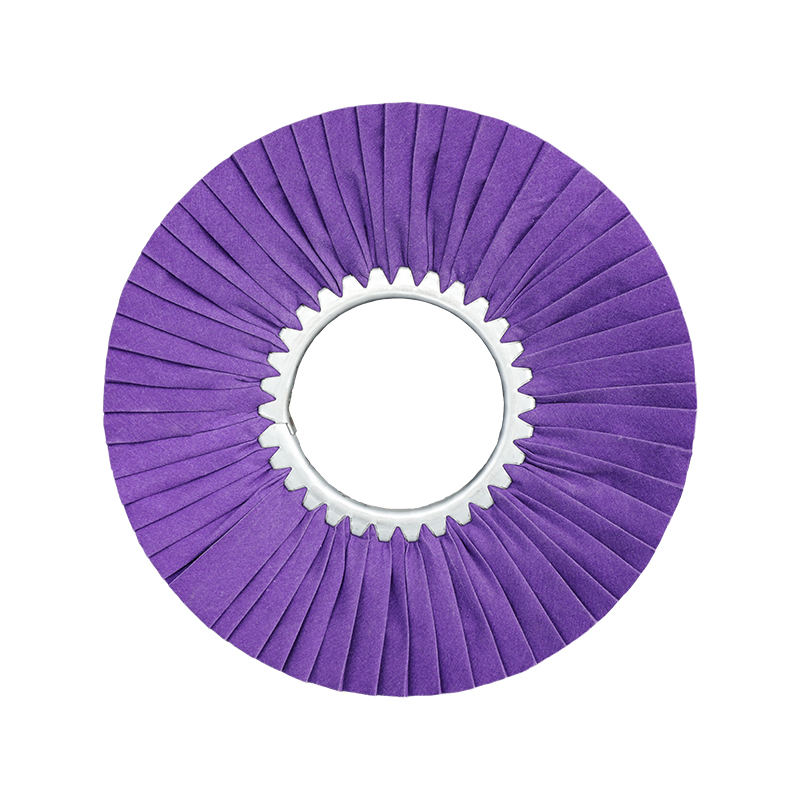
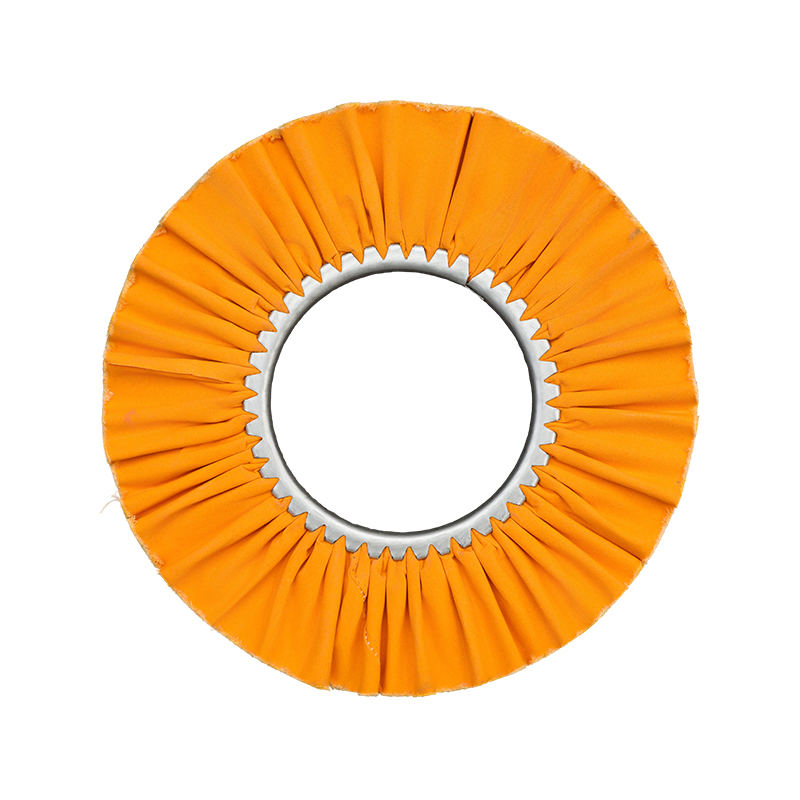
Jajaran produk Henghua mencakup kedua sisi rangkaian ini — senyawa penggosok untuk batang finishing dan roda kain yang disesuaikan dengan setiap tahap. Itu roda kain kuning yang dikeraskan untuk aluminium sengaja diletakkan di tengah: potongannya lebih keras daripada roda kapas biasa tetapi hasil akhirnya lebih halus daripada roda sisal mentah, yang menjadikannya jembatan praktis antara pemotongan dan pewarnaan.
 Kuning Hardened Cloth Wheel for Aluminum Finishing Roda pemoles seimbang untuk aluminium yang memotong lebih keras dari kapas biasa namun hasil akhir lebih halus dari sisal, menjembatani tahap pemotongan dan pewarnaan secara efektif. Lihat Produk →
Mencocokkan Compound dengan Roda: Kombinasi yang Penting
Senyawa pemoles aluminium hanya berfungsi sebaik roda yang dikendarainya. Senyawa kasar pada roda yang lembut dan halus kehilangan sebagian besar gigitannya karena roda tersebut melentur dan menggelinding di atas serpihan alih-alih menghasilkan bahan abrasif yang bersih. Senyawa halus pada roda yang keras dapat terbakar dan luntur. Untuk aluminium, kombinasi praktisnya terlihat seperti ini:
- Senyawa kuning roda sisal — penghapusan stok cepat dan penghapusan garis dalam untuk lintasan kontak pertama.
- Roda angin kain lipat atau mengeras senyawa kuning — memadukan dan mencerahkan setelah tahap sisal.
- Roda pneumatik kain lembut berwarna putih — pewarnaan akhir dan pengembangan cermin.
- Senyawa cair roda bidang datar standar — hasil akhir yang seragam pada bagian yang dibentuk atau berkontur dalam sel otomatis.
Satu kebiasaan operator sama pentingnya dengan pilihan produk. Isi daya roda sebentar — sentuhkan batang kompon ke roda yang berputar selama satu atau dua detik — daripada terus menekannya. Kompon berlebih dibuang saat tidak digunakan, membebani permukaan roda dengan bahan pengikat, dan meningkatkan suhu yang mengotori aluminium. Roda yang terisi dengan benar melepaskan senyawa hanya pada titik kontak.
Untuk gambaran lengkap tentang struktur roda, pilihan kekerasan, dan bagaimana variasi liner mengubah potongan, lihat kami panduan roda penggosok menelusuri opsi roda demi roda.
Pertimbangan Produksi Sebelum Anda Membeli Senyawa Poles Aluminium
Membeli kompon pemoles aluminium berbeda dengan membeli perangkat keras pada umumnya. Spesifikasi sebenarnya adalah bagaimana produk berperilaku di bawah gesekan, dan beberapa poin menentukan apakah produk berfungsi di lantai atau gagal setelah drum pertama:
- Konsistensi batch. Persentase abrasif dan kekerasan pengikat harus tetap sama dari satu drum ke drum lainnya; batch yang berjalan lebih panas akan tercoreng persis seperti kesalahan operator.
- Dispersi abrasif. Senyawa yang tercampur dengan buruk melepaskan butiran-butiran yang bergerombol, dan setiap gugus menjadi goresan acak yang dalam yang tidak dapat dihilangkan oleh proses finishing apa pun.
- Titik pelunakan dan penyimpanan. Senyawa melunak di musim panas dan mengeras di gudang yang dingin. Periksa titik lembek dan jauhkan batangan dari radiator dan sinar matahari langsung.
- Format pengepakan. Batangan sesuai dengan bangku manual, sistem dosis otomatis setelan cairan, dan ukuran blok khusus mengurangi limbah pada roda berbentuk.
Pengendalian proses pabrikan adalah bagian dari produk. Ningbo Henghua telah memproduksi rangkaian kompon lengkap sejak tahun 2016 di bengkel seluas 3.500 meter persegi dengan lebih dari 10 lini produksi roda penggosok dan jalur pengisian otomatis untuk kompon cair, mengekspor ke Amerika Selatan, Eropa, Amerika Serikat, dan Timur Tengah. Dalam praktiknya, hal ini berarti perilaku peleburan yang sama dan potongan yang sama dari satu drum ke drum lainnya — yang mana hal ini tidak dapat diverifikasi secara langsung oleh operator.
Sebelum memesan dalam jumlah besar, lakukan uji coba pada material aktual Anda dalam kondisi produksi. Uji setidaknya beberapa lusin komponen dalam tiga variabel — kecepatan roda, jenis roda, dan tekanan kontak — dan catat hasilnya dalam instruksi kerja operator. Senyawa yang lolos uji ini akan menjaga garis tetap stabil untuk keseluruhan batch.
Dimana Aluminium Polishing Compound Melakukan Pengangkatan Berat
Aluminium adalah salah satu logam yang paling halus dalam manufaktur modern. Velg otomotif dan trim cerah, bagian struktural luar angkasa, peralatan masak aluminium, dan perlengkapan perangkat keras semuanya melewati stasiun penggosok sebelum dilapisi atau dirakit. Setiap industri menetapkan standar yang berbeda: pembeli otomotif tidak menerima kabut asap; persiapan permukaan ruang angkasa harus bebas cacat sebelum dilakukan anodisasi; pembuat peralatan masak membutuhkan lapisan dalam yang bersih dan konsisten serta tidak memerangkap residu.
Bagi pembuat suku cadang otomotif, kompon ini biasanya menjadi pembeda antara lapisan cermin yang stabil dan tumpukan sampah harian. Kami aplikasi finishing permukaan otomotif halaman menunjukkan bagaimana urutan kompon dan roda diatur untuk sektor tersebut. Dalam bidang kedirgantaraan, peralatan dapur, dan perangkat keras, logikanya sama — mengidentifikasi paduannya, menentukan hasil akhir yang diperlukan, lalu memilih kompon dan pasangan roda — meskipun toleransinya berbeda.
Untuk bengkel kerja yang beralih antara aluminium, baja tahan karat, dan tembaga di bangku yang sama, tersedia solusi khusus senyawa pemoles logam menjaga jumlah SKU tetap terkendali. Ini menghasilkan potongan dan warna yang dapat diterima pada beberapa logam lunak, yang membuat penjadwalan lebih mudah, bahkan jika lapisan cermin akhir pada aluminium masih memerlukan senyawa putih khusus.
 Senyawa Pemoles Logam Serbaguna untuk Banyak Logam Senyawa tunggal yang dapat digunakan pada baja tahan karat, tembaga, dan krom, menyederhanakan inventarisasi pekerjaan sekaligus menghasilkan potongan dan kilap yang dapat diterima pada logam lunak. Lihat Produk →
Senyawa pemoles aluminium jarang menjadi barang termahal dalam daftar bahan habis pakai, tetapi senyawa ini menentukan apakah permukaannya akan selesai seperti produk atau seperti prototipe. Beli dengan proses yang jelas: identifikasi paduannya, tentukan hasil akhir yang diperlukan, atur urutan roda, dan uji kompon pada kecepatan produksi sebenarnya sebelum mencapai bangku cadangan. Setelah variabel-variabel tersebut terkendali, pemolesan aluminium menjadi operasi terencana dengan hasil yang dapat diulang — bukan upaya coba-coba.