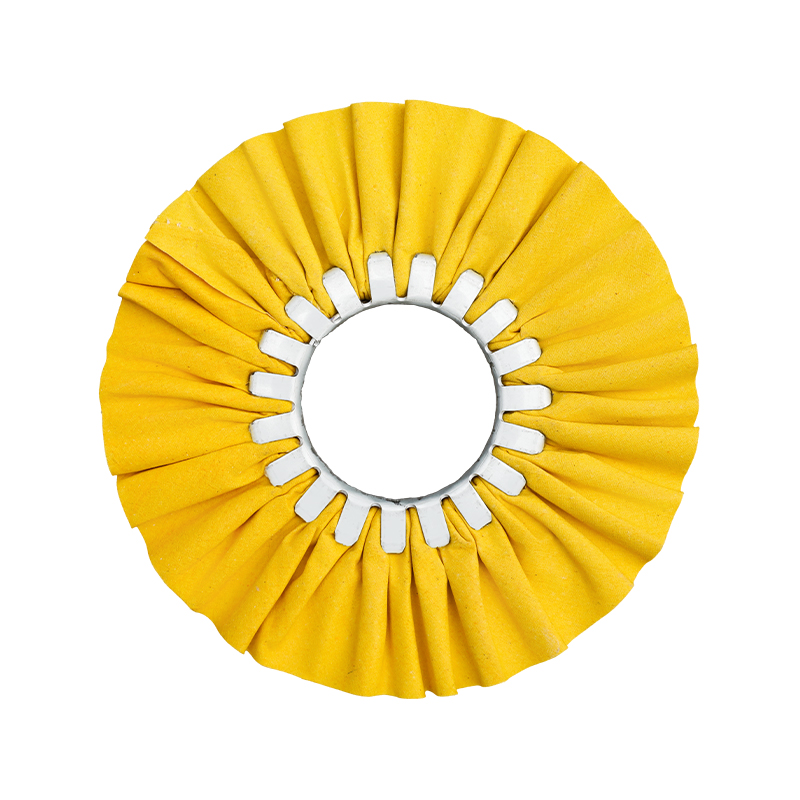
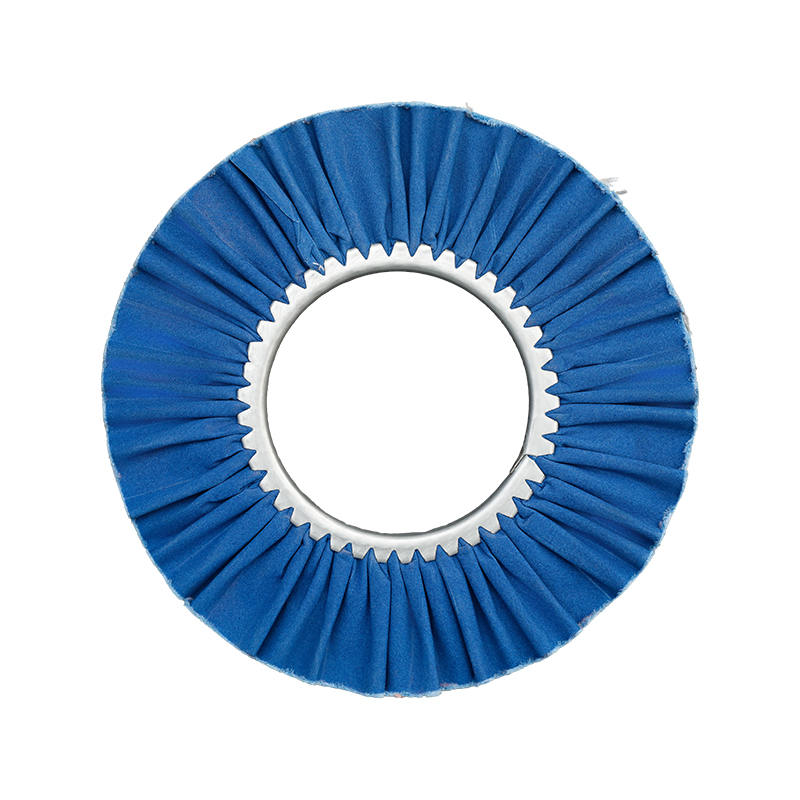
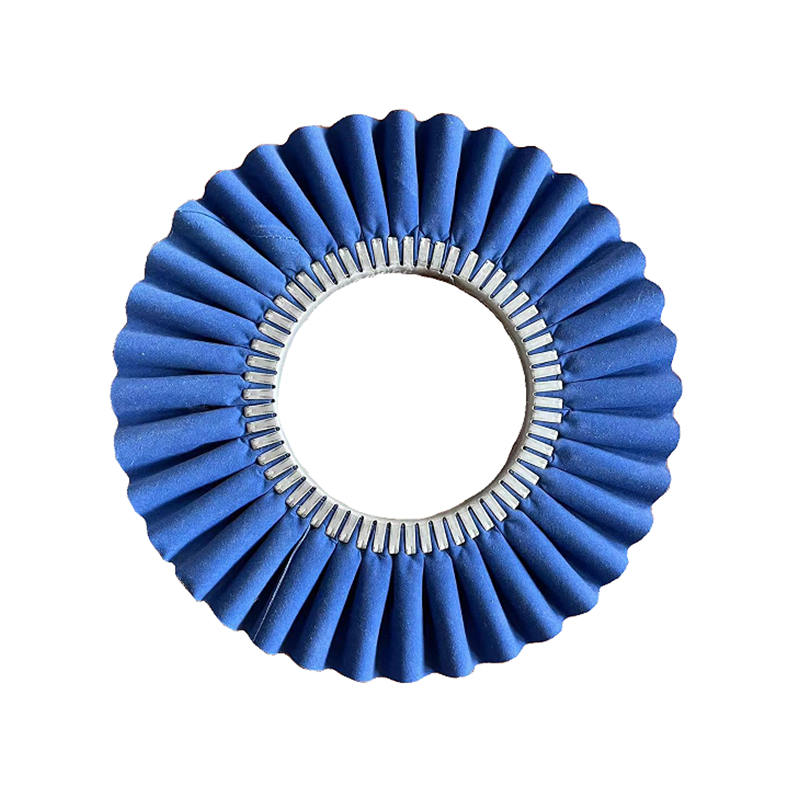
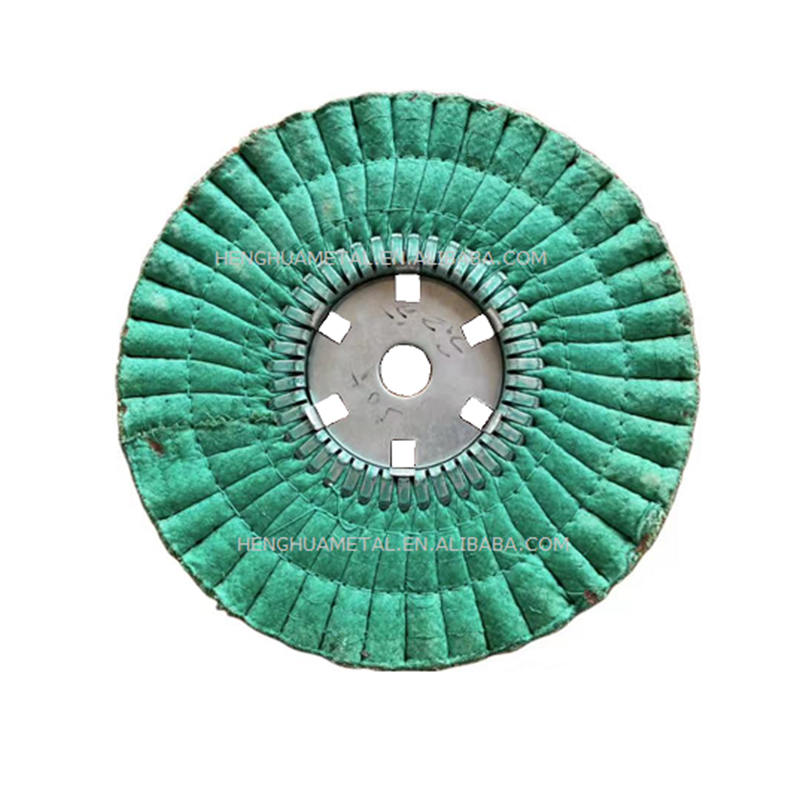
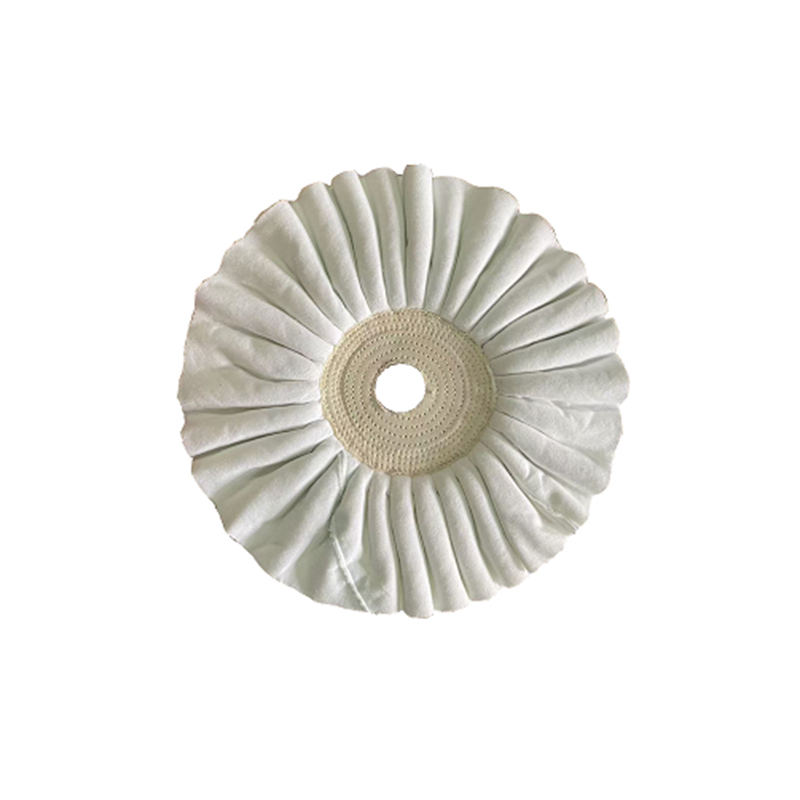
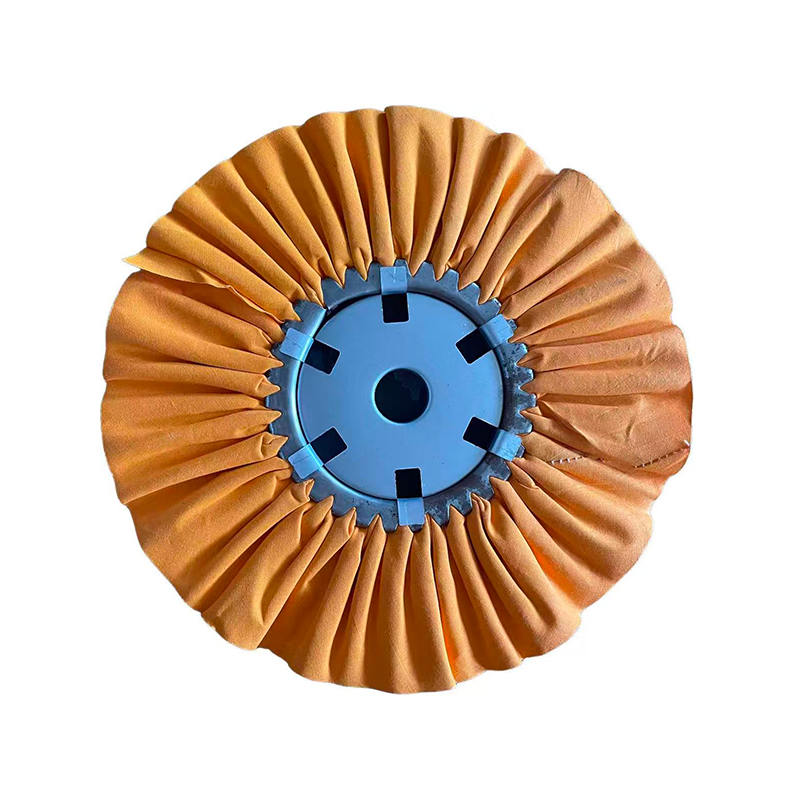
A roda angin — juga sering disebut sebagai roda penggosok saluran napas, pengkilap berventilasi, atau pengkilap saluran napas bias — adalah a alat pemoles berkinerja tinggi yang dirancang khusus untuk tahap akhir atau menengah penyelesaian permukaan logam . Tidak seperti sisal atau roda katun yang dijahit yang memprioritaskan penghilangan material secara agresif, roda angin dirancang untuk presisi: konstruksi kainnya yang berlipat dan dilipat menciptakan saluran udara internal yang memungkinkan aliran udara terus menerus melalui roda selama pengoperasian. Ventilasi ini secara aktif menghilangkan panas baik dari roda maupun permukaan benda kerja, memungkinkan proses pemolesan yang lebih lama tanpa gangguan, distribusi kompon yang lebih konsisten, dan hasil akhir yang lebih bersih dan cerah dibandingkan dengan roda penggosok konvensional yang biasanya dihasilkan.
Secara praktis, roda angin adalah alat pilihan untuk mendapatkan hasil akhir setingkat cermin pada baja tahan karat, aluminium, kuningan, tembaga, paduan seng, dan berbagai macam logam non-besi. Mereka digunakan secara luas di bidang manufaktur otomotif, produksi perangkat keras, fabrikasi peralatan dapur, pengerjaan logam furnitur, bahan bangunan, dan alur kerja pra-perawatan pelapisan listrik. Baik Anda mencari kincir angin untuk jalur pemolesan industri dengan throughput tinggi atau memilih kincir angin untuk pekerjaan finishing yang presisi, memahami cara pembuatannya, perilakunya, dan cara memasangkannya dengan benar dengan senyawa penggosok sangat penting untuk mendapatkan hasil yang konsisten dan profesional.
Panduan ini mencakup gambaran lengkap: konstruksi dan mekanisme roda angin, peran tingkat perlakuan berkode warna, pemasangan senyawa berdasarkan jenis logam, industri aplikasi, perbandingan praktis dengan jenis roda alternatif, dan alur kerja langkah demi langkah untuk mencapai hasil akhir cermin yang sesungguhnya.
Apa yang Membuat a Roda Angin Berbeda: Penjelasan Konstruksi Saluran Udara
Ciri khas kincir angin adalah strukturnya yang berlipat dan terlipat. Berbeda dengan roda penggosok konvensional — yang dibuat dari lapisan datar kapas, kain muslin, atau sisal yang ditumpuk sejajar satu sama lain — roda angin dibuat dengan menempelkan beberapa lapis kain katun ke cincin penjepit baja di tengah sedemikian rupa sehingga memaksa setiap lapisan membentuk lipatan atau lipatan radial. Lipatan ini menonjol keluar dari tengah, menciptakan permukaan roda yang terdiri dari ratusan tepi kain, bukan permukaan datar yang halus.
Konsekuensi praktis dari desain ini sangat signifikan:
- Ventilasi aktif: Saluran di antara setiap lipatan memungkinkan udara bergerak bebas melalui badan roda selama putaran. Aliran udara ini membawa panas keluar dari zona kontak secara terus-menerus, mencegah penumpukan panas yang dapat mengubah warna logam lunak atau mengeraskan senyawa pemoles pada permukaan roda sebelum waktunya.
- Peningkatan retensi senyawa: Setiap lipatan berfungsi sebagai kantong kecil yang menahan dan melepaskan senyawa pemoles saat roda berputar melawan benda kerja. Hal ini menghasilkan penghantaran kompon yang lebih merata dan berkelanjutan dibandingkan roda lapis datar, sehingga mengurangi frekuensi pengaplikasian ulang selama sesi pemolesan yang lama.
- Pemolesan kontak tepi: Roda angin dirancang untuk penggosokan tepi — teknik menekan benda kerja pada tepi luar permukaan roda, bukan pada sisi datarnya. Kontak tepi ini memusatkan tekanan pemolesan secara tepat, membuat roda angin sangat cocok untuk benda kerja berprofil, melengkung, atau geometri kompleks.
- Suhu permukaan yang lebih dingin: Karena ventilasi secara aktif mengelola panas, roda angin dapat dioperasikan lebih lama sebelum benda kerja atau roda perlu didinginkan. Ini adalah keunggulan efisiensi utama pada aplikasi dengan luas permukaan besar seperti tangki baja tahan karat, panel aluminium, badan trailer, dan pelapis arsitektural.
Pelat tengah baja atau cincin clinch pada inti roda bukan sekadar komponen pemasangan — pelat ini juga berfungsi sebagai heat sink dan jangkar struktural yang menjaga lipatan tetap berada di bawah tekanan yang konsisten selama putaran kecepatan tinggi. Roda angin standar dibuat untuk kecepatan pengoperasian yang biasanya berkisar antara 2.000 hingga 3.500 RPM tergantung pada diameter roda, dan cincin tengah memainkan peran penting dalam mencegah delaminasi pada kecepatan ini. Selalu gunakan flensa pengaman yang berpusat pada diri sendiri saat memasang roda angin untuk memastikan penjepitan yang aman dan mencegah lapisan kain terlepas dari cincin tengah selama pengoperasian.
Pemahaman Roda Angin Kode Warna dan Kelas Perawatan
Salah satu aspek paling praktis dalam bekerja dengan roda angin adalah sistem kode warna standar yang digunakan di seluruh industri untuk menunjukkan tingkat perawatan dan kekakuan relatif setiap roda. Warna-warna tersebut tidak bersifat dekoratif — masing-masing warna menandakan tingkat kekencangan kain tertentu, tahapan proses pemolesan yang sesuai, dan jenis logam yang direkomendasikan. Memahami sistem ini memungkinkan operator memilih roda yang tepat secara instan tanpa coba-coba.
| Warna | Tingkat Kekakuan | Tahap Pemolesan | Kesesuaian Logam Primer | Pasangan Senyawa Khas |
|---|---|---|---|---|
| Biru (Diolah di Pabrik) | Tertinggi | Langkah 1 — Potong buffing | Baja tahan karat, paduan keras | Senyawa ampelas hitam |
| Merah (Diobati) | Tinggi | Langkah 1 — Potong buffing | Baja tahan karat | Ilmu hitam / senyawa abu-abu |
| Oranye (Diobati) | Sedang-Tinggi | Langkah 1 — Potong buffing | Aluminium, logam non-besi | Senyawa tripoli coklat |
| Kuning (Diolah di Pabrik) | Sedang | Langkah 2 — Penggosokan warna | Aluminium, kuningan, tembaga | Senyawa pemerah pipi hijau |
| Merah Muda (Diobati) | Sedang-Soft | Langkah 2 — Penggosokan warna | Baja tahan karat (second pass) | Senyawa mewah berwarna kuning |
| Flanel Putih / Kubah | Paling lembut | Langkah 3 — Penyelesaian cermin terakhir | Semua logam, plastik, pernis kayu | Berlian putih / pemerah pipi biru / pemerah pipi ungu |
Prinsip dasarnya sangat jelas: roda yang lebih kaku memotong lebih agresif, sedangkan roda yang lebih lembut menghasilkan warna dan kilau yang lebih halus . Urutan pemolesan yang dilakukan dengan benar bergerak secara progresif dari roda yang lebih keras dan agresif yang dipadukan dengan kompon yang lebih kasar pada tahap awal, menuju roda yang lebih lembut dengan kompon penyelesaian yang lebih halus pada tahap akhir. Mencoba melewati tahapan — misalnya, mengaplikasikan kincir angin flanel putih lembut langsung ke permukaan baja tahan karat yang sangat tergores — tidak akan menghasilkan lapisan cermin; itu hanya akan menutupi goresan tanpa menghilangkannya, sehingga menghasilkan permukaan yang kabur dan tidak rata.
Penting untuk dicatat bahwa konvensi warna mungkin sedikit berbeda antar produsen. Selalu verifikasi kekakuan dan data aplikasi yang disediakan oleh pemasok spesifik Anda daripada hanya mengandalkan warna sebagai panduan mutlak. Meskipun demikian, kerangka kerja luas yang dijelaskan di atas mencerminkan standar industri yang diterima secara luas dan merupakan referensi awal yang dapat diandalkan untuk sebagian besar aplikasi.
Cara Mencocokkan a Roda Angin dengan Senyawa Penggosok yang Tepat
Hubungan antara roda angin dan senyawa penggosok bukanlah suatu pilihan — ini adalah dasar dari keseluruhan proses pemolesan. Roda menyediakan mekanisme pengiriman mekanis; senyawa tersebut memberikan bahan kimia pemotongan atau penyelesaian akhir yang abrasif. Penggunaan salah satu elemen secara salah akan melemahkan keluaran keduanya.
Urutan Pemolesan Baja Tahan Karat
Untuk baja tahan karat, pendekatan yang disarankan adalah proses minimal dua langkah menggunakan roda angin. Mulailah dengan a roda angin yang diberi perlakuan merah atau biru sarat dengan senyawa ampelas hitam (ilmu hitam). Langkah pertama ini beroperasi pada sekitar 3.000 hingga 3.500 RPM dan menghilangkan bekas goresan 320–400 grit, oksidasi permukaan, dan sisa garis penggilingan yang tersisa dari pemrosesan sebelumnya. Langkah kedua menggunakan a roda angin berwarna merah muda dipadukan dengan senyawa deluxe kuning pada sekitar 3.000 RPM untuk menjadikan permukaan dari satin menjadi hasil akhir berkilau tinggi. Untuk hasil berkualitas pertunjukan, lintasan akhir dengan roda angin flanel kubah putih yang diisi dengan senyawa pemerah pipi biru atau ungu akan menghasilkan lapisan cermin dalam yang secara efektif bebas dari tekstur permukaan yang terlihat.
Urutan Pemolesan Aluminium
Aluminium memerlukan pendekatan yang sedikit berbeda. Karena aluminium lebih lembut dan lebih berpori dibandingkan baja tahan karat, aluminium lebih mudah menyerap senyawa dan dapat menimbulkan alur yang dalam jika menggunakan roda yang terlalu agresif. Mulailah dengan sebuah roda angin yang diberi warna oranye dan senyawa tripoli coklat pada 3.000 hingga 3.500 RPM untuk menghilangkan bekas pengamplasan 400 dan 600 grit dari permukaan. Ikuti dengan a roda angin yang diolah dengan penggilingan kuning dipadukan dengan senyawa pemerah pipi hijau pada 2.500 hingga 3.000 RPM untuk mengembangkan kedalaman dan kilau warna. Untuk hasil akhir kelas pertunjukan pada roda aluminium, tangki, atau pelat berlian, selesaikan dengan roda angin flanel dan kompon pemerah pipi halus berwarna ungu atau biru. Berikan tekanan sedang dan hindari berada dalam satu posisi untuk mencegah lengkungan permukaan akibat panas pada panel aluminium tipis.
Kuningan, Tembaga, dan Paduan Seng
Untuk benda kerja kuningan dan tembaga, senyawa tripoli coklat yang dipasangkan dengan roda angin oranye atau kuning berfungsi sebagai langkah pemotongan lintasan pertama yang efektif yang menghilangkan bekas permukaan dan oksidasi ringan tanpa memotong substrat logam yang lebih lunak secara berlebihan. Tahap kedua menggunakan senyawa pemerah pipi merah dengan roda angin flanel lembut untuk mengembangkan karakteristik kilau yang kaya dan hangat dari lapisan akhir kuningan dan tembaga berkualitas tinggi. Komponen perangkat keras paduan seng — umum pada perlengkapan dekoratif, perangkat keras pintu, dan aksesori kamar mandi — merespons dengan baik urutan dua langkah langsung menggunakan senyawa kuning untuk pemotongan dan senyawa berlian putih pada roda angin flanel untuk warna akhir.
Permukaan Tidakn-Logam: Plastik, Pernis Kayu, dan Kulit
Profil pengoperasian roda angin yang lebih dingin juga membuatnya cocok untuk aplikasi non-logam tertentu. Pada permukaan yang dicat, pernis furnitur mengkilap, dan barang berbahan kulit, varian roda angin flanel lembut — digunakan pada kecepatan rendah (biasanya di bawah 2.200 RPM) dengan kompon berwarna putih atau biru — dapat menghilangkan goresan ringan pada permukaan dan mengembalikan kilap tanpa menghasilkan tingkat panas yang akan melepuh atau melunakkan permukaan. Keserbagunaan ini membuat roda angin menjadi alat yang berguna tidak hanya dalam lingkungan pengerjaan logam namun juga dalam perincian otomotif, bengkel pengerjaan kayu, dan manufaktur barang-barang kulit.
Roda Angin vs. Jenis Roda Penggosok Lainnya: Dimana Masing-masing Cocok dalam Proses Pemolesan
Profesional penyelesaian akhir logam bekerja dengan berbagai jenis roda, masing-masing diposisikan pada tahap tertentu dalam urutan pemolesan. Memahami di mana roda angin cocok – dan di mana tidak – mencegah kesalahan yang merugikan dan pemborosan pengeluaran barang habis pakai.
| Tipe Roda | Konstruksi | Pembangkitan Panas | Memotong Agresi | Panggung Terbaik | Cermin Selesai Mampu |
|---|---|---|---|---|---|
| Roda Sisal | Lapisan serat sisal yang dijahit | Tinggi | Sangat Tinggi | Langkah 1 — Pemotongan besar-besaran | No |
| Katun Jahitan Spiral | Bahan katun pipih, dijahit cincin | Sedang | Sedang | Langkah 2 — Potongan & warna menengah | Parsial (satin) |
| Roda Angin (Treated) | Kain lipit, ring tengah | Rendah–Sedang | Sedang–High (by grade) | Langkah 1–2 (tergantung tingkat warna) | Ya (dengan kualitas flanel) |
| Roda Angin (Flannel) | Flanel lipit, ring tengah | Sangat Rendah | Rendah | Langkah 3 — Cermin selesai | Ya |
| Pel Katun Longgar | Bahan katun lembut tanpa jahitan | Sangat Rendah | Sangat Rendah | Langkah 3 — Warna akhir | Ya |
Kesimpulan utama dari perbandingan ini adalah roda angin menempati posisi unik dalam urutan pemolesan: roda angin mampu menghasilkan potongan dan warna tergantung pada tingkat perawatan, menjadikannya salah satu jenis roda paling serbaguna yang tersedia. Stasiun pemoles yang dilengkapi dengan baik berpotensi dapat menyelesaikan seluruh rangkaian penyelesaian multi-langkah hanya dengan menggunakan roda angin yang kualitasnya semakin lembut — mulai dari roda biru atau merah yang diberi perlakuan keras untuk pemotongan awal hingga roda angin flanel untuk lintasan cermin akhir. Konsolidasi alur kerja ini merupakan keuntungan efisiensi yang berarti dalam lingkungan industri di mana perubahan alat menunjukkan biaya waktu henti yang nyata.
Industri dan Produk Dimana Roda Angin Digunakan
Roda angin ditemukan di berbagai industri manufaktur. Kombinasi ventilasi pendinginan, tingkat perawatan yang serbaguna, dan retensi senyawa yang konsisten menjadikannya cocok untuk lingkungan produksi apa pun di mana tampilan permukaan logam merupakan kriteria kualitas — yang mencakup sebagian besar barang konsumsi dan industri yang diproduksi.
Suku Cadang dan Aksesori Otomotif
Roda angin adalah alat pemoles standar dalam pembuatan suku cadang otomotif dan detail purnajual. Velg aluminium, sistem pembuangan tahan karat, trim krom, bumper, tangki bahan bakar, dan rumah mesin semuanya memerlukan lapisan kaca spion berkualitas tinggi yang memenuhi standar estetika dan ketahanan korosi. Pengoperasian roda angin yang lebih dingin sangat berguna saat memoles pelek roda aluminium — komponen berdinding tipis yang dapat melengkung atau membuat permukaan tidak rata jika terkena panas berlebihan selama penggosokan. Urutan dua langkah standar yang menggunakan roda angin oranye dan kuning dengan kompon tripoli dan pemerah pipi hijau dapat menghasilkan roda aluminium yang dikerjakan dengan mesin mentah menghasilkan hasil akhir berkualitas pertunjukan secara efisien.
Peralatan Dapur dan Peralatan Masak Stainless Steel
Panci, wajan, bak cuci, peralatan meja, dan mesin pengolah makanan termasuk di antara aplikasi roda angin dengan volume tertinggi dalam fabrikasi baja tahan karat. Industri jasa makanan dan katering menerapkan persyaratan penyelesaian permukaan yang ketat — baik untuk alasan kebersihan (permukaan halus dan tidak berpori tahan terhadap adhesi bakteri) dan untuk estetika konsumen. Roda angin yang dipasangkan dengan senyawa baja tahan karat yang sesuai menghasilkan hasil akhir yang berkilau dan seragam secara terarah yang diperlukan agar produk dapur komersial dapat lulus standar inspeksi di pasar ekspor utama.
Komponen Perangkat Keras dan Presisi
Gagang pintu, engsel, kunci, keran, katup, alat kelengkapan pipa, dan perangkat keras arsitektur dekoratif sering kali dipoles dengan roda angin baik dalam konfigurasi manual maupun otomatis. Untuk komponen perangkat keras paduan seng dan kuningan yang ditujukan untuk pelapisan listrik krom atau nikel, pemolesan roda angin biasanya merupakan langkah terakhir sebelum rendaman pelapisan — kualitas permukaan substrat yang dipoles secara langsung menentukan kualitas adhesi dan keseragaman tampilan lapisan pelapisan yang diendapkan. Cacat permukaan apa pun yang tidak dihilangkan dengan pemolesan akan diperbesar, bukan disembunyikan, melalui proses pelapisan.
Furnitur dan Pengerjaan Logam Interior
Rangka furnitur logam, sisipan baja dekoratif dan kuningan, kaki meja baja tahan karat, dan perangkat keras kabinet kelas atas semuanya menggunakan pemolesan roda angin untuk mencapai hasil akhir yang halus dan reflektif yang diminta oleh desainer furnitur dan kontraktor interior. Dalam konteks aplikasi ini, roda angin flanel sangat dihargai karena kemampuannya menghasilkan hasil kilau tinggi pada profil kompleks dan geometri melengkung tanpa meninggalkan bekas buffing terarah.
Bahan Bangunan dan Komponen Arsitektur
Panel kelongsong baja tahan karat, pegangan tangan, interior elevator, papan tanda, dan elemen dekoratif struktural pada bangunan komersial dipoles sesuai spesifikasi menggunakan roda angin dalam konfigurasi mesin penggosok format besar. Roda angin berdiameter besar — 10 inci ke atas — biasanya digunakan pada jalur pemolesan otomatis untuk memproses bagian panjang material datar atau tabung di mana penyelesaian permukaan yang konsisten di sepanjang bagian sangat penting untuk penerimaan arsitektur.
Pra-Pemrosesan Perawatan Permukaan dan Elektroplating
Dalam fasilitas pelapisan listrik, pemolesan roda angin sering kali merupakan langkah pemrosesan manual atau otomatis terakhir sebelum komponen memasuki wadah pelapisan. Persyaratannya adalah menghasilkan permukaan yang halus secara geometris dan bebas dari sisa senyawa pemoles, kerak, atau goresan mikro. Karakteristik roda angin yang bekerja dengan dingin mengurangi risiko tanda tekanan termal pada bagian logam dasar yang tipis, yang terutama relevan untuk komponen dengan detail halus atau sudut interior yang tajam.
Cara Memilih Roda Angin yang Tepat: Faktor Spesifikasi Utama
Untuk manajer pengadaan dan operator jalur pemoles yang memilih roda angin, faktor spesifikasi berikut menentukan kesesuaian untuk tujuan tersebut. Membeli kualitas atau ukuran yang salah adalah sumber kualitas hasil akhir yang tidak konsisten dan biaya konsumsi yang tidak perlu yang umum dan mudah dihindari.
- Diameter Roda: Tersedia mulai dari sekitar 100 mm (4 inci) hingga 500 mm (20 inci) tergantung produsennya. Diameter yang lebih kecil cocok untuk penggiling bangku dan pemoles genggam untuk pekerjaan presisi atau sebagian kecil; diameter yang lebih besar digunakan pada mesin buffing industri yang memproses panel, tabung, atau batangan yang lebih besar. Sesuaikan diameter dengan ukuran fisik benda kerja dan kapasitas punjung mesin.
- Jumlah Lapis: Roda angin umumnya tersedia dalam konfigurasi 16 lapis, meskipun varian industri yang lebih berat mungkin memiliki lebih banyak lapisan untuk menambah kepadatan permukaan. Jumlah lapisan yang lebih tinggi umumnya menghasilkan retensi senyawa yang lebih banyak dan permukaan yang sedikit lebih kencang — berguna untuk aplikasi pemotongan yang lebih berat. Jumlah lapisan yang lebih rendah menghasilkan permukaan yang lebih lembut dan fleksibel yang cocok untuk pemolesan kontur.
- Ukuran Cincin Tengah: Diameter bagian dalam pelat tengah baja harus sesuai dengan ukuran spindel atau punjung mesin Anda. Diameter dalam standar mencakup ukuran 55 mm, 76 mm, dan lebih besar untuk mesin industri. Selalu konfirmasi kompatibilitas sebelum memesan dalam jumlah banyak.
- Kelas Perawatan (Warna): Seperti dijelaskan pada bagian kode warna di atas, pilih tingkat perawatan yang sesuai untuk jenis logam dan tahap pemolesan. Untuk alur kerja baja tahan karat dua langkah, Anda memerlukan setidaknya roda berwarna merah atau biru untuk pemotongan dan roda merah muda atau flanel untuk pewarnaan dan penyelesaian. Untuk aluminium, nilai oranye dan kuning mencakup urutan dua langkah standar.
- Kecepatan Pengoperasian Maksimum: Selalu verifikasi nilai RPM maksimum roda terhadap kecepatan spindel mesin Anda. Roda berdiameter lebih besar memiliki peringkat RPM maksimum yang lebih rendah; menjalankan roda angin di atas kecepatan tetapannya berisiko mengalami delaminasi pelat tengah dan menimbulkan bahaya keselamatan yang serius bagi operator.
- Bahan Kain: Roda angin standar menggunakan kain katun dengan tingkat kelembutan yang bervariasi. Roda angin flanel premium (domet flanel) menggunakan bahan flanel ultra-lembut yang mewah dan disediakan khusus untuk pemolesan cermin akhir. Beberapa varian khusus aplikasi menggunakan kain nilon non-anyaman untuk pembersihan permukaan, pengamplasan, dan operasi penarikan kawat pada permukaan tidak beraturan atau berkontur di mana roda angin kain konvensional akan terlalu kaku.
Langkah-demi-Langkah: Mencapai Hasil Cermin dengan Roda Angin
Alur kerja berikut berlaku untuk benda kerja baja tahan karat sebagai contoh utama, namun logika yang sama — dengan substitusi senyawa yang sesuai — berlaku untuk aluminium, kuningan, dan logam lainnya.
Tahap 1: Persiapan Permukaan
Sebelum memasang roda penggosok apa pun, pastikan permukaan dasar telah diampelas hingga setidaknya 320–400 grit. Goresan yang lebih berat, lapisan las, dan kerak seharusnya diatasi dengan roda sisal atau sabuk abrasif pada awal proses. Roda angin tidak dirancang untuk menghilangkan stok dalam jumlah besar; membawa permukaan yang rusak parah langsung ke kincir angin akan mengakibatkan sesi pemotongan yang berkepanjangan dan tidak efisien serta hasil yang buruk. Memulai tahap kincir angin dengan permukaan yang bersih dan diampelas 400 grit akan memberikan rasio biaya-hasil terbaik.
Tahap 2: Buffing First-Pass Cut (Roda Angin Merah atau Biru)
Pasang roda angin berwarna merah atau biru dan isi dengan kompon ampelas hitam. Atur mesin ke sekitar 3.000–3.500 RPM. Tekan tepi roda ke benda kerja dengan tekanan yang stabil dan konsisten serta lakukan gerakan yang tumpang tindih. Tujuan tahap ini adalah menghilangkan semua garis pengamplasan 400 grit yang terlihat dan menghasilkan permukaan satin yang seragam. Oleskan kembali kompon ke roda pemintal setiap 45–60 detik untuk menjaga efisiensi pemotongan. Jangan biarkan roda menjadi kering — sisal yang kering atau roda kapas yang telah dirawat dapat menghasilkan goresan yang dalam dan tidak beraturan yang sulit dihilangkan pada tahap selanjutnya.
Tahap 3: Penggosokan Warna Lintasan Kedua (Roda Angin Merah Muda)
Setelah membersihkan sisa kompon hitam dari permukaan benda kerja dengan kain bersih, ganti ke roda angin berwarna merah muda dan isi dengan kompon deluxe kuning. Kurangi kecepatan alat berat menjadi sekitar 2.800–3.200 RPM. Roda merah muda lebih lembut daripada roda merah dan akan memadukan sisa potongan yang tersisa dari tahap 2 sekaligus mengembangkan kilau yang jernih dan kecerahan tinggi. Tahap ini mentransisikan permukaan dari tampilan satin ke reflektifitas dekat cermin. Untuk banyak aplikasi industri — komponen perangkat keras, peralatan dapur, alat kelengkapan pipa — hasil pada akhir tahap ini sudah cukup untuk dikirimkan.
Tahap 4: Penyelesaian Cermin Akhir (Roda Angin Flanel)
Untuk aplikasi yang membutuhkan penyelesaian akhir cermin — perangkat keras arsitektural, komponen otomotif kelas pameran, peralatan dapur premium, atau produk baja tahan karat dekoratif — tambahkan lintasan akhir dengan roda angin flanel kubah putih yang diisi dengan senyawa pemerah pipi biru atau pemerah pipi ungu. Kurangi kecepatan alat berat hingga 1.800–2.200 RPM untuk meminimalkan panas dan memaksimalkan respons permukaan terhadap bahan abrasif halus. Permukaan roda flanel yang sangat lembut dan kandungan abrasif kromium oksida atau aluminium oksida dari senyawa halus bekerja sama untuk menghilangkan goresan mikro yang tersisa dan menghasilkan permukaan cermin yang sangat reflektif dan bebas distorsi.
Setelah tahap pemolesan terakhir, segera bersihkan permukaan dengan kain kering bersih atau handuk mikrofiber untuk menghilangkan semua sisa senyawa. Untuk komponen baja tahan karat yang sering digunakan, lapisan tipis lilin atau pernis pelindung yang diaplikasikan setelah pemolesan membantu menjaga lapisan cermin dengan mencegah oksidasi permukaan dan kontaminasi sidik jari selama penyimpanan dan transit.
Praktik Terbaik Keselamatan dan Perawatan untuk Roda Angin
Mengoperasikan roda angin dengan aman dan merawatnya dengan benar akan melindungi operator dan kualitas hasil akhir. Praktik berikut adalah standar dalam lingkungan pemolesan profesional dan harus diikuti secara konsisten.
- Selalu gunakan flensa pengaman berventilasi: Roda angin harus dipasang dengan flensa pengaman yang terpusat sendiri, bukan flensa padat standar. Flensa berventilasi mencengkeram cincin tengah roda secara merata dan mencegah delaminasi lapisan kain lipit dari pelat tengah baja di bawah gaya sentrifugal yang dihasilkan pada kecepatan pengoperasian.
- Kenakan APD setiap saat: Diperlukan pelindung wajah atau kacamata pengaman, sarung tangan kerja, dan respirator yang dirancang khusus untuk debu logam halus dan senyawa partikulat. Pada kecepatan 3.000 RPM, gabungan serpihan dan partikel logam melayang di udara dengan kecepatan tinggi. Paparan inhalasi jangka panjang terhadap logam halus dan debu majemuk merupakan bahaya kesehatan kerja yang diketahui.
- Jangan pernah melebihi RPM terukur: Roda angin yang berkecepatan berlebihan menyebabkan keretakan tegangan pada ring tengah dan dapat mengakibatkan disintegrasi roda yang sangat parah. Cocokkan ukuran roda dengan kecepatan alat berat sebelum digunakan dan verifikasikan hal ini pada setiap penggantian roda.
- Rake roda secara teratur: Saat kompon diterapkan dan siklus panas terjadi, kompon pemoles mengeras dan membuat permukaan roda angin menjadi mengkilap, sehingga mengurangi efisiensi pemotongan atau penyelesaian akhir. Gunakan penggaruk roda (alat abrasif kasar yang menempel pada permukaan roda pemintal) sebelum penggunaan awal dan secara berkala di antara sesi pemolesan yang diperpanjang untuk memulihkan permukaan roda dan menghilangkan penumpukan senyawa yang mengeras.
- Dedikasikan setiap roda ke satu senyawa: Kontaminasi silang pada kincir angin dengan senyawa berbeda menghasilkan bahan kimia abrasif yang tidak konsisten yang dapat meninggalkan bekas permukaan yang tidak dapat diprediksi. Tandai setiap roda dengan jelas dengan senyawa yang ditunjuk dan terapkan disiplin ini di lantai produksi.
- Periksa roda sebelum digunakan: Periksa cincin tengah apakah ada tanda-tanda retak, distorsi, atau terjepit longgar. Periksa lipatan kain apakah ada yang berjumbai, bagian yang hilang, atau penumpukan senyawa yang tidak dapat dihilangkan dengan menyapu. Roda angin yang rusak harus segera disingkirkan dari layanan — risiko kegagalan di tengah pengoperasian tidak dapat diterima dalam lingkungan pemolesan profesional.
- Simpan dengan benar: Simpan roda angin yang tidak digunakan di lingkungan sejuk dan kering, jauh dari sinar matahari langsung, pelarut, dan kelembapan. Paparan terhadap kelembapan dapat melemahkan ikatan perekat antara kain dan cincin tengah pada roda yang dirawat, sehingga mengurangi masa pakai efektifnya.
Pertanyaan Yang Sering Diajukan Tentang Roda Angin
Dapatkah roda angin menggantikan roda sisal pada urutan pemolesan?
Dalam kebanyakan kasus, tidak. Roda angin yang diberi perlakuan keras (biru atau merah) dapat menangani pekerjaan pemotongan ringan hingga sedang pada permukaan yang telah diampelas hingga 320–400 grit, tetapi roda angin tersebut tidak memiliki kekakuan struktural dan sifat abrasif serat seperti roda sisal saat menangani goresan yang dalam, bekas cetakan yang tebal, atau persiapan jahitan las. Untuk permukaan yang hanya memiliki sedikit bekas pengamplasan atau garis pemolesan sebelumnya, kincir angin yang telah dirawat sepenuhnya mampu digunakan sebagai alat langkah pertama. Untuk permukaan yang rusak berat, roda sisal harus digunakan terlebih dahulu sebelum memasang roda angin.
Berapa lama kincir angin bertahan dalam penggunaan produksi?
Masa pakai tergantung pada kecepatan pengoperasian, tekanan yang diberikan, frekuensi penggunaan kompon, dan ketekunan perawatan. Roda angin yang disapu secara teratur, dioperasikan sesuai kecepatan tetapannya, dan digunakan dengan pembebanan kompon yang sesuai biasanya akan bertahan lebih lama dari roda kapas konvensional yang dijahit dalam aplikasi serupa, karena konstruksi lipit mendistribusikan keausan secara lebih merata ke seluruh permukaan roda. Roda angin tingkat flanel yang digunakan untuk penyelesaian akhir pada kecepatan rendah cenderung memiliki masa pakai paling lama di antara roda angin lainnya.
Apa perbedaan antara kincir angin dan buff saluran napas biasa?
Ini adalah kategori produk yang sama berdasarkan konvensi penamaan regional yang berbeda. Dalam konteks manufaktur dan ekspor Tiongkok, roda penggosok berventilasi lipit biasanya disebut roda angin (风轮 / 风叶轮). Dalam konteks pengerjaan logam profesional Amerika Utara dan Eropa, produk yang sama biasanya disebut sebagai airway buff, airway buffing wheel, ventilated buff, atau bias airway buff. Desain struktural dan fungsinya identik.
Bisakah roda angin digunakan pada penggiling sudut genggam?
Ya — pemolesan tepi dengan roda angin yang dipasang pada penggiling sudut adalah teknik yang banyak digunakan, khususnya untuk memoles roda aluminium, panel bodi kendaraan, dan bagian logam datar besar yang tidak dapat dibawa ke mesin pemoles yang dipasang di bangku. Pastikan diameter roda sesuai dengan RPM penggiling sudut yang digunakan, dan gunakan pelat peredam tengah dan flensa yang sesuai untuk pemasangan yang aman. Pertahankan sudut yang konsisten dan hindari menekan roda hingga rata ke permukaan — teknik kontak tepi sangat penting untuk mencapai hasil yang merata dengan roda angin pada alat genggam.
Kesimpulan: Mengapa Roda Angin Merupakan Pilihan Profesional untuk Finishing Cermin
Kombinasi roda angin antara ventilasi aktif, tingkat perawatan serbaguna, dan penyampaian senyawa yang konsisten mengatasi tantangan inti finishing logam berkualitas tinggi: manajemen panas, keseragaman permukaan, dan efisiensi proses. Tidak ada jenis roda tunggal lainnya yang mencakup berbagai tahap pemolesan — mulai dari penggosokan potongan tahap pertama pada logam keras hingga finishing cermin akhir pada permukaan aluminium, baja tahan karat, kuningan, dan non-logam — dengan tetap mempertahankan profil pengoperasian yang lebih dingin yang melindungi benda kerja dan operator.
Bagi manajer produksi dan profesional pengadaan yang mencari bahan habis pakai pemoles, rekomendasi praktisnya adalah berinvestasi pada satu set grade roda angin yang lengkap — minimal grade yang diberi perlakuan keras untuk pemotongan, grade medium untuk pengembangan warna, dan grade flanel untuk pekerjaan cermin akhir — dan memasangkan setiap grade secara konsisten dengan senyawa penggosok yang sesuai untuk logam yang sedang diproses. Konsistensi dalam pemilihan roda, pemasangan kompon, dan parameter pengoperasian adalah dasar dari hasil pemolesan berkualitas tinggi yang dapat diulang.
Saat mengevaluasi pemasok roda angin, carilah kepadatan lapisan yang konsisten, kualitas cincin tengah yang terverifikasi, dan kekerasan perawatan yang andal di seluruh batch produksi. Perbedaan antara kincir angin yang diproduksi dengan baik dan kincir angin di bawah standar terlihat dengan sangat cepat pada hasil pemolesan — dan biaya komponen yang dibuang atau dikerjakan ulang jauh melebihi penghematan dari perkakas berbiaya rendah. Untuk pembeli B2B yang melakukan pengadaan dalam skala besar, meminta sertifikasi material dan pengujian batch sampel sebelum melakukan pembelian dalam jumlah besar adalah praktik standar dan sangat disarankan.