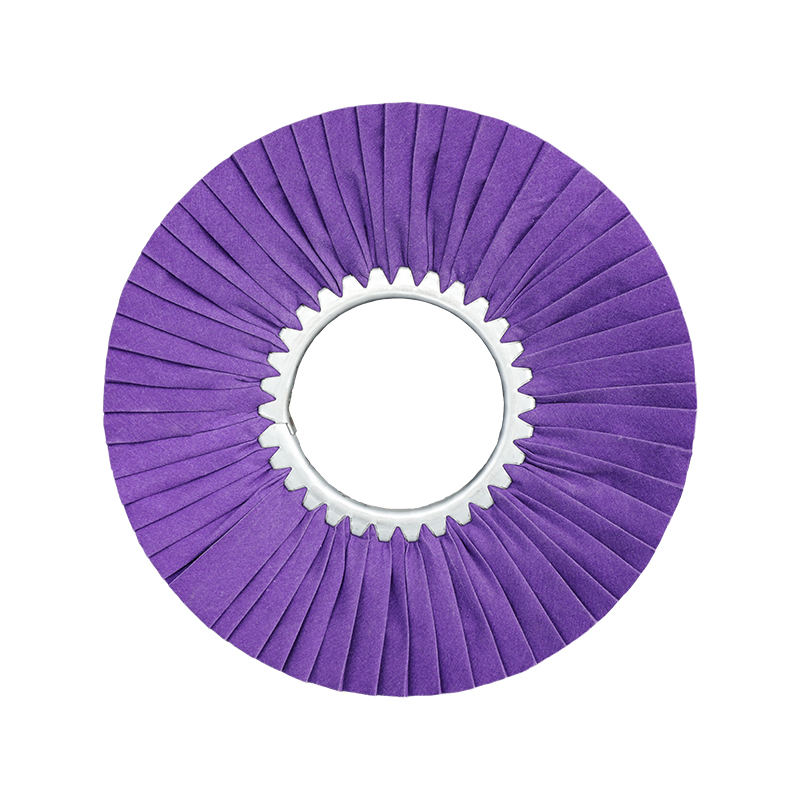
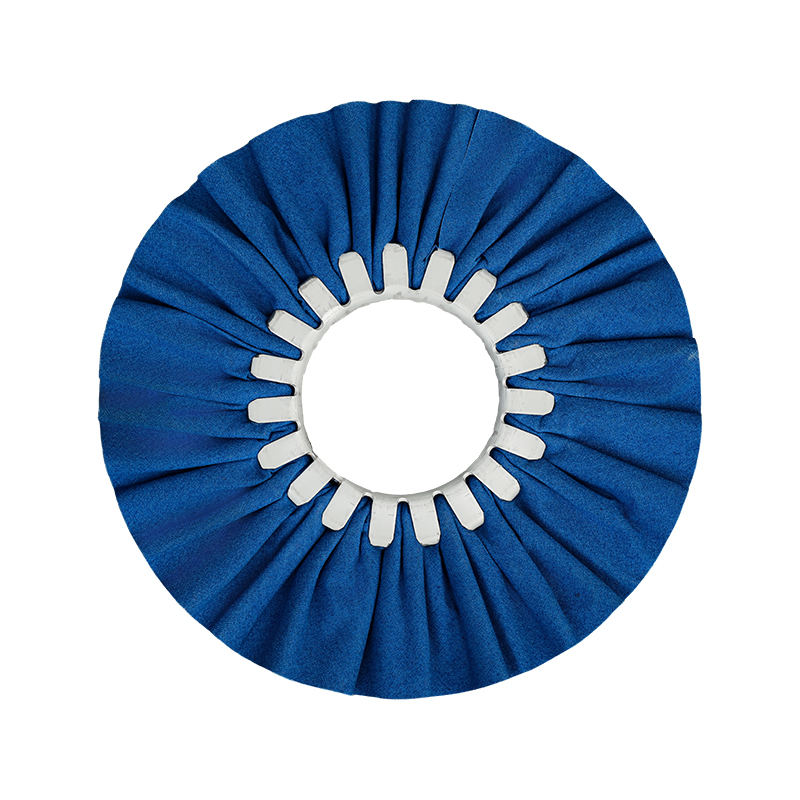
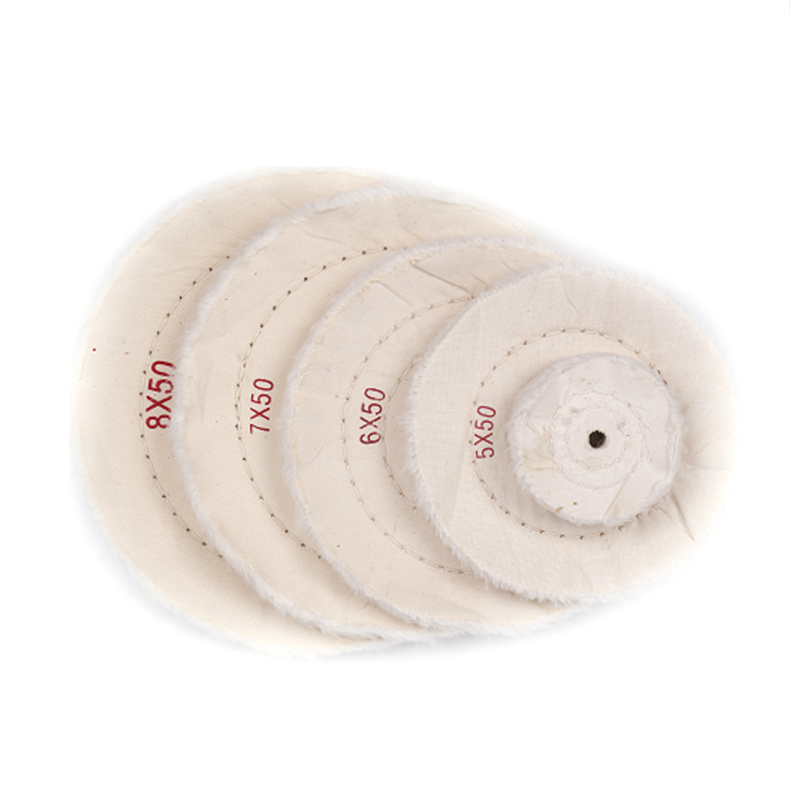
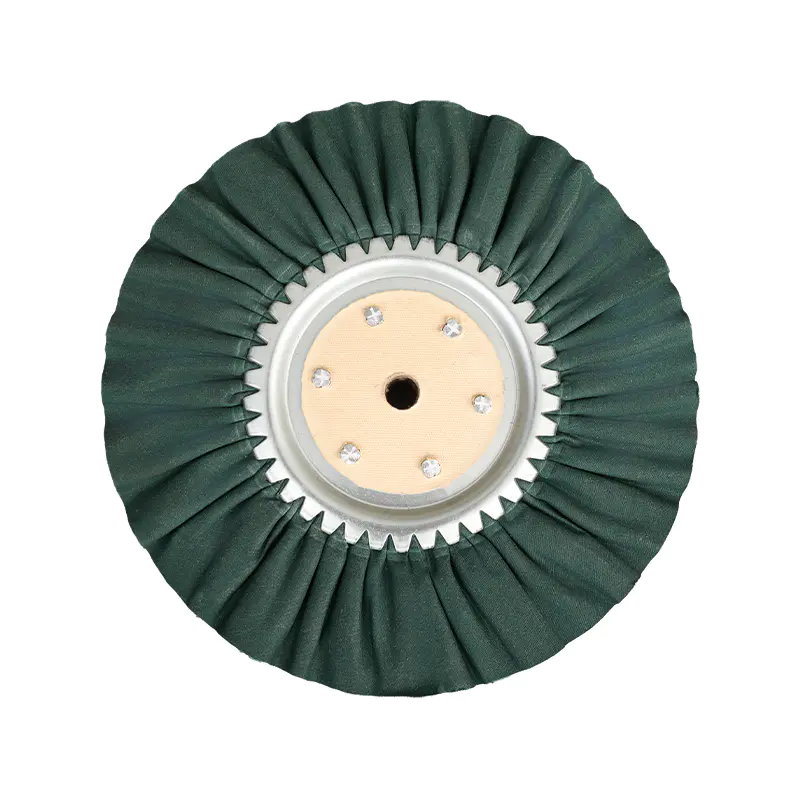
A roda kapas perhiasan adalah a alat penggosok kapas multi-lapis yang lembut yang dirancang khusus untuk tahap pemolesan akhir logam mulia dan perhiasan halus . Tidak seperti roda abrasif yang digunakan untuk menghilangkan material, roda kapas perhiasan bekerja sama dengan senyawa pemoles halus — yang paling umum adalah pemerah pipi perhiasan — untuk menghilangkan goresan mikro, memadukan tekstur permukaan, dan mengembangkan kilau setingkat cermin yang membedakan perhiasan yang diselesaikan secara profesional dengan perhiasan yang hanya terlihat bersih. Ini adalah alat terakhir dalam urutan pemolesan, dan dalam banyak hal yang paling penting: kualitas kilap akhir hampir seluruhnya ditentukan pada tahap ini.
Roda kapas perhiasan digunakan dalam berbagai aplikasi — mulai dari pembuat perhiasan yang mengerjakan perhiasan berkualitas tinggi hingga lini produksi industri yang menyelesaikan komponen emas, perak, kuningan, tembaga, dan platinum dalam skala besar. Mereka juga banyak digunakan dalam bidang terkait: pekerjaan singkat untuk pemolesan batu permata, restorasi jam dan arloji, penyelesaian perangkat keras dekoratif, pembuatan alat musik, dan produksi barang mewah. Memahami perbedaan konstruksi antara jenis roda kapas, cara memilih roda yang tepat untuk setiap logam, dan senyawa apa yang akan dipasangkan adalah dasar dari hasil pemolesan perhiasan yang konsisten dan profesional.
Panduan ini mencakup segala hal yang perlu Anda ketahui: karakteristik material roda kapas perhiasan, tipe struktural utama dan aplikasinya, panduan pemilihan senyawa yang disusun berdasarkan logam, alur kerja pemolesan langkah demi langkah, praktik perawatan, dan perbandingan dengan material roda alternatif yang digunakan dalam finishing perhiasan.
Mengapa Katun Menjadi Bahan Pilihan untuk Poles Perhiasan
Pemilihan kapas sebagai bahan utama roda pemoles perhiasan tidak sembarangan — hal ini mencerminkan serangkaian sifat fisik yang selaras dengan tuntutan pengerjaan logam mulia yang lembut dan bernilai tinggi serta rangkaian permata yang rumit.
Serat kapas secara alami lembut dan fleksibel, yang berarti roda penggosok kapas menyesuaikan dengan kontur perhiasan, bukan menekannya sebagai alat yang kaku. Kesesuaian ini sangat penting ketika memoles cincin dengan pengaturan cabang, rantai, permukaan berukir, atau pekerjaan kerawang, di mana roda yang kaku akan kehilangan seluruh area tersembunyi atau memberikan tekanan yang tidak merata sehingga menghasilkan hasil akhir yang tidak konsisten. Kelembutan kapas juga berarti roda memiliki risiko minimal menggores permukaan benda kerja — asalkan tingkat senyawa yang digunakan benar — sehingga aman untuk digunakan pada emas selembut 10 karat, perak halus, tembaga, dan logam ulet lainnya.
Properti penting kedua dari kapas adalah miliknya kemampuan menyerap, menahan, dan melepaskan senyawa pemoles secara merata . Ketika sebatang senyawa pemerah pipi atau pemoles diaplikasikan pada roda kapas yang berputar, senyawa tersebut didistribusikan melalui matriks serat pada permukaan roda dan dilepaskan dalam lapisan tipis yang konsisten saat roda bersentuhan dengan benda kerja. Pengiriman yang merata ini menghasilkan hasil akhir kilap yang halus dan bebas goresan yang dikenal dengan roda kapas — dibandingkan dengan roda yang lebih keras dimana kompon dapat menggumpal dan meninggalkan bekas pemolesan yang tidak rata.
Terakhir, kapas menghasilkan panas yang relatif rendah selama pemolesan dibandingkan dengan bahan roda yang lebih keras atau lebih abrasif. Hal ini penting untuk logam mulia: emas khususnya sangat rentan terhadap perubahan warna permukaan akibat panas lokal, dan perak dapat menimbulkan noda akibat panas dengan cepat. Profil termal rendah dari penggosok kapas menjaga permukaan benda kerja tetap dingin, melindungi warna logam dan kualitas hasil akhir selama proses pemolesan.
Jenis Perhiasan Roda Katun: Perbedaan Konstruksi dan Penerapannya
Tidak semua roda kapas perhiasans dibangun dengan cara yang sama. Metode konstruksinya — khususnya cara lapisan kapas disatukan dan diatur — menentukan kekakuan roda, profil kontak permukaan yang dihadirkan pada benda kerja, dan tahap urutan pemolesan mana yang cocok untuk roda tersebut. Empat tipe utama dijelaskan di bawah ini.
Roda Katun Jahit Spiral
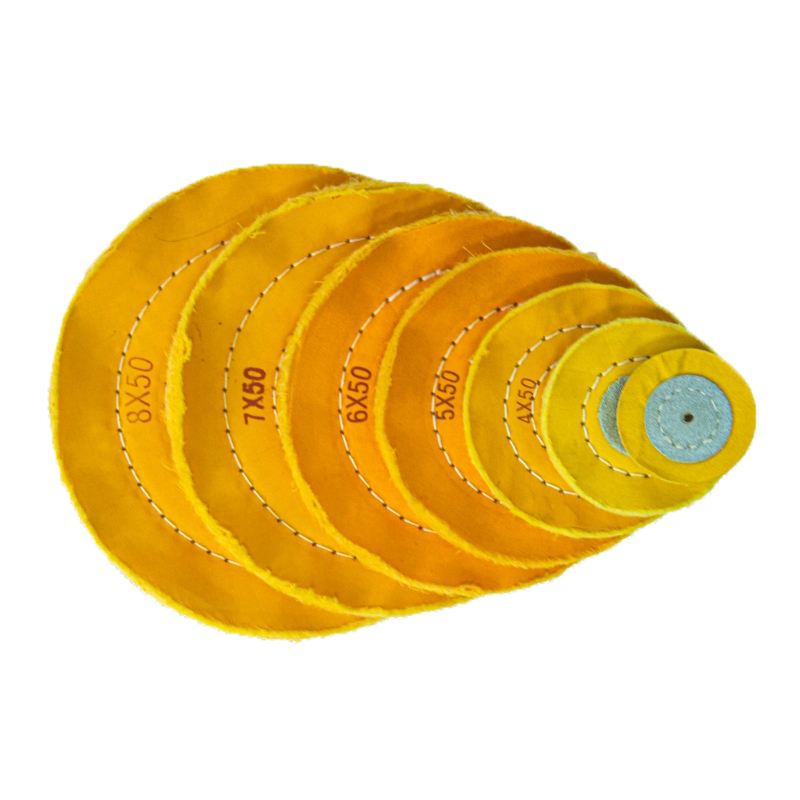
Roda kapas yang dijahit secara spiral dibuat dari beberapa lapis kain muslin atau kain katun yang disatukan melalui deretan jahitan konsentris yang dibuat dalam pola spiral dari bagian tengah roda ke arah luar menuju tepi. Jahitannya menekan lapisan kapas menjadi satu, menciptakan permukaan roda yang lebih padat dan kencang dibandingkan alternatif yang tidak dijahit. Semakin dekat jarak baris jahitan satu sama lain, semakin kaku rodanya.
Roda jahit spiral adalah jenis yang paling serbaguna untuk pekerjaan perhiasan dan berfungsi dengan baik pada tahap pemotongan menengah dan penyelesaian ringan. Kekencangannya yang moderat memungkinkannya memberikan tekanan yang konsisten pada permukaan logam yang lebih datar, membuatnya berguna untuk menghilangkan garis pemolesan halus dan mempersiapkan permukaan untuk penggosokan warna akhir. Dalam lingkungan produksi, roda jahit spiral biasanya digunakan untuk tahap kedua dari rangkaian pemolesan multi-langkah — setelah sisal atau roda yang lebih keras menangani penghilangan material awal — untuk menghilangkan bekas sisa dan menghasilkan permukaan satin pra-cermin.
Roda Katun Longgar (Jahitan Longgar).
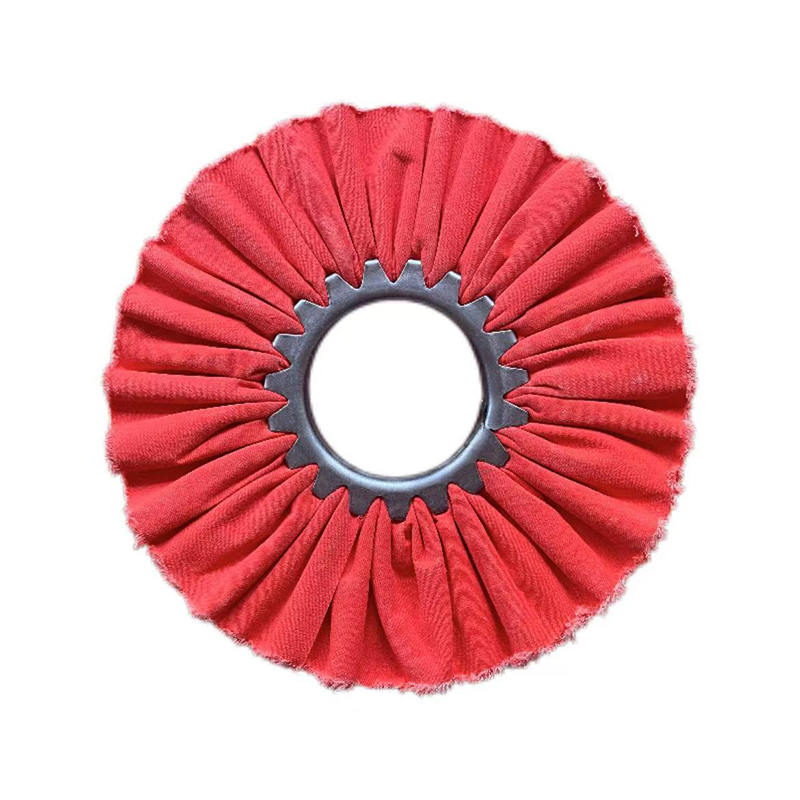
Roda katun longgar — juga disebut roda jahit longgar, flanel kanton, atau roda jahitan bantalan tergantung pada konstruksi spesifiknya — terbuat dari lapisan kapas lembut atau kain muslin yang tidak dijahit dengan rapat, atau hanya dijahit di dekat hub tengah untuk menahan roda secara struktural sambil membiarkan lapisan luar bebas melentur dan mengembang ke luar selama rotasi.
Kelembutan dan kelenturan roda katun longgar menjadikannya yang terbaik pilihan utama untuk penggosokan warna akhir pada logam mulia . Tekanan kontaknya yang sangat ringan berarti tidak menimbulkan goresan baru pada permukaan yang sudah hampir seperti cermin, sementara senyawa yang dibawa dalam serat kapas terus menyempurnakan permukaan hingga menjadi hasil akhir yang sangat mengkilap. Roda kapas longgar adalah alat standar untuk penyelesaian akhir perhiasan emas, perak, dan platinum sebelum sebuah perhiasan dibersihkan dan disajikan.
Roda Flanel Kanton
Velg flanel Canton merupakan varian premium dari kategori velg berbahan katun lembut, terbuat dari bahan katun finishing flanel yang memiliki tekstur permukaan sedikit napped dan mewah. Tumpukan kain flanel meningkatkan luas permukaan penahan kompon pada roda, sehingga menghasilkan penyampaian kompon yang lebih merata dan berkelanjutan selama proses pemolesan akhir. Flanel Kanton secara luas dianggap sebagai salah satu bahan terbaik yang tersedia untuk mendapatkan hasil akhir berkilau sangat tinggi pada emas, perak, dan platinum, dan merupakan standar profesional di bengkel penyelesaian perhiasan kelas atas.
Roda Kapas Terpasang (Kecil / Miniatur)
Roda kapas terpasang adalah perkakas penggosok kapas berdiameter kecil yang dipasang pada tangkai logam (biasanya berdiameter 2,35 mm atau 3,17 mm) untuk digunakan dengan mesin poros fleksibel, handpiece gigi, perkakas putar, dan peralatan pemoles presisi lainnya. Diameter biasanya berkisar dari 10 mm hingga 30 mm. Roda mini ini penting untuk memoles bagian dalam cincin, permukaan yang sulit dijangkau pada pengaturan yang rumit, rantai, dan area yang tidak dapat dijangkau dengan roda penggosok bangku standar. Mereka juga sangat berharga untuk memoles batu permata tanpa risiko tersangkut pada garpu atau mengikis ikat pinggang batu.
Sekilas tentang Jenis Roda Katun Perhiasan
| Tipe Roda | Konstruksi | Kekakuan | Tahap Pemolesan | Logam Terbaik |
|---|---|---|---|---|
| Katun Jahit Spiral | Lapisan kain muslin yang dijahit rapat | Sedang | Potongan & warna menengah | Emas, perak, kuningan, tembaga, aluminium |
| Longgar / Bantal Dijahit | Lapisan luar yang dijahit ringan dan lentur bebas | Lembut | Penggosokan warna akhir | Emas, perak, platinum, tembaga |
| Flanel Kanton | Bahan flanel empuk, jahitan lembut | Sangat lembut | Lapisan cermin ultra-halus | Semua logam mulia, platinum |
| Kapas Terpasang (Miniatur) | Penggemar kapas kecil pada betis logam | Bervariasi | Pemolesan detail yang presisi | Semua logam perhiasan, pengaturan batu permata |
Memilih Senyawa Poles yang Tepat untuk Setiap Logam
Roda kapas perhiasan hanya efektif jika senyawa yang dibawanya. Pemilihan kompon bersifat spesifik pada logam: kompon yang salah pada permukaan logam mulia dapat menggores, mengubah warna, atau meninggalkan residu yang sulit dibersihkan dari pengaturan yang rumit. Bagian berikut memberikan panduan jelas untuk logam perhiasan yang paling umum dipoles.
Emas (Emas Kuning, Mawar, dan Putih)
Untuk emas kuning, pemerah perhiasan merah adalah senyawa semir akhir yang tradisional dan paling banyak digunakan. Pemerah pipi merah mengandung partikel oksida besi halus yang tersuspensi dalam pengikat lilin dan menghasilkan kilau yang hangat, dalam, dan sangat reflektif yang merupakan ciri khas perhiasan emas yang dibuat dengan baik. Ini digunakan dengan roda flanel katun atau kanton longgar dengan kecepatan rendah hingga sedang. Untuk emas putih dan emas mawar, a senyawa pemoles putih atau merah muda (seperti berlian putih atau batangan putih perhiasan) lebih disukai, karena oksida besi pemerah pipi merah dapat meninggalkan warna kemerahan pada permukaan logam putih. Pra-pemolesan pada emas biasanya dilakukan dengan roda kapas yang dijahit spiral dan senyawa tripoli atau abu-abu untuk menghilangkan goresan halus sebelum tahap pemerah pipi.
Perak dan Perak Sterling
Perak memoles dengan cepat dan merespons dengan baik pemerah pipi merah atau putih digunakan dengan kain katun longgar atau kain flanel yang lembut. Untuk pra-pemolesan guna menghilangkan noda atau goresan ringan sebelum pemerah pipi terakhir, senyawa tripoli dengan roda kapas yang dijahit secara spiral akan efektif. Perhatikan bahwa perak cepat ternoda setelah dipoles jika dibiarkan terkena udara dan kelembapan; potongan perak yang dipoles harus disimpan dalam kantong anti noda atau dilapisi dengan lapisan pelindung tipis jika masa pakai tampilan adalah prioritas.
Platina
Platina is significantly harder than gold or silver and requires a firmer polishing approach in the early stages. A spiral sewn cotton wheel with a grey or white polishing compound is used for the cut-down stage to blend surface marks. The final mirror polish on platinum is achieved with a canton flannel or loose cotton wheel loaded with senyawa berlian putih atau batang pemoles platina yang diformulasikan khusus. Karena platinum memiliki daya kilap lebih lama dibandingkan logam mulia lainnya dan tidak mudah ternoda, investasi untuk mendapatkan hasil akhir yang sempurna sangatlah bermanfaat.
Kuningan dan Tembaga
Kuningan dan tembaga merespons pemolesan roda kapas dengan sangat baik. Untuk persiapan permukaan awal dan menghilangkan goresan, roda kapas yang dijahit spiral diisi dengan senyawa tripoli coklat adalah langkah standar pertama. Tripoli cukup abrasif dan membersihkan permukaan kuningan secara efisien, menghilangkan oksidasi, bekas cetakan, dan goresan halus. Pass warna terakhir menggunakan a senyawa pemerah pipi merah pada roda katun atau flanel yang longgar untuk menghasilkan karakteristik hasil akhir yang kaya, hangat, dan berkilau tinggi dari kuningan dan tembaga yang dipoles dengan baik. Komponen kuningan yang ditujukan untuk pernis atau pelapisan listrik harus dibersihkan secara menyeluruh dengan pelarut setelah pemolesan untuk menghilangkan semua residu senyawa sebelum pelapisan.
Paduan Seng dan Logam Perhiasan Kostum
Paduan seng (umumnya digunakan dalam perhiasan fesyen, perangkat keras ikat pinggang, dan perlengkapan dekoratif) lembut dan cepat dipoles. Roda kapas longgar dengan kompon putih atau bar deluxe kuning biasanya cukup untuk mencapai hasil akhir cermin yang cerah dalam satu langkah, asalkan permukaan dasar telah diselesaikan sebelumnya secara memadai. Hindari senyawa yang sangat abrasif pada paduan seng karena dapat menghilangkan material terlalu cepat dan membuat tekstur permukaan tidak rata.
Referensi Cepat Gabungan
| Logam | Senyawa Tahap 1 | Roda Tahap 1 | Senyawa Akhir | Roda Terakhir |
|---|---|---|---|---|
| Emas Kuning | Tripoli (coklat) | Bahan katun jahitan spiral | Pemerah pipi merah | Bahan katun/flanel longgar |
| Putih / Emas Mawar | Senyawa abu-abu/putih | Bahan katun jahitan spiral | Berlian putih/batang merah muda | Flanel Kanton |
| Perak | Tripoli (coklat) | Bahan katun jahitan spiral | Pemerah pipi merah atau putih | Bahan katun/flanel longgar |
| Platina | Senyawa abu-abu/putih | Bahan katun jahitan spiral | Berlian putih | Flanel Kanton |
| Kuningan / Tembaga | Tripoli coklat | Bahan katun jahitan spiral | Pemerah pipi merah | Katun longgar |
| Paduan Seng | — | — | Senyawa berwarna putih/kuning | Katun longgar |
Industri dan Produk Yang Menggunakan Roda Kapas Perhiasan
Meskipun namanya menunjukkan penerapan eksklusif pada perhiasan, jenis roda penggosok kapas yang dirancang untuk logam mulia digunakan di lebih banyak industri daripada yang disadari kebanyakan orang. Setiap lingkungan produksi di mana logam lunak memerlukan hasil akhir yang terkontrol dan berkilau tinggi tanpa risiko kerusakan permukaan merupakan aplikasi alami untuk roda kapas perhiasan.
Manufaktur Perhiasan Bagus
Ini adalah konteks aplikasi utama untuk roda kapas perhiasans . Cincin, kalung, gelang, anting, liontin, dan bros dari emas, perak, dan platinum dipoles menggunakan kombinasi mesin penggosok bangku, perkakas poros fleksibel, dan roda kapas yang dipasang berdiameter kecil. Urutan pemolesan untuk cincin emas pada umumnya melibatkan pemolesan awal untuk menghilangkan bekas pengecoran dan bekas perkakas dengan senyawa tripoli, diikuti dengan pemolesan pemerah pipi akhir dengan kapas longgar atau roda flanel untuk menghasilkan hasil akhir yang siap dipamerkan. Kualitas dan konsistensi tahap pemolesan akhir ini secara langsung mempengaruhi nilai yang dirasakan dan kelayakan produk jadi.
Perhiasan Fashion dan Aksesoris Kostum
Perhiasan fesyen yang diproduksi dari kuningan, paduan seng, tembaga, atau logam putih menggunakan roda kapas dalam sistem pemolesan otomatis atau semi-otomatis untuk mencapai hasil akhir logam cerah yang diperlukan sebelum pernis, pelapisan listrik, atau pelapisan PVD vakum. Kualitas pemolesan pra-pelat menentukan kualitas adhesi dan keseragaman visual dari lapisan permukaan yang diaplikasikan — dasar yang tidak dipoles dengan baik akan menunjukkan ketidakteraturan permukaan bahkan melalui lapisan pelapisan yang diterapkan dengan baik.
Pembuatan Jam dan Jam
Kotak arloji, pengait, gesper, dan pelat jam dekoratif dari emas, baja tahan karat, dan kuningan dipoles dengan roda katun untuk menghasilkan lapisan matte dan cermin bergantian yang menjadi ciri desain arloji mewah. Roda kapas yang dipasang secara presisi digunakan untuk memoles bevel interior kotak arloji dan permukaan bagian dalam lug — area yang tidak dapat diakses oleh roda penggosok bangku standar dan memerlukan fleksibilitas dan presisi dari perkakas yang dipasang dengan diameter kecil.
Finishing Lapidary dan Batu Permata
Pemotong batu permata menggunakan roda kapas — terkadang disebut putaran — yang dikombinasikan dengan oksida pemoles tertentu (cerium oksida untuk sebagian besar batu, oksida krom untuk beberapa permata yang lebih keras) untuk mendapatkan polesan permukaan akhir pada batu cabochon dan batu segi. Kelembutan dan kelenturan kapas memungkinkan roda sedikit menyesuaikan diri dengan permukaan lengkung cabochon, memastikan distribusi polesan merata di seluruh kubah. Untuk aplikasi ini, roda katun keras digunakan untuk batu permata yang lebih keras dan roda flanel lembut untuk bahan yang lebih lembut.
Manufaktur Alat Musik
Alat musik kuningan — terompet, trombon, terompet Prancis, saksofon — dipoles menggunakan roda penggosok kapas untuk menghasilkan permukaan yang cerah dan bahkan siap dipernis yang diperlukan sebelum dilapisi. Permukaan melengkung internal dan eksternal pada bel instrumen, selubung katup, dan pipa memerlukan fleksibilitas roda penggosok kapas untuk mencapai hasil akhir yang konsisten pada geometri lengkung majemuk yang kompleks.
Perangkat Keras Dekoratif dan Barang Mewah
Perangkat keras tas mewah, komponen pena, bingkai kacamata, gesper ikat pinggang, dan perlengkapan furnitur dekoratif dengan lapisan akhir berlapis emas atau kuningan padat dipoles dengan roda kapas sebelum pelapisan atau pengiriman akhir. Dalam konteks ini, pemolesan roda kapas tingkat perhiasan memberikan persiapan permukaan yang terkontrol dan lembut yang melindungi detail halus, ukiran dekoratif, dan pola timbul agar tidak aus atau kabur karena alat penggosok yang terlalu agresif.
Roda Katun Perhiasan vs. Bahan Roda Poles Lainnya
Kapas bukan satu-satunya bahan yang digunakan untuk roda pemoles perhiasan, dan memahami kesesuaiannya dibandingkan pilihan lain membantu membuat keputusan pembelian dan alur kerja yang lebih baik.
| Bahan | Kekerasan | Penggunaan Utama | Risiko Goresan pada Logam Lunak | Cermin Selesai Mampu |
|---|---|---|---|---|
| Sisal | Tinggi | Pemotongan besar-besaran pada logam keras | Tinggi — not suitable for precious metals | Tidak |
| Merasa | Sedang-High | Pemolesan presisi pada permata dan logam yang lebih keras | Sedang dengan senyawa yang benar | Ya (untuk logam yang lebih keras) |
| Bahan katun (jahitan spiral) | Sedang | Pemotongan menengah dan penyelesaian awal | Rendah dengan senyawa yang benar | Parsial (pra-cermin) |
| Bahan katun (longgar/flanel) | Lembut | Warna akhir dan finishing cermin | Sangat Rendah | Ya |
| Kulit | Lembut-Medium | Poles akhir yang sangat halus pada bagian yang halus | Sangat Rendah | Ya |
| Wol / Serat Sintetis | Bervariasi | Pekerjaan pemolesan umum dan batu permata | Rendah-Sedang | Ya (with fine compound) |
Kesimpulan yang konsisten adalah itu roda kapas menempati posisi pemolesan akhir di hampir setiap alur kerja logam mulia . Bahan roda yang lebih keras mempersiapkan permukaan; kapas menyelesaikannya. Mencoba menggunakan roda kain kempa atau sisal pada emas atau perak tanpa transisi melalui kapas akan menghasilkan permukaan yang cerah namun terlihat jelas — tidak memiliki kedalaman dan kejernihan hasil akhir cermin yang sebenarnya yang dicapai dengan pemerah pipi pada kapas lembut.
Langkah-demi-Langkah: Alur Kerja Pemolesan Perhiasan Profesional dengan Roda Kapas
Alur kerja berikut menjelaskan urutan pemolesan profesional standar untuk cincin emas dengan permukaan cor atau stempel, mulai dari persiapan permukaan hingga penyelesaian cermin akhir. Logika yang sama berlaku untuk perhiasan logam mulia lainnya dengan substitusi senyawa yang sesuai.
- Penilaian pra-pemolesan: Periksa bagian tersebut di bawah pencahayaan yang baik. Identifikasi semua cacat yang terlihat — porositas pengecoran, tanda kikir, goresan abrasif, jahitan solder, dan tanda pahat. Tentukan apakah roda abrasif karet atau kikir diperlukan untuk mengatasi noda yang dalam sebelum menggunakan roda penggosok kapas. Roda kapas tidak dapat menghilangkan kerusakan mekanis yang parah; mencoba melakukannya hanya menghilangkan cacat tanpa menghilangkannya.
- Penyempurnaan permukaan awal (jika diperlukan): Untuk potongan dengan goresan atau tanda pengecoran yang terlihat, gunakan roda abrasif karet atau abrasif berbutir halus dalam mesin poros fleksibel untuk secara mekanis mengurangi kedalaman cacat permukaan sebelum beralih ke kapas. Ampelas atau kikir secara bertahap hingga setidaknya setara dengan 600 grit sebelum memasukkan roda kapas pertama.
- Tahap kapas pertama — potongan tripoli: Pasang roda kapas yang dijahit spiral pada bangku penggosok. Oleskan senyawa tripoli coklat ke roda pemintal. Poles semua permukaan benda yang dapat dijangkau dengan tekanan yang stabil dan konsisten. Kerjakan dalam lintasan yang tumpang tindih dan putar potongan sesering mungkin untuk menjaga kontak yang merata. Oleskan kembali senyawa setiap 45–60 detik. Tujuannya adalah untuk menghilangkan semua bekas goresan abrasif dan menghasilkan permukaan satin pra-cermin yang seragam.
- Bersihkan antar tahap: Sebelum melanjutkan ke tahap pemerah pipi, bersihkan potongan secara menyeluruh dengan pembersih ultrasonik atau dengan tangan menggunakan sikat dan air sabun hangat untuk menghilangkan semua residu tripoli. Kontaminasi senyawa antar tahap adalah salah satu penyebab paling umum dari hasil akhir yang tidak konsisten — residu tripoli pada roda pemerah pipi menurunkan kualitas cat akhir.
- Tahap terakhir — warna pemerah pipi: Beralihlah ke roda flanel katun atau kanton longgar yang khusus diperuntukkan bagi senyawa pemerah pipi. Oleskan sedikit pemerah pipi pada roda pemintal. Poles potongan dengan tekanan ringan dan konsisten pada kecepatan sedang (biasanya 1.500–2.500 RPM tergantung ukuran potongan). Tahap pemerah pipi menghilangkan noda halus yang tersisa dari tahap tripoli dan menghasilkan hasil akhir yang berkilau dan reflektif. Jangan memberikan tekanan berat pada tahap ini — pemerah pipi adalah kompon finishing, bukan kompon pemotong; tekanan yang berlebihan akan memoles secara tidak merata dan dapat membuat detail halus menjadi datar dan tidak memiliki ciri.
- Pemolesan detail dengan roda terpasang: Untuk ring shank interior, pengaturan cabang dalam, dan area tersembunyi lainnya yang tidak dapat diakses oleh bench polisher, gunakan roda kapas yang dipasang di mesin poros fleksibel atau alat putar. Oleskan pemerah pipi atau senyawa pemoles halus ke roda yang terpasang dan kerjakan dengan hati-hati di sekitar pengaturan batu permata, berhati-hatilah agar ujung cabang tidak tersangkut atau ikat pinggang batu bersentuhan dengan alat pemintal.
- Pembersihan dan inspeksi akhir: Bersihkan bagian yang sudah jadi dengan pembersih ultrasonik untuk menghilangkan semua residu senyawa, lalu bilas hingga bersih dan keringkan dengan kain lembut bersih atau pengering udara. Periksa di bawah pembesaran dan pencahayaan miring untuk mencari tanda yang tersisa, area yang terlewat, atau ketidakteraturan permukaan. Setiap cacat yang teridentifikasi pada tahap ini harus diatasi dengan kembali ke langkah yang sesuai daripada mencoba memolesnya dengan pengaplikasian pemerah pipi yang baru.
Memilih Roda Kapas yang Tepat: Faktor Spesifikasi untuk Pembeli
Untuk sumber profesional pengadaan roda kapas perhiasan s dalam jumlah besar untuk lingkungan produksi, parameter spesifikasi berikut menentukan kesesuaian untuk tujuan dan harus dievaluasi sebelum melakukan pemesanan.
- Diameter dan ukuran lubang punjung: Pemoles bangku perhiasan standar menggunakan diameter roda 4 hingga 8 inci (100–200 mm) dengan lubang punjung berukuran 1/2 inci (12,7 mm) sebagai ukuran paling umum. Verifikasi kompatibilitas dengan spindel mesin pemoles Anda sebelum memesan. Untuk mesin buffing industri yang lebih besar, tersedia roda kapas berukuran 10 inci dan 12 inci.
- Jumlah lapis: Hitungan lapis mengacu pada jumlah lapisan kain katun yang ditumpuk untuk membentuk roda. Roda kapas perhiasan yang khas berkisar antara 30 hingga 80 lapis. Jumlah lapisan yang lebih banyak menghasilkan roda yang lebih tebal dengan retensi kompon yang lebih besar dan masa pakai yang lebih lama; mereka lebih disukai untuk lingkungan produksi dengan throughput tinggi. Jumlah lapis yang lebih sedikit menghasilkan roda yang lebih tipis dan fleksibel yang cocok untuk pekerjaan detail yang presisi.
- Kualitas kapas dan jumlah benang: Kain katun dengan jumlah benang yang lebih tinggi menghasilkan permukaan roda yang lebih halus dan halus sehingga memberikan hasil akhir yang lebih bersih dan menahan partikel senyawa halus dengan lebih efektif. Dalam produksi pemolesan perhiasan bernilai tinggi, perbedaan antara kualitas kapas standar dan premium terlihat pada konsistensi dan kedalaman permukaan akhir yang dihasilkan.
- Bahan lubang tengah: Kebanyakan roda kapas perhiasan memiliki lubang tengah berlapis kulit untuk melindungi lubang punjung dari keausan dan memberikan permukaan penjepitan yang aman. Detail ini memengaruhi umur panjang roda dan konsistensi penyelarasan roda pada porosnya — roda yang tidak sejajar menimbulkan getaran dan tekanan pemolesan yang tidak merata.
- Jenis konstruksi: Tentukan jahitan spiral untuk tahap peralihan dan jahitan lepas/flanel untuk tahap warna akhir. Memesan jenis yang salah untuk tahap tertentu dalam alur kerja pemolesan Anda adalah kesalahan spesifikasi paling umum dalam pembelian massal — hal ini mengakibatkan kualitas hasil akhir yang buruk sehingga memerlukan pengerjaan ulang dan membuang waktu material dan tenaga kerja.
- Konsistensi kumpulan: Untuk lingkungan produksi, verifikasi bahwa pemasok dapat memberikan kepadatan lapisan yang konsisten, jahitan seragam, dan kualitas kapas yang stabil di seluruh batch. Variasi antar lot produksi menyebabkan hasil pemolesan tidak konsisten sehingga mengharuskan operator menyesuaikan teknik penggantian roda — mengurangi hasil dan prediktabilitas kualitas hasil akhir.
Perawatan dan Praktik Terbaik untuk Roda Kapas Perhiasan
Perawatan yang tepat pada roda kapas perhiasan akan memperpanjang masa pakainya, melindungi kualitas hasil akhir, dan mencegah masalah operasional umum seperti kontaminasi senyawa dan pemolesan yang tidak merata.
- Satu kompon per roda, selalu: Ini adalah satu-satunya aturan terpenting dalam perawatan roda kapas perhiasan. Setiap roda harus dikhususkan untuk satu jenis kompon dan hanya digunakan dengan kompon tersebut. Kontaminasi silang antar tingkatan senyawa — khususnya antara tripoli (potongan) dan pemerah pipi (finish) — akan menghasilkan garis-garis yang terlihat dan permukaan akhir yang tidak konsisten yang tidak dapat diperbaiki tanpa kembali ke tahap pemolesan sebelumnya. Beri label pada setiap roda dengan jelas sesuai senyawa yang ditetapkan dan terapkan praktik ini secara konsisten di lingkungan bengkel bersama.
- Rake roda secara berkala: Saat senyawa terakumulasi, senyawa tersebut akan mengeras dan membuat permukaan roda menjadi mengkilap, sehingga mengurangi efisiensi pengambilan senyawa dan pemolesan. Gunakan penggaruk roda yang kaku atau sikat kuningan pada permukaan roda pemintal setiap beberapa menit pengoperasian untuk menghilangkan senyawa yang menumpuk dan mengembalikan tekstur serat. Praktek ini sangat penting terutama untuk roda jahitan spiral yang digunakan pada tahap tripoli.
- Simpan jauh dari kontaminasi senyawa: Simpan roda bersih dalam kantong tertutup atau kompartemen khusus, dipisahkan berdasarkan jenis kompon. Roda yang secara tidak sengaja mengambil pemerah pipi dari rak di dekatnya akan mencemari sesi pemolesan tripoli berikutnya, memasukkan partikel senyawa hasil akhir yang halus ke dalam tahap pemotongan dan menghasilkan permukaan yang tidak konsisten.
- Beroperasi dengan kecepatan yang sesuai: Roda kapas perhiasan are typically used at 1,500–3,000 RPM depending on wheel diameter, piece size, and polishing stage. Higher speeds generate more heat and more aggressive compound action; lower speeds provide more control and less heat risk on delicate or heat-sensitive pieces. Always reduce speed for the final rouge pass on thin-gauge gold or silver to prevent heat discoloration.
- Ganti roda bila sudah aus: Ketika lapisan kapas terkikis seiring berjalannya waktu, diameter roda mengecil dan permukaan mulai kehilangan kapasitas retensi senyawanya. Ganti roda sebelum aus hingga flensa punjung mulai menyentuh benda kerja — roda yang aus yang digunakan pada tahap ini dapat menyebabkan bekas abrasi pada perangkat keras logam yang terbuka.
Pertanyaan Yang Sering Diajukan Tentang Perhiasan Roda Katun
Bisakah roda kapas perhiasan dicuci dan digunakan kembali?
Biasanya tidak disarankan untuk mencuci roda pemoles kapas dengan air, karena membasahi serat kapas dapat menyebabkan serat kapas menjadi kusut, menyusut secara tidak merata, atau kehilangan integritas strukturalnya bila digunakan dengan kecepatan tinggi setelah pengeringan. Di lingkungan produksi, roda biasanya diganti jika sudah aus atau dilapisi kaca tebal, bukan dibersihkan. Penumpukan senyawa permukaan dalam jumlah kecil ditangani dengan menyapu, bukan mencuci.
Pada kecepatan berapa saya harus menjalankan roda kapas perhiasan?
Untuk pemoles meja standar yang menggunakan roda kapas berukuran 6 inci atau 8 inci, kecepatan biasanya adalah 1.750–3.450 RPM. Untuk tahap tripoli, kecepatan yang lebih tinggi dalam kisaran nilai roda akan meningkatkan aksi gabungan dan kecepatan cakupan permukaan. Untuk tahap pemerah pipi terakhir, kecepatan yang lebih rendah — terutama pada potongan halus atau tipis — memberikan kontrol lebih besar dan mengurangi risiko panas. Selalu periksa kecepatan maksimum yang ditetapkan pabrikan roda dan operasikan di bawahnya.
Apakah aman menggunakan roda kapas di dekat batu permata?
Dengan hati-hati, ya. Roda katun longgar yang lembut menimbulkan risiko minimal terhadap sebagian besar batu permata bila digunakan dengan senyawa pemoles halus dengan kecepatan sedang. Namun, berhati-hatilah di sekitar ujung cabang, yang dapat tersangkut pada permukaan roda dan berubah bentuk; di sekitar batu yang lebih lunak seperti opal, pirus, dan mutiara, yang dapat tergores atau terkikis bahkan oleh kontak senyawa yang ringan sekalipun; dan di sekitar batu berpori yang dapat menyerap residu senyawa. Untuk lokasi dengan batu yang rentan, gunakan roda kapas mini yang dipasang dengan kontrol presisi daripada roda penggosok bangku penuh.
Berapa banyak lapisan lapis yang saya perlukan untuk memoles perhiasan?
Untuk pemolesan bangku perhiasan standar, roda kapas 40–60 lapis memberikan keseimbangan yang baik antara retensi senyawa, area kontak permukaan, dan masa pakai. Untuk pengerjaan yang lebih ringan dan presisi pada bagian kecil atau komponen halus, roda 30 lapis menawarkan permukaan yang lebih lembut dan fleksibel. Untuk pemolesan produksi dengan throughput tinggi yang mengutamakan masa pakai roda yang lebih lama, roda dengan 80 lapis atau lebih tinggi adalah pilihan yang tepat dan lebih ekonomis berdasarkan per bagian.
Kesimpulan: Roda Kapas Perhiasan Sebagai Fondasi Finishing Logam Halus
Roda kapas perhiasan menempati peran yang tampak sederhana namun sangat penting dalam finishing logam mulia. Setiap langkah yang mendahuluinya — pengecoran, pengarsipan, penggilingan, pra-pemolesan — dilakukan untuk mempersiapkan permukaan untuk tahap akhir ini. Kualitas roda kapas, kesesuaian bahannya, dan disiplin operator pada tahap ini menentukan apakah sebuah perhiasan terlihat buatan tangan dan cemerlang atau sekadar selesai dan biasa saja.
Bagi pembeli produksi dan produsen perhiasan yang membeli roda kapas dalam skala besar, panduan praktisnya jelas: berinvestasi dalam kualitas yang konsisten dengan biaya unit terendah . Roda kapas yang menghasilkan hasil yang tidak konsisten — karena kepadatan lapisan yang bervariasi, kualitas jahitan yang buruk, atau mutu kapas yang tidak memadai — menimbulkan biaya pengerjaan ulang dan inefisiensi tenaga kerja yang jauh melebihi penghematan bahan apa pun. Verifikasi konsistensi batch, khususkan roda untuk senyawa tunggal, pertahankan dengan penggarukan teratur, dan cocokkan jenis roda secara tepat untuk setiap tahap alur kerja pemolesan Anda.
Baik Anda melengkapi lini produksi perhiasan bervolume tinggi, bengkel kerja untuk pengerjaan logam halus, atau studio singkat untuk finishing batu permata, pilihan roda kapas perhiasan yang tepat — ditentukan dengan tepat, dipasangkan dengan benar dengan senyawa, dan dirawat dengan cermat — adalah dasar dari proses pemolesan yang memberikan hasil yang konsisten dan bertaraf profesional pada setiap bagian yang melewatinya.