Karat dalam pada braket baja, kerak gilingan pada lembaran baja tahan karat, tanda pusaran pada wadah aluminium — setiap permukaan memerlukan titik awal yang berbeda, dan pemilihan grit amplas yang salah adalah alasan paling umum mengapa pekerjaan penyelesaian membutuhkan waktu dua kali lebih lama dari yang seharusnya. Jawaban singkatnya: sebagian besar pengerjaan logam menjalankan tangga grit dari 40 hingga 400 . Mulailah dengan grit 40-80 untuk menghilangkan karat, cat, atau manik-manik las, lanjutkan ke 120-180 untuk menghapus goresan tersebut, sempurnakan pada 240-320, dan selesaikan pada 400 atau lebih sebelum digosok. Kami memproduksi roda penggosok dan senyawa pemoles untuk perangkat keras, peralatan dapur, perhiasan, dan pabrik otomotif, dan pemilihan grit adalah pertanyaan pertama yang ditanyakan pelanggan sebelum roda menyentuh bagian tersebut. Inilah cara memilih dengan benar.
Apa yang Sebenarnya Diberitahukan Angka Grit kepada Anda
Nomor yang tercetak di bagian belakang lembaran menggambarkan ukuran partikel abrasif. Pada skala CAMI yang umum di Amerika Utara, skala ini mencerminkan berapa banyak butir yang masuk dalam satu inci persegi layar penilaian: angka yang lebih rendah berarti butiran yang lebih besar dan lebih agresif; angka yang lebih tinggi berarti partikel yang lebih halus dan goresan yang lebih dangkal . Pengamplasan benar-benar merupakan goresan yang terkontrol — hasil akhir yang Anda lihat hanyalah pola yang ditinggalkan oleh goresan tersebut. Itulah sebabnya para profesional merencanakan rangkaian bubur jagung daripada mencari satu angka ajaib.
Bubur jagung kasar (40-80): pekerjaan pelepasan
Gunakan rentang ini untuk mengupas material, bukan untuk mempercantik: kerak karat, cat lama, lubang dalam, dan manik-manik las. Pada rangka baja yang terkorosi, 40 atau 60 grit adalah cara tercepat untuk membersihkan logam. Kertas kasar meninggalkan goresan dalam yang harus dihilangkan setiap langkah selanjutnya, jadi jangan pernah memulai dengan kertas yang lebih kasar dari kerusakan yang diperlukan.
Bubur jagung sedang (100-150): penghalusan dan perbaikan
Ini adalah rentang kerja keras untuk pengamplasan keseluruhan dan penghalusan permukaan kasar. Jika bagian tersebut bersih tetapi tidak rata — bekas gerinda, kerak tipis, goresan dari perbaikan sebelumnya — memulai dari sini akan menghemat waktu dan logam.
Bubur jagung halus (180-320): pemurnian pra-selesai
Kertas halus menghapus pola goresan yang ditinggalkan oleh butiran sedang dan mempersiapkan permukaan untuk finishing. Untuk sebagian besar komponen baja dan tahan karat yang menuju ke roda penggosok, 320 adalah titik pemberhentian praktis.
Bubur jagung ultra-halus (400 ): lintasan akhir
Nilai ini menghilangkan stok yang sangat sedikit. Mereka digunakan untuk pencampuran akhir, pemotongan melalui oksidasi ringan pada logam lunak, dan pengamplasan basah sesaat sebelum pemolesan cermin.
| Kisaran Pasir | Kelas | Terbaik Untuk | Permukaan Daunnya |
|---|---|---|---|
| 40-60 | Kasar | Karat, cat, kerak berat, manik-manik las | Goresan yang terlihat dalam |
| 80-120 | Kasar to medium | Memadukan goresan kasar, pengerjaan tepi | Pola goresan seragam |
| 150-240 | Sedang hingga halus | Perataan umum, pembentukan, pra-penyelesaian | Goresan halus, tampilan satin |
| 320-400 | Baik | Pass terakhir sebelum memoles roda | Matte halus, hampir bebas goresan |
| 600 | Sangat halus | Pengamplasan basah dan pemolesan awal dengan cermin | Semi-gloss, siap untuk dikompon |
Cocokkan Grit dengan Logam di Bangku
Pasir yang sama berperilaku sangat berbeda pada aluminium dibandingkan pada baja yang dikeraskan. Logam lunak terpotong dengan cepat dan menyumbat kertas; logam keras tahan terhadap pemotongan dan menghasilkan butiran yang tajam dan tahan lama. Pilihan cepat berdasarkan logam:
- Aluminium dan kuningan: mulai tidak lebih kasar dari 120 kecuali kerusakannya dalam; silikon karbida memotong logam lunak dengan bersih tanpa mencungkil.
- Baja karbon: aluminium oksida menangani karat, kerak, dan pencampuran las dengan biaya per lintasan terendah.
- Baja tahan karat: memanjat tangga yang rata dan selesai pada 320-400; langkah-langkah yang dilewati muncul kembali sebagai garis-garis di bawah permukaan cermin.
- Tembaga: sangat lembut — 220 grit biasanya cukup kasar bahkan untuk kerusakan yang terlihat.
Aturan-aturan ini berkisar dari perbaikan satu kali hingga kumpulan produksi braket, pengencang, dan perlengkapan. Logika yang sama memandu kita pekerjaan pemolesan dengan produsen alat perangkat keras , di mana bahan habis pakai finishing dicocokkan dengan masing-masing bahan bahkan sebelum garis dimulai.
Jenis Abrasive Yang Menahan Logam
Ukuran grit menentukan seberapa dalam setiap goresan; jenis abrasif menentukan berapa lama kertas terus terpotong. Tiga butir menutupi hampir setiap pekerjaan logam.
Aluminium oksida adalah default untuk baja dan besi. Butirannya keras dan menggumpal, patah menjadi bagian tepi tajam saat dipakai, sehingga lembarannya tetap tajam lama setelah kertas yang lebih murah terlapisi. Diikat pada kain fleksibel dan bukan pada alas kertas, bahan abrasif yang sama menjadi roda penutup yang mengikuti lekukan yang tidak dapat dijangkau oleh lembaran kaku:
 Roda Penutup Aluminium Oksida untuk Penggilingan Baja Aluminium oksida grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Lihat Produk →
Silikon karbida lebih tajam, keras, dan rapuh — pilihan yang lebih baik untuk aluminium, tembaga, dan kuningan, serta untuk pengamplasan basah. Nilai yang dikalsinasi menahan panas dan meninggalkan pola goresan yang lebih halus dan terkendali pada logam lunak:
 Roda Flap Silikon Karbida Terkalsinasi untuk Logam Lunak Silikon karbida terkalsinasi tetap tajam pada panas dan dapat dipotong dengan sedikit luka bakar, membuat roda ini cocok untuk finishing yang lebih halus dan terkontrol pada aluminium, tembaga, kuningan, dan baja tahan karat. Lihat Produk →
Zirkonia dan butiran keramik termasuk dalam penggilingan bertekanan tinggi daripada pengamplasan tangan. Raih produk tersebut selama pembuangan stok dalam jumlah besar, lalu beralihlah ke aluminium oksida atau silikon karbida untuk setiap langkah yang lebih baik.
Perkembangan Grit yang Mencegah Pengerjaan Ulang
Inilah aturan yang membedakan hasil akhir yang bersih dari hasil sore yang sia-sia: maju selangkah demi selangkah dan jangan pernah melewatkan lebih dari satu nilai . Kertas yang lebih halus tidak dapat menghilangkan goresan yang lebih dalam dari butirannya — kertas hanya memoles permukaan di sekitarnya, dan goresan yang tersembunyi muncul kembali saat senyawa pemoles digunakan.
- Mulailah dengan butiran paling kasar yang benar-benar diperlukan – dan jangan yang lebih kasar.
- Ampelas dalam satu arah yang konsisten dengan tekanan ringan dan merata hingga seluruh permukaan menunjukkan pola goresan yang seragam.
- Bersihkan semua debu, lalu naikkan tepat satu grit: 80 ke 120, lalu 180, lalu 240.
- Putar arah pengamplasan 90 derajat pada setiap langkah; ketika goresan lama hilang, pasir itu habis.
- Berhenti pada 320-400 untuk hasil akhir satin, atau lanjutkan ke 600 dan lebih halus jika bagian tersebut akan dikilap cermin.
Tempat Pengamplasan Berhenti dan Pemolesan Dimulai
Bahkan kertas 1000 grit masih tergores — hanya saja sangat halus. Cermin sejati tidak berasal dari amplas sama sekali; itu berasal dari roda dan kompon penggosok, yang memotong dan menghaluskan pada tingkat mikroskopis. Untuk sebagian besar komponen logam, titik handoff adalah a permukaan pasir 320-400 : seragam, bersih, dan bebas dari goresan yang cukup dalam sehingga dapat bertahan saat dipoles.
Senyawa mengikuti logika yang sama seperti bubur jagung dan diberi kode warna dengan memotong daya. Nilai kuning dan coklat dipotong dan dihaluskan segera setelah pengamplasan; nilai putih membawa baja ke hasil akhir yang cerah; dan senyawa hijau adalah standar industri untuk lapisan cermin pada baja tahan karat dan bagian berlapis krom.
 Senyawa Penggosok Hijau Kromium Oksida Senyawa hijau dengan kromium oksida adalah standar industri untuk finishing cermin bagian baja tahan karat dan berlapis krom, melengkapi tangga grit sebagai langkah pewarnaan terakhir. Lihat Produk →
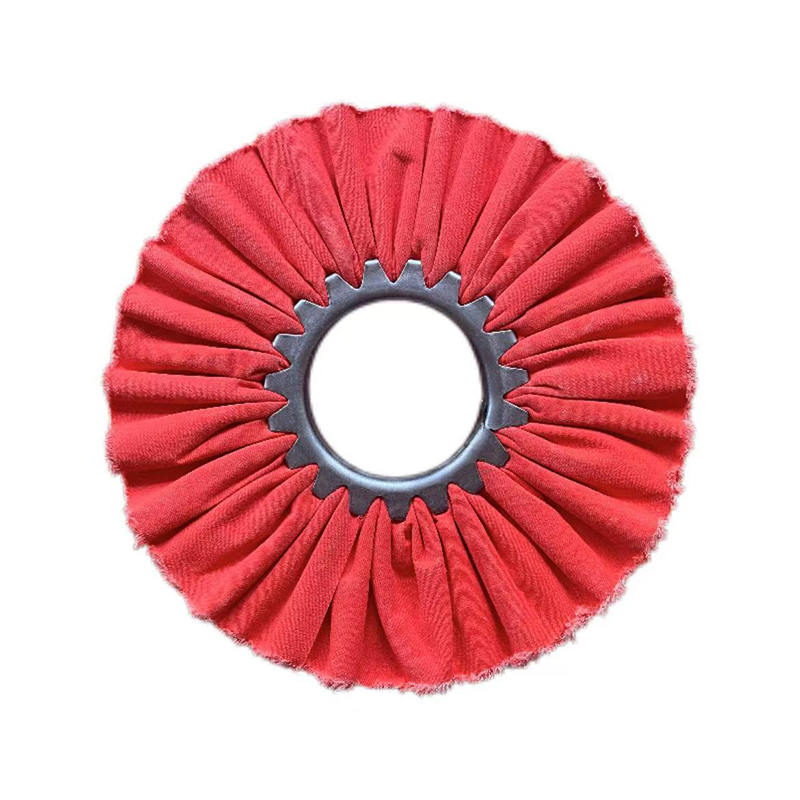
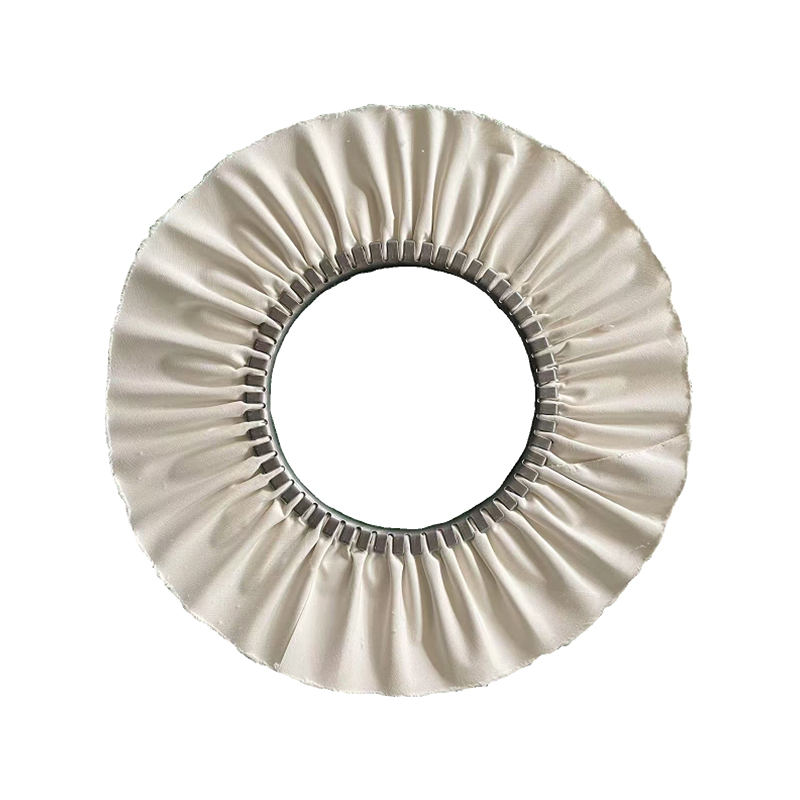
Pasangkan setiap kompon dengan roda kanan — sisal untuk memotong, kain yang dijahit untuk menghaluskan, kapas lembut untuk pewarnaan akhir — dan tangga grit menjadi sistem penyelesaian akhir yang lengkap. Untuk rangkaian roda dan kompon penuh, logam demi logam, milik kami panduan buffing roda angin hingga finishing cermin berjalan melewatinya langkah demi langkah.
Tiga Kesalahan yang Merusak Lapisan Logam
- Melewatkan langkah-langkah kasar. Goresan dalam yang Anda sembunyikan hari ini muncul kembali saat senyawa pertama kali menyentuh bagian tersebut.
- Menekan terlalu keras. Tekanan berat membuat kertas menjadi mengkilap, memanaskan logam tipis, dan mencungkil logam lunak. Biarkan biji-bijian yang memotong.
- Pengamplasan di atas debu. Butir-butir bekas dan partikel logam yang terperangkap di bawah lembaran akan menyeret goresan baru pada area yang sudah jadi. Lap di antara setiap perubahan grit.
Tak satu pun dari hal ini memerlukan biaya apa pun untuk dihindari sebelumnya — memerlukan pengerjaan ulang setelahnya.
Sekilas tentang Tangga Grit
Pilih grit awal dari kerusakan yang ada di depan Anda, bukan karena kebiasaan: 40-80 untuk mengupas, 120-180 untuk menghaluskan, 240-320 untuk menghaluskan, 400 dan lebih halus untuk memoles terlebih dahulu. Cocokkan bahan abrasif dengan logam — aluminium oksida untuk baja, silikon karbida untuk logam lunak — dan tingkatkan selangkah demi selangkah hingga 320 atau 400 sebelum digosok. Urutan tersebut mencakup segala hal mulai dari perangkat keras berkarat hingga peralatan dapur yang dipoles.
Setelah suatu bagian keluar dari tahap amplas, kualitas cermin bergantung pada roda dan kompon yang mengikutinya. Bahan habis pakai tersebut adalah produk yang diproduksi oleh pabrik kami di Ningbo dalam skala besar — roda sisal, roda penggosok kain, roda penutup, dan kompon berkode warna, dalam ukuran yang disesuaikan untuk lini produksi di seluruh dunia.