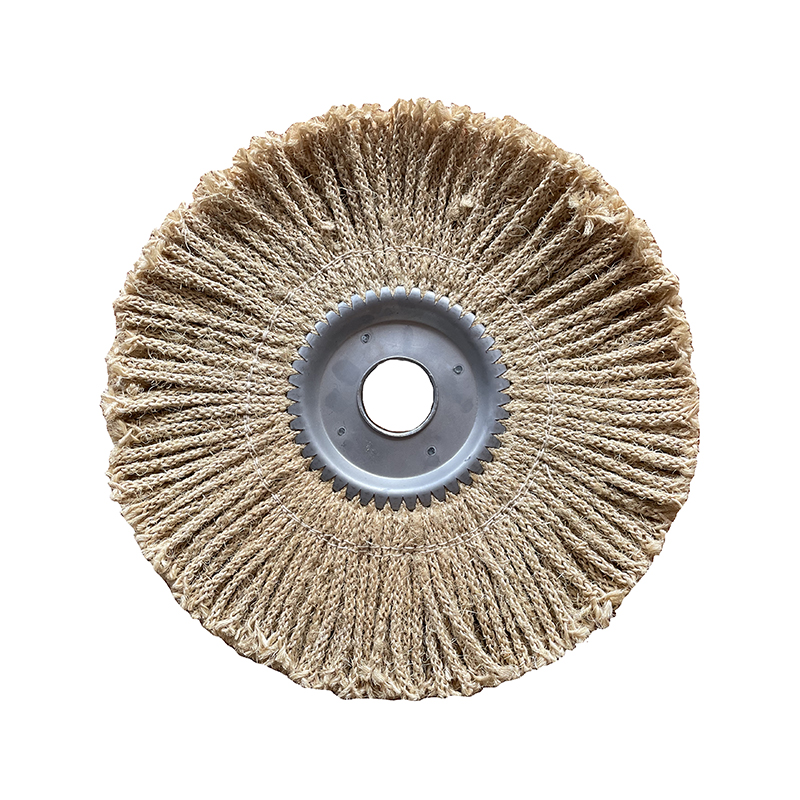
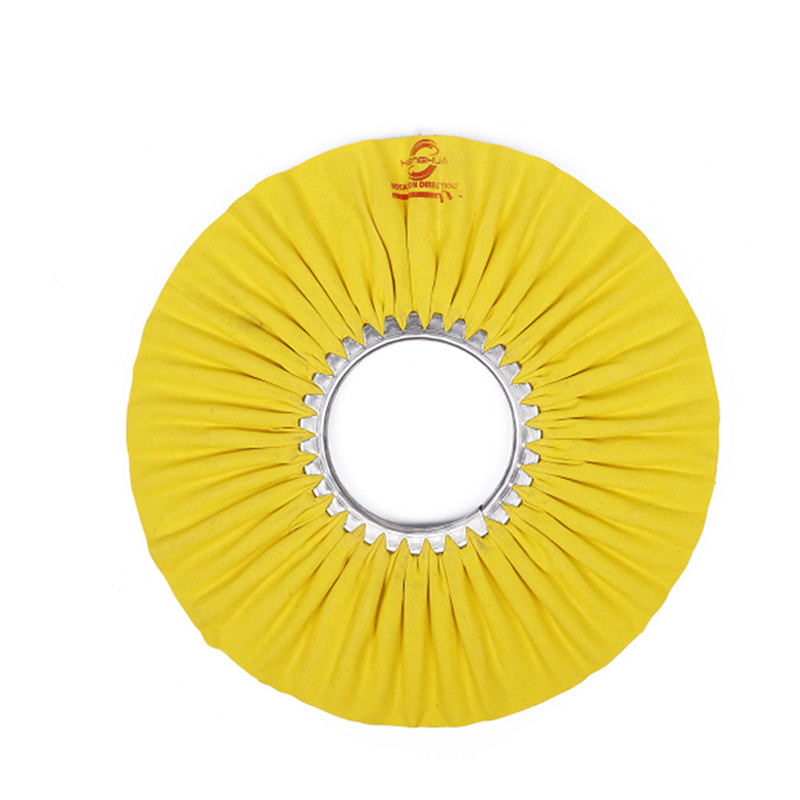
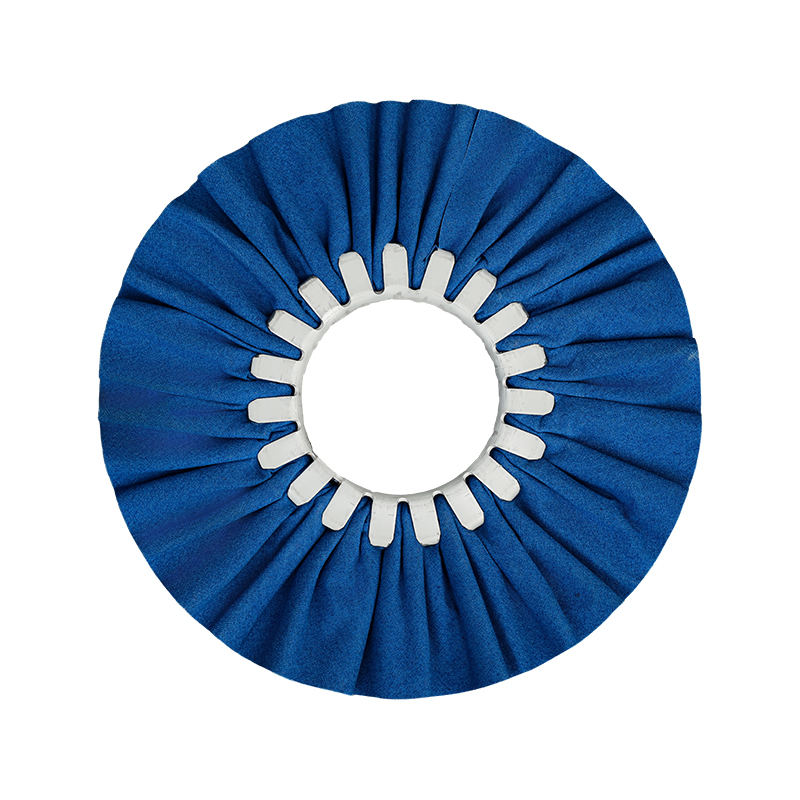
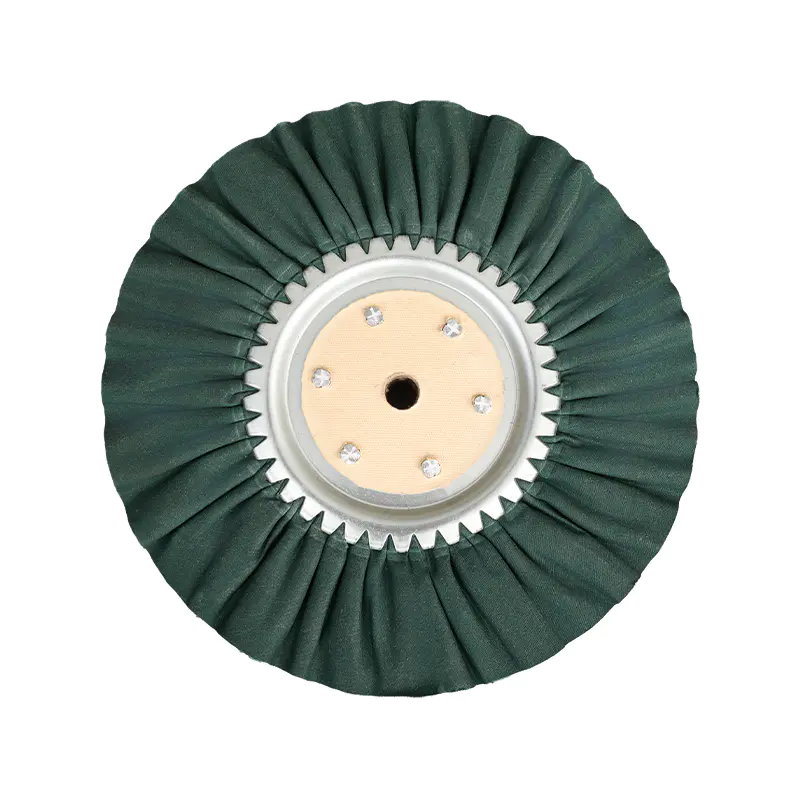
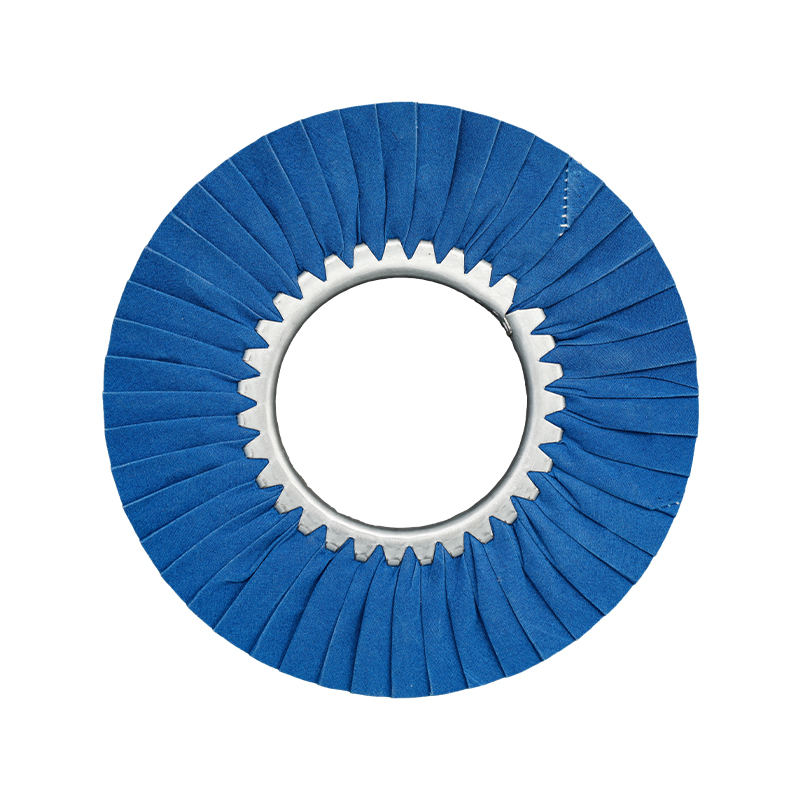
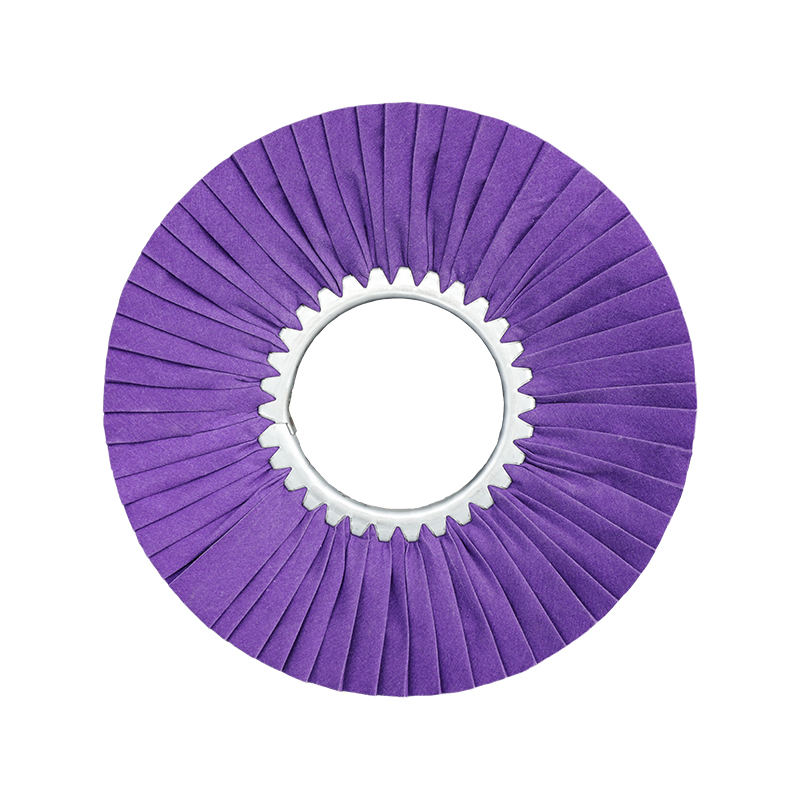
A roda sisal — juga disebut sisal buffing wheel atau sisal buff — adalah a alat pemoles dan pemotong tugas berat digunakan terutama untuk menghaluskan ketidaksempurnaan permukaan dan menyiapkan benda kerja logam untuk tahap penyelesaian selanjutnya. Tidak seperti roda kain yang lebih lembut yang dirancang untuk penggosokan warna akhir, roda sisal memberikan tindakan pemotongan agresif yang menghilangkan goresan, bekas pahat, garis mati, dan ketidakrataan permukaan yang tidak dapat diatasi oleh roda lain. Jika Anda bekerja dengan baja tahan karat, besi, baja paduan, atau bahkan logam lunak tertentu seperti aluminium dan kuningan, memahami kegunaan roda sisal — dan cara menggunakannya dengan benar — dapat secara signifikan meningkatkan efisiensi dan kualitas penyelesaian akhir logam Anda.
Artikel ini mencakup segala hal yang perlu Anda ketahui: bahan asal serat sisal, konstruksi roda penggosok sisal, aplikasi industri intinya, cara memilih roda yang tepat untuk proyek Anda, senyawa penggosok mana yang paling cocok dengannya, dan cara merawatnya agar tahan lama. Baik Anda seorang pekerja logam profesional, operator toko fabrikasi, atau spesialis pengadaan yang mencari bahan habis pakai pemoles, pdanuan ini memberi Anda landasan yang lengkap dan praktis.
Apa Itu Serat Sisal dan Mengapa Digunakan pada Roda Penggosok?
Serat sisal berasal dari Agave sisalana tanaman sukulen yang kuat dan berasal dari Amerika Tengah dan saat ini dibudidayakan secara luas di Afrika Timur, Brasil, dan sebagian Asia. Daun tanaman yang panjang dan berbentuk pedang dipanen dan didekortasi secara mekanis untuk mengekstrak untaian serat seluler yang ramping dan keras. Serat ini merupakan salah satu serat tumbuhan alami terkuat yang tersedia secara komersial, itulah sebabnya serat ini telah digunakan selama berabad-abad untuk memproduksi tali, benang, tali baler, dan produk tekstil berat.
Ketika diterapkan pada pembuatan roda penggosok, serat sisal menghadirkan tiga sifat utama: kekakuan struktural , sifat abrasif alami , dan kapasitas penyerapan lemak yang melekat . Kekakuan untaian sisal memungkinkan roda mempertahankan tekanan kontak yang kuat terhadap permukaan logam, menghasilkan aksi mekanis yang diperlukan untuk meratakan cacat permukaan yang timbul. Tekstur mikro alami dari serat itu sendiri menyumbang karakter abrasif yang ringan, sedangkan porositas serat memungkinkannya menyerap dan menahan senyawa pemoles secara efektif — memastikan bahwa bahan pemotong didistribusikan secara merata ke seluruh benda kerja selama siklus penggosokan.
Sifat-sifat ini membedakan roda sisal dengan jelas dari roda penggosok berbahan katun atau kain muslin, yang lebih lembut, lebih fleksibel, dan lebih cocok untuk pemolesan warna tahap selanjutnya daripada penghilangan material awal. Memahami perbedaan ini penting ketika memilih alat yang tepat untuk setiap tahap alur kerja penyelesaian logam multi-langkah.
Bagaimana Roda Penggosok Sisal Dibangun?
Pembangunan a roda sisal secara langsung menentukan agresivitas pemotongan, fleksibilitas, dan daya tahannya secara keseluruhan. Sebagian besar roda penggosok sisal yang tersedia secara komersial dibuat dari beberapa lapisan — biasanya 11 lapis — kain sisal tenunan atau potongan bias yang ditumpuk menjadi satu dan ditahan dengan pola jahitan spiral. Jahitan ini sangat penting: semakin rapat barisan jahitan, semakin kaku rodanya, sehingga menghasilkan tindakan pemotongan yang lebih agresif dan presisi. Roda komersial standar biasanya memiliki pemisahan jahitan seperempat inci (sekitar 6 mm), yang memberikan keseimbangan yang andal antara kekakuan dan retensi kompon.
Beberapa pola jahitan tersedia tergantung pada aplikasi yang dimaksudkan:
- Jahitan konsentris — baris melingkar yang sejajar dengan tepi luar roda, memberikan kekakuan yang seragam di seluruh permukaannya.
- Jahitan jari-jari lurus — garis radial dari tengah ke tepi, menawarkan profil yang sedikit lebih fleksibel.
- Jahitan busur radial — desain jari-jari melengkung yang mendistribusikan tekanan secara lebih merata dan mengurangi keretakan selama pengoperasian kecepatan tinggi.
Banyak roda sisal juga dilengkapi lapisan luar tipis dari kain katun atau muslin. Penutup ini memiliki tujuan praktis: mencegah tepi sisal yang kasar menggores permukaan yang berdekatan dengan zona penggosok secara tidak sengaja, memungkinkan operator bekerja lebih dekat ke flensa, tepi, dan geometri kompleks tanpa meninggalkan bekas yang tidak diinginkan.
Di luar konstruksi, roda sisal sering kali tersedia dalam dua kondisi perawatan: tidak dirawat (kering) and diolah secara kimia (dip-treated) . Roda yang dirawat diresapi dengan bahan pengeras — sering kali diberi kode warna untuk menunjukkan intensitas perawatan (biru, oranye, merah muda, hijau, atau merah tergantung pada sistem penilaian pabrikan). Perawatan meningkatkan kekerasan permukaan, meningkatkan daya rekat senyawa, memperpanjang umur kerja roda, dan mempercepat kecepatan potong. Untuk aplikasi industri berat yang melibatkan logam keras dan volume produksi tinggi, roda sisal yang diberi perlakuan sangat disarankan dibandingkan roda sisal yang tidak diberi perlakuan.
Apa itu a Roda Sisal Digunakan Untuk? Aplikasi Industri Inti
Fungsi utama roda sisal adalah buffing yang dipotong — tahap pertama dari rangkaian pemolesan logam multi-langkah yang tujuannya adalah menghilangkan material permukaan, bukan kilap akhir. Hal ini menjadikan roda sisal sebagai alat penting di bengkel fabrikasi, pabrik stamping, pengecoran logam, dan lingkungan manufaktur apa pun yang memproses bagian logam sebelum pelapisan, pelapisan, atau penyelesaian cermin.
Cacat permukaan khusus yang dirancang untuk diatasi oleh roda sisal meliputi:
- Goresan hingga 400 grit — garis abrasi dalam yang ditinggalkan oleh roda gerinda, belt sander, atau bantalan abrasif kasar.
- Strain tandu — tanda tegangan permukaan memanjang yang dihasilkan selama operasi deep drawing atau stamping.
- Tekstur kulit jeruk — pola permukaan kasar dan bergelombang akibat pembentukan lembaran logam atau aliran material yang tidak merata.
- Tanda mati ringan — bekas pahat yang tertinggal pada permukaan benda kerja selama penempaan, pengecapan, atau ekstrusi.
- Tanda alat mesin dan garis pasir roda gerinda — terutama lazim pada suku cadang yang ditempa atau dikerjakan.
- Garis sabuk abrasif — pola goresan paralel yang ditinggalkan oleh peralatan penggiling sabuk selama tahap pemrosesan sebelumnya.
Di banyak lingkungan produksi, roda penggosok sisal menawarkan keuntungan alur kerja yang signifikan. Karena mereka menyediakan baik pemolesan dan pemotongan secara bersamaan , hal ini dapat mengurangi atau menghilangkan seluruh kebutuhan pengoperasian roda pemoles dengan pengaturan butiran halus. Khususnya untuk logam yang digulung, ditarik, dan dicap, roda sisal dapat menyelesaikan pemotongan dan penyelesaian awal dalam sekali lintasan — mengurangi waktu siklus dan jumlah pergantian roda yang diperlukan di jalur produksi.
Aplikasi Logam Keras
Roda sisal bekerja paling baik pada logam keras yang paling menguntungkan karena kekakuan dan karakter pemotongan agresifnya. Logam aplikasi utama meliputi:
- Baja tahan karat (semua kelas umum)
- Baja karbon dan baja ringan
- Besi cor dan besi tempa
- Paduan nikel dan paduan krom
- Komponen baja yang dikeraskan atau diberi perlakuan panas
Aplikasi Logam Lunak
Dengan pemilihan kompon yang tepat dan tekanan pengoperasian yang berkurang, roda sisal juga dapat digunakan untuk tahap pemolesan awal pada logam yang lebih lunak, termasuk aluminium, kuningan, tembaga, perak, dan emas. Namun, operator harus berhati-hati: karena roda sisal jauh lebih kaku dibandingkan roda berbahan kain, maka roda tersebut memang demikian tidak cocok untuk tahap penggosokan warna akhir pada logam lunak , yang memerlukan roda yang lebih halus dan fleksibel untuk mencapai hasil kilau tinggi.
Roda Sisal vs. Jenis Roda Penggosok Lainnya: Perbandingan Praktis
Memilih roda penggosok yang tepat untuk setiap tahap finishing logam memerlukan pemahaman yang jelas tentang perbandingan sisal dengan alternatif lainnya. Tabel di bawah ini merangkum perbedaan utama:
| Tipe Roda | Bahan | Kekakuan | Tahap Utama | Terbaik Untuk |
|---|---|---|---|---|
| Roda Sisal | Serat sisal (agave alami) | Tinggi | Pemotongan / buffing awal | Baja tahan karat, besi, paduan keras |
| Katun Jahit Spiral | kain katun muslin | Sedang | Pemotongan & penghalusan tingkat menengah | Baja, aluminium, kuningan |
| Katun Lipat Longgar | Katun lembut | Rendah | Penggosokan warna akhir | Semua logam, lapisan cermin akhir |
| Jalan Nafas/Berventilasi | Kapas dengan saluran udara | Sedang-High | Penggosokan tepi pada panel besar | Berjalan diperpanjang pada permukaan datar yang besar |
| Campuran Katun Sisal | Sarung katun inti sisal | Sedang-High | Pemotongan gabungan dan penyelesaian awal | Stempel sebelum pelapisan |
Dalam urutan pemolesan baja tahan karat multi-tahap yang umum — misalnya, menyiapkan peralatan dapur, perangkat keras arsitektur, atau perlengkapan pipa industri untuk penyelesaian akhir cermin — alur kerja biasanya dimulai dengan roda sisal yang diisi dengan senyawa ampelas hitam untuk menghilangkan goresan dan garis gerinda, berlanjut ke roda kapas yang dijahit secara spiral dengan kompon putih untuk penghalusan menengah, dan diakhiri dengan roda kapas lipat longgar yang diisi dengan pemerah pipi hijau atau kompon putih untuk warna dan kilau akhir. Melewatkan tahap pemotongan sisal sering kali berarti sisa cacat permukaan muncul kembali melalui lapisan akhir berikutnya , membuat seluruh proses menjadi kurang efisien.
Memilih Senyawa Penggosok yang Tepat untuk a Roda Sisal
Roda sisal tanpa senyawa penggosok yang tepat hanya menghasilkan sebagian kecil dari potensinya. Senyawa tersebut bertindak sebagai bahan pemotong aktif, sedangkan roda sisal memberikan gaya mekanik dan media distribusi. Memasangkannya dengan benar sangat penting untuk mendapatkan hasil yang konsisten dan berulang.
Senyawa Ampelas Hitam
Senyawa ampelas hitam (juga disebut ilmu hitam) adalah pasangan standar untuk roda sisal pada logam keras. Ini mengandung partikel abrasif ampelas halus yang tersuspensi dalam pengikat gemuk, memberikan tindakan pemotongan cepat yang menghilangkan goresan, oksidasi, dan bekas permukaan dalam dari baja tahan karat dan besi secara efisien. Saat menggunakan ampelas hitam dengan roda sisal, kompon harus diaplikasikan kembali ke roda yang berputar kira-kira setiap 30 hingga 60 detik pengoperasian terus-menerus untuk menjaga kinerja pemotongan yang konsisten.
Senyawa Abu-abu
Kompon abu-abu adalah pilihan padat lainnya untuk pekerjaan pemotongan logam keras pada roda sisal, terutama bila operator memerlukan tindakan yang tidak terlalu agresif dibandingkan ampelas hitam — misalnya, saat mengerjakan goresan permukaan yang lebih ringan atau baja dengan ukuran lebih tipis sehingga pelepasan material harus dikontrol dengan lebih hati-hati.
Senyawa Tripoli Coklat
Untuk aplikasi roda sisal pada logam lunak seperti aluminium, kuningan, dan tembaga, senyawa tripoli coklat adalah pilihan yang disarankan. Tingkat abrasif Tripoli yang lebih halus lebih cocok untuk material ini, mengurangi risiko penghilangan material yang berlebihan atau pencungkilan permukaan sambil tetap memberikan tindakan pemotongan yang cukup untuk meratakan ketidaksempurnaan ringan.
Satu praktik penting: persembahkan setiap roda sisal untuk satu jenis senyawa . Roda yang terkontaminasi silang dengan senyawa berbeda dapat menyebabkan abrasi yang tidak konsisten dan meninggalkan bekas yang tidak terduga pada benda kerja Anda. Menandai setiap roda dengan senyawa yang ditentukan menggunakan spidol permanen adalah disiplin bengkel yang sederhana namun sangat efektif.
Cara Memilih Ukuran dan Spesifikasi Roda Sisal yang Tepat
Memilih roda sisal yang tepat untuk aplikasi Anda melibatkan evaluasi beberapa faktor yang saling bergantung. Melakukan hal ini sejak awal akan mencegah hasil permukaan yang buruk, keausan roda yang berlebihan, dan potensi masalah keselamatan selama pengoperasian.
- Diameter Roda: Ukuran umum yang tersedia secara komersial berkisar dari diameter 2 inci hingga 20 inci. Roda yang lebih kecil (6–8 inci) cocok untuk penggiling bangku dan pemoles bangku untuk pekerjaan presisi atau pengerjaan bagian kecil. Roda yang lebih besar (10–20 inci) dipasang pada mesin buffing industri dan digunakan untuk pemrosesan benda kerja yang lebih besar dengan throughput tinggi seperti batangan, tabung, fitting, dan panel lembaran logam.
- Ukuran Lubang Punjung: Selalu pastikan bahwa lubang punjung roda sesuai dengan diameter spindel mesin Anda. Ukuran standar meliputi 1/2 inci, 5/8 inci, dan 3/4 inci. Kesesuaian punjung yang tidak sesuai dapat menyebabkan goyangan roda yang berbahaya selama pengoperasian.
- Jumlah dan Ketebalan Lapis: Roda sisal standar berukuran 11 lapis dengan perkiraan ketebalan permukaan 1/2 inci (12,5 mm) per bagian. Untuk aplikasi yang membutuhkan permukaan yang lebih lebar, masing-masing bagian dapat disatukan pada poros punjung untuk mencapai lebar keseluruhan yang diinginkan.
- Peringkat RPM Maksimum: Selalu operasikan dalam kecepatan maksimum terukur roda. Misalnya, sisal buff berukuran 6 inci biasanya memiliki kecepatan hingga 2.700 RPM, sedangkan versi 8 inci dapat memiliki kecepatan hingga 3.200 RPM. Melebihi batas ini dapat menyebabkan roda mengalami delaminasi atau hancur dengan kecepatan tinggi — yang merupakan bahaya keselamatan yang serius.
- Tingkat Perawatan: Untuk pemotongan logam keras secara agresif di lingkungan produksi, pilihlah roda sisal yang diberi perlakuan celup keras. Untuk pemolesan awal yang lebih ringan pada logam yang lebih lunak atau pekerjaan dalam jumlah kecil, roda sisal yang tidak diolah (kering) mungkin cukup.
- Bagian Disk Penuh vs. Bias: Roda sisal cakram penuh (terbuat dari lapisan melingkar lengkap) memberikan permukaan yang lebih keras dan agresif yang cocok untuk pemotongan berat. Roda bagian potongan bias — dibuat dari potongan sisal yang digulung pada hub tengah — menawarkan fleksibilitas lebih besar dan potongan lebih lembut, sehingga lebih disukai untuk benda kerja berkontur atau berprofil rumit.
Keselamatan Pengoperasian dan Praktik Terbaik untuk Penggunaan Roda Sisal
Roda penggosok sisal beroperasi pada kecepatan tinggi dan menghasilkan panas gesekan yang signifikan. Mengikuti prosedur keselamatan dan operasional yang tepat akan melindungi operator dan kualitas benda kerja akhir.
- Kenakan APD yang sesuai: Kacamata pengaman atau pelindung wajah, sarung tangan kerja berat, dan masker debu atau respirator harus dipakai setiap saat selama operasi penggosokan. Partikel senyawa pemoles dan debu serat sisal beterbangan saat digunakan.
- Dandani roda sebelum digunakan pertama kali: Roda sisal baru — terutama varian yang dirawat — harus disapu atau dibalut dengan penggaruk roda sebelum digunakan pertama kali. Hal ini akan membuka serat, menghilangkan material lepas, dan memastikan roda memuat kompon secara merata sejak kontak pertama.
- Rake secara teratur di antara penggunaan: Setelah digunakan dalam waktu lama, kompon akan menumpuk, mengeras, dan melapisi permukaan roda. Penggarukan secara teratur menghilangkan sisa senyawa yang mengeras dan mengembalikan efisiensi pemotongan roda. Mengabaikan langkah ini adalah salah satu alasan paling umum mengapa operator mengalami hasil buffing yang tidak konsisten.
- Terapkan senyawa pada interval: Seperti disebutkan di atas, aplikasikan kembali kompon ke roda setiap 30 hingga 60 detik selama pengoperasian terus-menerus. Biarkan roda berputar sebelum menekannya ke benda kerja untuk memastikan distribusi senyawa merata.
- Jangan pernah melebihi nilai RPM roda: Selalu verifikasi kecepatan alat berat terhadap kecepatan pengoperasian maksimum roda sebelum pemasangan. Gunakan set flensa pengaman yang terpusat pada roda sisal model saluran napas untuk mencegah delaminasi.
- Simpan roda dengan benar: Simpan roda sisal yang tidak terpakai di lingkungan sejuk dan kering, jauh dari sinar matahari langsung dan kelembapan. Paparan kelembapan yang terlalu lama dapat melemahkan serat sisal dan menyebabkan roda yang dirawat kehilangan kekerasan impregnasinya seiring waktu.
Industri dan Produk Khas Dimana Roda Sisal Biasa Digunakan
Roda penggosok sisal dapat ditemukan di berbagai industri di mana permukaan logam memerlukan pemolesan awal sebelum pelapisan, pelapisan, anodisasi, atau pemeriksaan akhir. Ikhtisar berikut menyoroti konteks industri yang paling umum:
Fabrikasi Baja Tahan Karat
Peralatan dapur, mesin pengolah makanan, perangkat keras katering, pegangan tangan, dan perlengkapan arsitektur semuanya memerlukan penyelesaian permukaan berkualitas tinggi. Roda sisal secara rutin digunakan sebagai langkah pemolesan pertama setelah penggilingan atau pengelasan, menghilangkan bekas jahitan las, kerak, dan garis abrasif sebelum benda kerja melewati tahap penyelesaian menengah dan akhir.
Suku Cadang dan Aksesori Otomotif
Komponen otomotif berlapis krom dan nikel — termasuk bagian trim, penutup roda, ujung knalpot, dan braket mesin — memerlukan persiapan permukaan yang menyeluruh sebelum pelapisan listrik. Roda sisal menghilangkan bekas cetakan, garis pahat, dan ketidaksempurnaan stempel pada blanko besi dan nonbesi, memastikan permukaan logam dasar bersih dan cukup seragam untuk daya rekat pelapisan.
Perangkat Keras dan Pengencang
Baut, mur, gagang, engsel, kunci, dan komponen perangkat keras presisi lainnya sering kali digosok dengan roda sisal selama penyelesaian akhir. Kemampuan roda untuk menangani geometri yang kecil dan tidak beraturan — terutama bila digunakan dalam konfigurasi gabungan pada jalur pemolesan otomatis — membuatnya cocok untuk produksi perangkat keras bervolume tinggi.
Finishing Pipa dan Tabung Industri
Pipa dan tabung baja tahan karat yang digunakan dalam industri farmasi, susu, dan pengolahan bahan kimia harus memenuhi standar penyelesaian permukaan yang ketat. Roda sisal digunakan untuk menghilangkan garis gerinda memanjang dan tanda gulungan sebelum permukaan tabung diambil ke nilai Ra (kekasaran permukaan) yang ditentukan yang disyaratkan oleh standar industri.
Perhiasan dan Kerajinan Logam Dekoratif
Dalam produksi logam mulia dan perhiasan kostum, roda sisal berdiameter lebih kecil digunakan untuk menghilangkan bekas perkakas dan goresan permukaan dari potongan yang dicor, dicap, atau dibuat sebelum penerapan pemolesan pemerah pipi akhir. Untuk perak dan emas, roda sisal yang tidak diolah dipasangkan dengan kompon tripoli memberikan potongan terkontrol yang tidak terlalu menekan logam dasar yang lebih lunak.
Cara Mendapatkan Hasil Terbaik dari Roda Sisal Anda: Alur Kerja Langkah demi Langkah
Bagi operator yang baru mengenal sisal buffing atau ingin mengoptimalkan proses yang sudah ada, alur kerja langkah demi langkah berikut memberikan kerangka kerja yang andal untuk hasil yang konsisten pada benda kerja logam keras:
- Persiapan permukaan: Jika benda kerja memiliki goresan atau bekas gerinda yang dalam, amplas secara bertahap dari 120 grit hingga 220 grit dan hingga 320–400 grit sebelum memasukkan roda sisal. Tahap pemotongan sisal bekerja paling efisien bila kedalaman goresan yang masuk dapat dikelola.
- Pasang dan periksa roda: Periksa kesesuaian punjung, pastikan roda terpasang erat dengan flensa yang sesuai, dan periksa permukaan roda apakah ada kerusakan atau keausan yang tidak merata sebelum menghidupkan mesin.
- Berpakaian atau menyapu roda: Oleskan penggaruk roda pada permukaan roda pemintal selama beberapa detik sebelum memuat kompon, terutama pada roda baru atau bekas.
- Memuat senyawa: Saat roda berputar, tekan batang kompon yang sesuai (ampelas hitam untuk logam keras) dengan kuat pada permukaan roda selama dua hingga tiga detik untuk memuat lapisan yang rata.
- Gosok benda kerja: Oleskan benda kerja ke kuadran bawah permukaan roda pemintal dengan tekanan yang stabil dan konsisten. Pindahkan bagian melintasi permukaan roda dengan gerakan yang panjang dan tumpang tindih. Hindari tinggal di satu tempat, karena panas yang terkonsentrasi dapat mengubah warna atau membengkokkan permukaan logam.
- Oleskan kembali senyawa secara teratur: Setiap 30 hingga 60 detik, keluarkan benda kerja sebentar dan masukkan kembali kompon untuk menjaga efisiensi pemotongan.
- Periksa dan lanjutkan ke tahap berikutnya: Setelah semua ketidaksempurnaan target dihilangkan dan permukaan menunjukkan tekstur satin yang seragam, bersihkan benda kerja dengan lap pelarut dan lanjutkan ke tahap roda berikutnya (biasanya roda kapas yang dijahit spiral dengan kompon putih atau abu-abu).
Mengikuti pendekatan sistematis ini memastikan bahwa setiap tahap pemolesan berikutnya dibangun dengan benar di atas fondasi yang dibuat oleh roda sisal, yang pada akhirnya menghasilkan jalur yang lebih bersih, lebih cepat, dan lebih hemat biaya menuju penyelesaian permukaan akhir.
Pertanyaan Yang Sering Diajukan Tentang Roda Sisal
Apakah roda sisal bisa digunakan pada kayu atau plastik?
Roda sisal dirancang dan dioptimalkan untuk permukaan logam dan tidak direkomendasikan untuk kayu atau sebagian besar plastik. Tindakan pemotongannya yang agresif dan panas yang dihasilkan selama pengoperasian berkecepatan tinggi dapat menghanguskan kayu atau melelehkan atau merusak permukaan termoplastik. Untuk finishing kayu atau plastik, roda kain yang lebih lembut atau bantalan pemoles yang dibuat khusus lebih cocok.
Berapa lama roda penggosok sisal bertahan?
Masa pakai sangat bergantung pada kecepatan pengoperasian, tekanan yang diberikan, material yang digosok, dan frekuensi perawatan. Roda sisal yang dirawat dan digaruk secara teratur dan dioperasikan sesuai kecepatan tetapannya umumnya bertahan lebih lama dari roda yang tidak dirawat secara signifikan. Roda sisal cakram penuh juga menawarkan keuntungan ekonomis karena dapat digunakan hingga ke lubang punjung sebelum diperlukan penggantian, sehingga memaksimalkan pemanfaatan material.
Haruskah saya menggunakan roda sisal atau roda penutup abrasif untuk memotong?
Roda penutup yang bersifat abrasif lebih cocok untuk menghilangkan kotoran dalam jumlah besar pada permukaan yang tidak beraturan, sedangkan roda penggosok sisal unggul pada tahap pemotongan menengah — menghilangkan goresan dan bekas permukaan setelah penggerindaan awal dan sebelum pemolesan akhir. Untuk benda kerja yang memerlukan persiapan permukaan yang terkontrol dan merata pada permukaan yang seragam, roda sisal yang diisi dengan senyawa ampelas umumnya akan memberikan hasil yang lebih konsisten dibandingkan roda penutup pada tahapan proses yang setara.
Apakah roda sisal yang dirawat selalu lebih baik daripada roda sisal yang tidak dirawat?
Belum tentu — tergantung aplikasinya. Roda sisal yang diberi perlakuan keras menghasilkan pemotongan lebih cepat dan masa pakai lebih lama untuk keperluan industri bervolume tinggi pada logam keras. Namun, untuk aplikasi yang lebih ringan, pekerjaan batch, atau pemolesan awal pada logam lunak, roda sisal yang tidak diolah (kering) dapat memberikan hasil yang lebih terkendali dengan risiko pemotongan berlebih yang lebih kecil. Kuncinya adalah mencocokkan tingkat perawatan dengan kekerasan material dan kedalaman cacat permukaan yang diatasi.
Kesimpulan: Mengapa Roda Sisal Tetap Sangat Diperlukan dalam Finishing Logam
Meskipun sistem penggilingan otomatis dan pemolesan robot terus mengalami kemajuan, roda penggosok sisal tetap menjadi alat dasar dalam penyelesaian permukaan logam karena tidak ada bahan habis pakai lain yang menggabungkan tingkat agresi pemotongan, ketahanan serat alami, dan kapasitas menahan senyawa dalam satu paket yang hemat biaya. Perannya sebagai tahap pertama dari proses pemolesan multi-langkah tidak dapat tergantikan — ini menetapkan dasar kualitas permukaan yang menjadi dasar setiap tahap berikutnya.
Bagi profesional pengadaan, pengawas bengkel, dan operator pengerjaan logam, hal praktis yang dapat diambil sangatlah mudah: berinvestasilah pada roda sisal berkualitas yang sesuai spesifikasi untuk logam dan mesin Anda, pasangkan dengan senyawa penggosok yang tepat, pertahankan dengan penggarukan rutin, dan operasikan dalam parameter terukurnya. Hal ini akan mengurangi total biaya konsumsi pemolesan, meningkatkan konsistensi permukaan akhir, dan mempersingkat waktu siklus keseluruhan di seluruh lini produksi Anda.
Saat mencari roda penggosok sisal untuk aplikasi industri atau volume tinggi, carilah pemasok yang menawarkan rangkaian spesifikasi lengkap — mulai dari roda kering yang tidak diberi perlakuan untuk pekerjaan ringan hingga varian dengan perlakuan celup keras untuk aplikasi baja tahan karat dan besi yang menuntut — dan yang dapat memberikan kualitas produk yang konsisten di seluruh batch produksi. Kepadatan serat yang konsisten, kualitas jahitan yang seragam, dan kekerasan perawatan yang andal merupakan faktor yang membedakan roda sisal yang produktif dengan roda yang menimbulkan lebih banyak masalah daripada menyelesaikannya.